
 EN
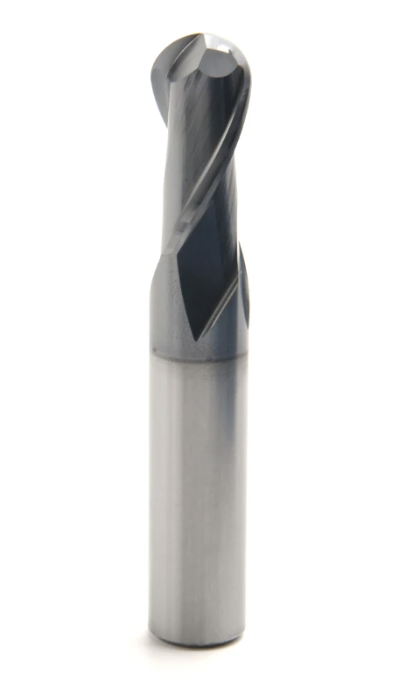
航空宇宙産業の製造では、絶対的な精度が求められます。生産されるすべての部品は、飛行安全性、燃費効率、および部品の耐久性に直接影響を与える厳格な公差および表面粗さ仕様を満たす必要があります。切削工具の選択は、航空宇宙部品がこうした極めて重要な要件を満たすかどうかを根本的に左右します。その中でも、高精度CNCエンドミルは、現代の航空宇宙製造において最も重要な工具の一つです。CNCエンドミルの品質が、優れた部品表面仕上げに直結する理由を理解するには、航空宇宙分野における工具の幾何形状、材料科学、および切削ダイナミクスの関係を検討する必要があります。
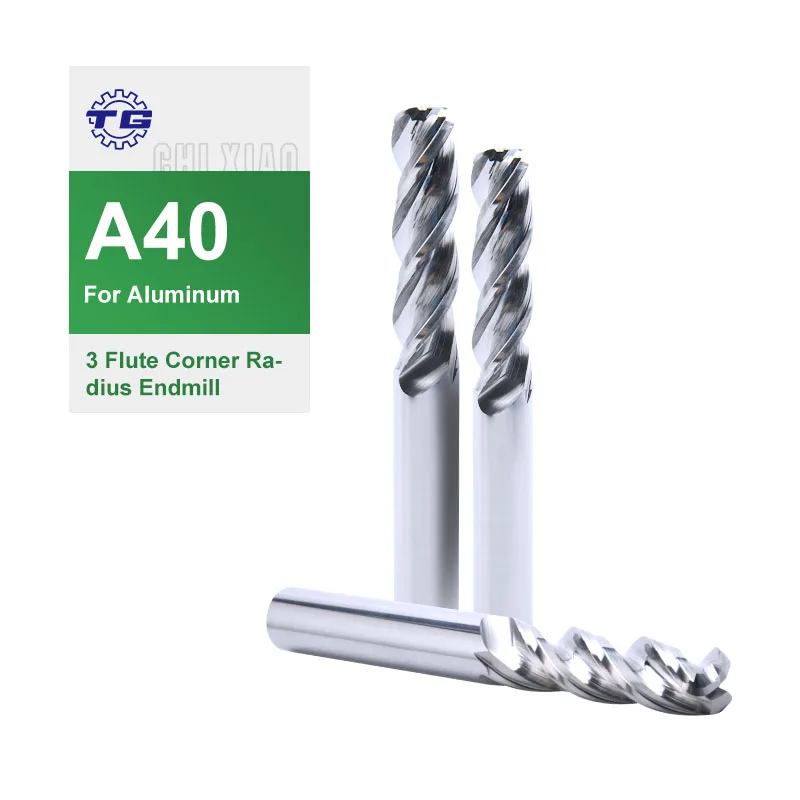
航空宇宙部品の製造は、最も高度な製造技術を要する分野です。チタン合金、アルミニウム系超合金、ニッケル基合金などは、過酷な加工条件に耐えるよう設計された切削工具を必要とします。航空宇宙用途に特化して開発されたCNCエンドミルは、こうした難削材に対して、優れた刃形状、適切な材質、そして先進的なコーティング技術を備えており、高品質な仕上げ面を実現します。適切な工具を選定しなければ、表面欠陥や寸法ばらつきが生じ、再加工によるコスト増加や納期遅延を招き、収益性にも悪影響を及ぼします。
高精度な工具形状と仕上げ面の品質
フルート形状が航空宇宙部品の仕上げ品質に与える影響
CNCフライスの溝形状(フルート形状)は、航空宇宙部品の機械加工後に残る表面品質に直接影響します。航空宇宙部品では、しばしばRa 0.8マイクロインチ(約0.02マイクロメートル)以下の表面粗さが要求され、これは10万分の1インチ(約0.00025ミリメートル)単位での工具精度を必要とする厳しい仕様です。溝が精密に研削され、切屑排出経路が最適化され、前角および逃げ角が慎重に設計されたCNCフライスは、刃こぼれや積屑の発生を最小限に抑え、よりクリーンな切削面を実現します。特に、CNCフライスの角丸半径(コーナーラウンド)は、仕上げ加工において極めて重要で、切削刃が被削材の表面を微細な引き裂きや応力痕を残さず、滑らかに移行できるかどうかを左右します。
CNCエンドミルが最適化された主軸回転数および送り速度で作動すると、フルークの切り込み量が制御され、予測可能なチップ形成と熱の分布が実現します。航空宇宙産業のメーカーは、振動やビビリを低減するため、最適化されたヘリックス角を備えたCNCエンドミルを選択します。これら2つの要因は、表面粗さの品質を即座に劣化させます。優れた刃先形状を備えたCNCエンドミルは、切削性能をより長期間維持でき、工具摩耗を抑制します。これにより、量産工程全体における仕上げ品質の一貫性が保たれます。航空宇宙分野では、ロット内のすべての部品が同一の性能を発揮することが絶対条件です。
超硬合金製CNCエンドミルの材質選定
CNCエンドミルの基材は、航空宇宙用合金に対する切削性能を根本的に決定します。航空宇宙分野では、超硬合金製CNCエンドミルが高速鋼製ツールを圧倒的に上回る性能を発揮します。チタンや超合金の高速切削時に生じる高温下でも、超硬合金は硬度を維持しますが、高速鋼製ツールは同じ条件下で軟化し、急速に摩耗します。コバルトを添加して靭性を高めた高品質な超硬合金で作られたCNCエンドミルは、航空宇宙部品の治具加工で頻発する熱衝撃や断続切削にも耐えられます。この耐久性は、仕上げ面の品質安定性に直結します。刃先が鈍ると、表面の不具合や寸法ばらつきが即座に現れるためです。
コーティング技術と航空宇宙材料との適合性
高精度CNCエンドミルへの先進コーティング技術
現代のCNCエンドミル工具には、航空宇宙産業向け材料の加工に特化した多層コーティングが施されています。チタン合金は、未コーティングの超硬合金と強い化学的親和性を示し、これを「ガリング」と呼び、工具の急激な摩耗や加工面への損傷を引き起こします。チタン窒化物、アルミニウム酸化物、またはクロム窒化物などの特殊コーティングを施したCNCエンドミルは、こうした付着を防ぎ、切削中も鋭い刃先を維持します。また、CNCエンドミルのコーティングは熱バリアとしても機能し、切削部の温度が1000℃を超えるニッケル系超合金の加工時に、超硬基材を熱衝撃から守ります。航空宇宙メーカーでは、自社で使用する特定の合金系列において実績のあるコーティング性能を持つCNCエンドミルを選定しており、仕上げ品質はこのコーティングの安定性に大きく依存しています。
CNCエンドミルのコーティングの厚さおよび密着性は、工具が仕上げ面を形成するための刃先形状をどの程度長く維持できるかを左右します。航空宇宙産業における生産工程では、材料除去速度よりも寸法精度や表面品質が重視される仕上げ加工が頻繁に行われます。高耐久性のコーティングを施したCNCエンドミルは、このような仕上げ加工でも微小なチッピングを起こさず、表面の傷や工具痕、寸法ばらつきを防ぎます。トップクラスのCNCエンドミルメーカーは、全フルート面および刃先にわたってコーティングの均一性を確保する高度なコーティング技術に投資しており、コーティング剥離の起点となり得る弱い部分を排除しています。
航空宇宙用合金に応じたCNCエンドミルコーティングの選定
航空宇宙産業で使用される各種素材には、それぞれに最適なCNCエンドミルのコーティング戦略が必要です。アルミニウム部品は比較的攻撃的な切削条件にも耐えられるため、アルミニウム用CNCエンドミルには、チップ排出を重視した薄手で低摩擦のコーティングが採用されます。一方、チタン合金の加工には、これらの金属が持つ化学反応性や加工硬化特性に耐えることができる、より頑健で厚めのコーティングを施したCNCエンドミルが必要です。超合金の加工では、切削温度の上昇に対しても硬度を維持できる耐熱性コーティングを備えた専用設計のCNCエンドミルが求められます。複数の合金種類を加工する航空宇宙関連施設では、それぞれの用途に最適化されたCNCエンドミルを別々に在庫管理しています。異なる素材に汎用的なCNCエンドミルを混用したり、ツールの種類を混ぜて使用したりすると、ほぼ常に仕上げ品質が低下します。これは、単一の工具がこれほど多様な素材群に対して同時に最適な性能を発揮することは不可能だからです。
主軸回転数、送り速度、およびCNCエンドミルの性能ダイナミクス
仕上げ品質のための切削条件の最適化
航空宇宙産業向け施設では、CNCエンドミルの性能を最適な切削条件に合わせることで、部品の仕上げ品質を向上させています。高精度CNCエンドミルの性能は、主軸回転数および送り速度によって制限されます。最新の航空宇宙用CNC工作機械は、剛性の高い主軸とサーボ制御された軸を備えており、高速・低送りでの仕上げ加工を可能にし、航空宇宙分野で要求される高品質な表面粗さを実現します。作業者が適切なCNCエンドミルを選定し、正しい切削条件を設定することで、寸法公差および表面粗さを一貫して維持できる、予測可能かつ再現性の高い切削状態が得られます。こうした予測可能性こそが、航空宇宙分野で使用されるCNCエンドミルと汎用機械加工との明確な違いです。
振動制御は、CNCエンドミルが航空宇宙産業が要求する仕上げ品質を達成できるかどうかに直接影響します。航空宇宙産業向けのCNC工作機械では、ランアウト公差が極めて厳密な(通常0.0005インチ未満の)工具ホルダーが採用されています。なぜなら、ランアウトはエンドミルのびびり(チャタリング)を引き起こし、加工面に傷や痕跡を残すからです。工具のランアウトが主軸の偏心や不十分なワークホルディングと重なると、高品質なCNCエンドミルであっても、平凡な仕上げしか得られません。航空宇宙関連の工作所では、主軸の保守管理、高精度工具ホルダー、剛性の高い治具への多額の投資を行っており、これらはCNCエンドミルが設計通りの性能を発揮するために不可欠です。このような設備投資は、航空宇宙レベルの加工結果を得るためには絶対に欠かせません。
仕上げ切削工程と表面品質
多くの航空宇宙部品では、大量の材料を削り取るのではなく、表面仕上げを目的として特別に設計されたCNCエンドミルを用いた専用の仕上げ加工が求められます。このような仕上げ用CNCエンドミルによる加工では、通常、切込み深さを浅くし、送り速度を低く設定して、表面下の加工硬化や残留応力を生じさせないよう細心の注意が払われます。仕上げに最適化されたCNCエンドミルは、わずかな材料しか削らないものの、極めて滑らかで冶金学的にも健全な表面を創出します。高精度CNCエンドミルを用いた仕上げ加工によって得られる表面には、ビルドアップエッジ(切削刃先端への付着物)、引き裂き、工具痕などが一切見られず、航空宇宙部品に求められる厳しい外観検査および顕微鏡検査の基準を満たします。こうした仕上げ工程への重点的な取り組みゆえに、航空宇宙メーカーは粗加工用と仕上げ用とで別々の工具在庫を維持しており、単一のCNCエンドミルが粗加工と仕上げの両方の役割を効果的に果たすことはできません。
よくある質問
なぜ、CNCエンドミルは一般鋼よりも航空宇宙用合金を加工する際により早く摩耗するのでしょうか?
航空宇宙用合金は極端な熱を発生させ、保護されていない切削刃を攻撃する化学反応性を示します。チタンは切削中に著しい加工硬化を起こし、ニッケル系超合金は切削部の温度が摂氏1000度を超える状況でも強度を維持します。CNCエンドミルはこうした条件に継続的にさらされるため、熱衝撃、炭化物基材への化学的拡散、および切刃の急激な摩耗が生じます。航空宇宙分野向けのCNCエンドミルには、一般機械加工用のエンドミルでは耐えきれないような、こうした特殊な応力に耐えるよう設計されたコーティングや刃形状が採用されています。
CNCエンドミルの角半径は、航空宇宙部品の表面粗さにどのような影響を与えますか?
CNCエンドミルのコーナー半径は、工具の切削刃間での移行を決定し、平面および曲面の仕上げ品質に影響を与えます。精密に設計されたコーナー半径を備えたCNCエンドミルは、より滑らかな表面移行を実現し、半径形状が不均一な場合に生じる微細な仕上げ痕を低減します。航空機部品では、空力的流れや構造上の応力集中に影響を与えるため、しばしば厳密なコーナー半径仕様が求められます。高精度CNCエンドミル工具は、使用期間中を通してコーナー半径を一貫して維持し、製造されるすべての部品が均一な表面品質を保つことを保証します。
1つのCNCエンドミルを、航空機部品の荒削り加工と仕上げ加工の両方に使用できますか?
実際には、荒削りと仕上げの両工程で同一のCNCエンドミルを用いる場合、どちらの工程の加工品質も低下します。荒削り工程では、切屑の形状、切削温度、工具への応力が仕上げ工程とは異なり、ある工程に最適化されたCNCエンドミルは、他方の工程では十分な性能を発揮できません。航空宇宙産業のメーカーでは、荒削り用と高精度仕上げ用の2種類の専用工具セットを別々に保有しています。このような専門化により、各CNCエンドミルが設計上の仕様範囲内で動作し、刃先形状やコーティングの品質を維持したまま、それぞれの用途に応じた優れた加工結果を実現しています。
