
 EN
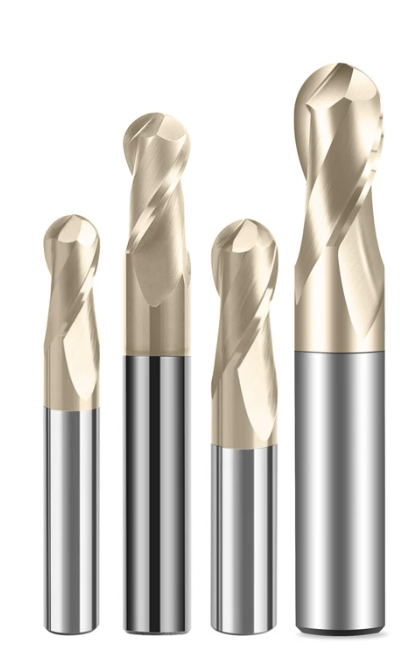
正しい選択 cncエンドミル 現代の切削加工において、最も重要な判断の一つであり続けています。溝数(フルート数)は、切削性能、表面粗さ、工具寿命、生産効率に直接影響を与えます。多くの製造業者は、自社の特定用途に2溝、3溝、あるいは4溝のいずれが最適かを判断できず、結果として非最適な工具選定、コスト増加、部品品質の低下を招いています。溝形状が切削プロセスに与える影響を正しく理解することは、多様な材料や切削条件において、生産性の最適化と安定した加工結果の実現に不可欠です。 cncエンドミル 溝数と加工性能の関係は、単なる理論上の仕様表の範疇をはるかに超えています。
すべての cncエンドミル 設計は、チップ排出速度、切削力の分布、工具のたわみ、および材料除去率の間のバランスを表しています。産業用加工では、材料特性、主軸回転数の能力、送り速度、表面粗さの要求に基づいた、溝数(フルート数)選定の体系的なアプローチが求められます。本ガイドでは、溝数選定を左右する重要な要因を検討し、さまざまな産業および生産シナリオで操業する製造事業者向けに、実践的な意思決定フレームワークを提供します。 cncエンドミル 溝数(フルート数)選定と、異なる産業・生産状況で操業する製造事業者に適用可能な実践的な意思決定フレームワークについて解説します。
溝数(フルート数)の性能特性を理解する
溝形状(フルート形状)が切削作用に与える影響
溝数(フルート数)は、工具が被削材とどのように相互作用するかを根本的に規定します。2溝(2フルート)の cncエンドミル 工具は、溝の空間が大きいため、アルミニウムやプラスチックなどの軟質材料において積極的なチップ排出と高速送りが可能です。切削刃の数が少ないため、各溝が受ける歯当たり切削力が低く、断続切削時の工具のたわみや振動を抑制できます。一方、4溝(4フルート)の cncエンドミル 工具は、より多くの切削刃を持つため、鋼やステンレス鋼などの硬質材料での高精度・高表面品質加工に適しています。溝の空間が狭くなるため、チップ排出能力はやや低下しますが、切削中の剛性が向上し、連続切削における安定性と工具寿命の延長が期待できます。 cncエンドミル 切削荷重をより多くの刃先に分散させることで、高硬度鋼および鋳鉄における主軸回転数の向上と、より優れた表面粗さを実現します。 cncエンドミル 中間的な溝数を持つタイプは、実用的な中庸の位置を占め、標準工作機械で使用可能な材質カテゴリーおよび主軸回転数範囲全体にわたってバランスの取れた性能を提供します。
材料除去率とチップロードの最適化
どれも cncエンドミル チップロードの制約下で動作し、その制約は溝数および加工材質によって決まります。3溝の cncエンドミル は、汎用製造現場において最も多目的な構成であり、中程度から高い送り速度に対応しつつ、許容範囲内の表面粗さを維持できます。歯当たりあたりのチップロードは、工具寿命および寸法精度に直接影響を与えます。チップロードが過大になると、面摩耗および熱劣化が加速し、逆に過小では生産性が低下し、工具寿命の延長効果は比例しません。メーカーが cncエンドミル を選定する際には、 cncエンドミル 材料の硬度、工具のコーティング、切削速度、機械の剛性に基づいて、最適なチップロードを算出する必要があります。この計算により、 cncエンドミル ツールが最適な性能範囲内で動作し、非最適な切削条件を無理に強いることなく加工できます。
用途に応じた選定フレームワーク
アルミニウムおよび軟質材料への適用
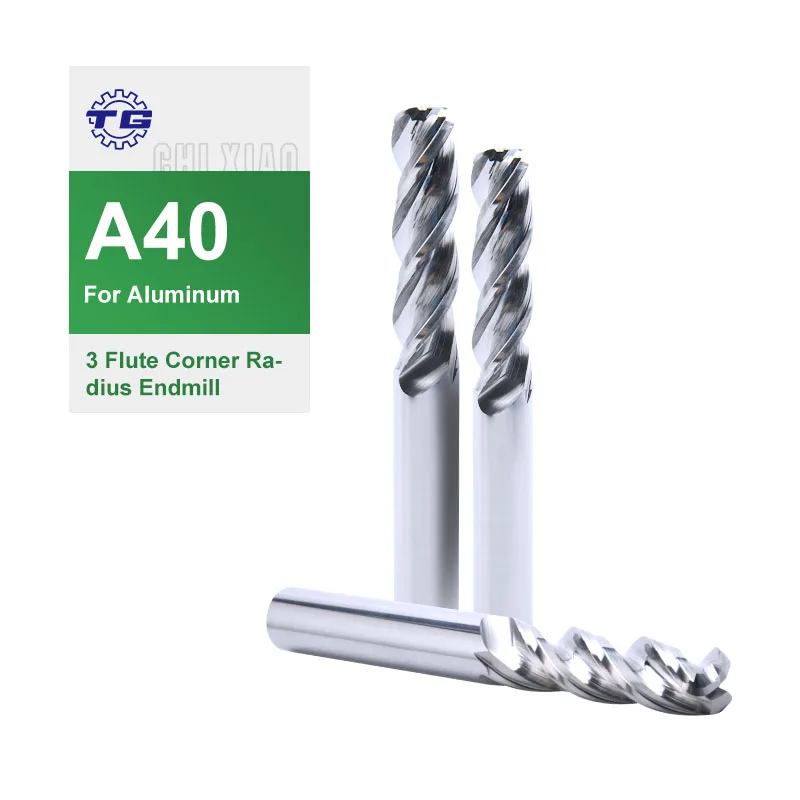
アルミニウムやその他の軟質材料の切削では、通常、2枚刃または3枚刃の cncエンドミル エンドミルが推奨されます。刃数が少ないほど、切屑の排出が迅速になり、非鉄金属で発生しやすい工具の摩耗や表面欠陥を引き起こす切屑の詰まりを防げます。2枚刃の cncエンドミル エンドミルは、高速でのアルミニウム仕上げ加工に特に優れており、きれいなエッジと最小限の熱応力を実現します。一方、量産時に表面粗さの要求がそれほど厳しくない場合、より高い主軸回転数を活かせる3枚刃の cncエンドミル エンドミルがバランスに優れています。これは、現代のCNC工作機械で一般的な高速回転に対応しつつ、適切な刃間隔を維持できるためです。2枚刃と3枚刃の選択は、 cncエンドミル 設計は最終的に、お客様の機械のスピンドル回転数範囲および加工において表面粗さの品質を重視するか、それとも材料の迅速な除去を優先するかによって決まります。
鋼材および高硬度材への適用
ステンレス鋼、炭素鋼、鋳鉄の切削加工では、これらの材料が大きな切削抵抗と熱を発生させるため、通常、刃数の多いエンドミルが必要です。3枚刃または4枚刃の cncエンドミル エンドミルは、切削抵抗を各切刃に均等に分散させることで工具寿命を延ばし、表面粗さの品質を向上させます。4枚刃の cncエンドミル エンドミルは、特に寸法精度や表面形状が最も重要となる仕上げ加工に優れており、追加の刃数が剛性を高め、振動(チャタリング)を低減します。鋼材の加工において生産性向上のため高速送りを必要とする場合は、堅牢な3枚刃 cncエンドミル 実用的な最適解を表すことが多く、中級クラスのCNC工作機械における加工量と切削力のバランスを取っています。硬質材や断続切削では、負荷が複数の溝に分散されるため、急激な力のピークにも耐えられ、工具の破損を防ぐことができるため、溝数の多いエンドミルが同様に推奨されます。
実用的な選定基準と性能最適化
工作機械の剛性および主軸回転速度性能
ご使用のCNC工作機械の仕様が、どの cncエンドミル 溝数のエンドミルがお客様の環境で最も効果的に機能するかを直接決定します。古めの機械や剛性が低い機械では、通常、溝数の少ないエンドミルが求められます。例えば2溝エンドミルは cncエンドミル 径方向の切削力が小さく、振動やランアウトへの感度を低減します。一方、高剛性の最新鋭マシニングセンターや高精度主軸ベアリングを備えた機械では、生産性と表面粗さの両面で優れた性能を発揮する高溝数の cncエンドミル エンドミルを十分に活用できます。また、主軸の回転速度範囲も選定に影響を与えます。高速主軸(10,000 rpm以上)では、4溝または5溝のエンドミルが有利です。 cncエンドミル 設定は、従来型のスピンドル(3,000~6,000 rpm)では通常、2枚刃または3枚刃の工具でより高い性能を発揮します。 cncエンドミル 一方、4枚刃の工具を不十分な回転数で使用すると、その能力が十分に活かされず、逆に2枚刃の工具を最大回転数で回転させると、機械の潜在能力が無駄になる可能性があります。 cncエンドミル 不適切なスピンドル性能と刃数の組み合わせは、加工効率の低下を招きます。
表面粗さと工具のたわみに関する考慮事項
表面粗さの要求仕様は、工具の構成を選定する際のもう一つの重要な判断基準です。 cncエンドミル 刃数の多い工具は、1回転あたりの切削量が小さくなるため、より滑らかな送りと浅い工具痕を生じ、結果としてより精細な表面形状を実現します。 cncエンドミル 4枚刃の工具は、その後の組立工程や外観品質においてRa値が0.8マイクロインチ(約0.02マイクロメートル)未満が求められる高精度仕上げ加工に優れています。 cncエンドミル 一方、荒加工では、材料除去速度を優先するため、やや粗い表面粗さを許容できる2枚刃の工具が採用されます。 cncエンドミル 工具の突出長が長い場合や刃数が少ない場合、工具のたわみは増加します。3枚刃の工具は、この点で2枚刃と4枚刃の中間的な特性を示します。 cncエンドミル 一般的な加工には適切なたわみ制御を提供しますが、高精度な位置決めが求められる厳密な公差要求には、より剛性の高い4枚刃設計が必要になる場合があります。最終的な選定に際しては、材料の厚さ、切り込み深さ、および被削材との接触幅が、このたわみ計算に影響を与えます。 cncエンドミル 仕様。
よくあるご質問
汎用加工には何枚刃のエンドミルを使えばよいですか?
3枚刃のエンドミルは cncエンドミル 汎用製造において最も多用途な選択肢であり、さまざまな材料、主軸回転数、切削条件に対応できます。この刃数は、材料除去効率と表面粗さの品質とのバランスをとりつつ、多目的な工作機械でよく見られる設定誤差や機械の性能制限にも比較的寛容です。
主軸回転数は、CNCエンドミルの刃数選定にどのような影響を与えますか?
主軸回転数は最適な刃数と逆相関の関係にあり、8,000rpmを超える高速回転では4枚刃が推奨されます。 cncエンドミル 工具の回転速度が速い場合にその特性を活かした設計であり、一方で4,000rpm未満の低速加工では、歯1本あたりの切削力が小さくなる2枚刃構成の方が優れた性能を発揮します。ご使用の工作機械の主軸性能に応じて適切な cncエンドミル 溝数(フルート数)の形状を選定することで、工具の効率的な活用と安定した生産性を実現できます。
すべての材料に対して、同じCNCエンドミルの溝数(フルート数)を使用してもよいですか?
材料によって最適な cncエンドミル 溝数(フルート数)は異なります。アルミニウムなどの軟質材料には、切屑排出性に優れた2枚刃構成が有効ですが、鋼材などの硬質材料では、切削力をより均等に分散させ、多様な材料特性に対しても工具寿命を延ばすために、3枚刃または4枚刃の cncエンドミル 構成が推奨されます。
