
 EN
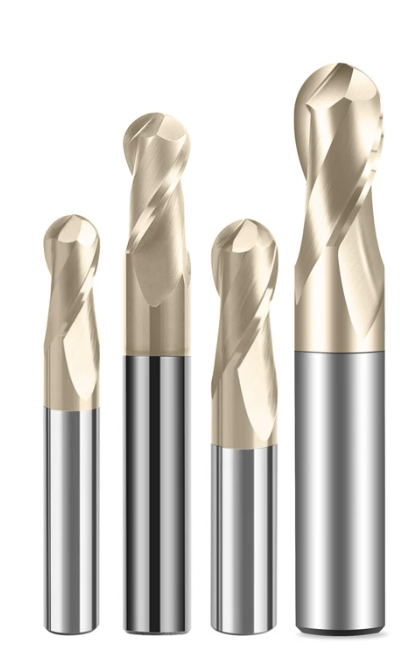
Doğru seçimi yap cnc uç takımı modern torna işlemlerinde en kritik kararlardan biri olarak kalmaya devam eder. Kanal sayısı, kesme performansını, yüzey kalitesini, takım ömrünü ve üretim verimliliğini doğrudan etkiler. Birçok üretici, belirli uygulamaları için 2 kanallı, 3 kanallı ya da 4 kanallı takımlardan hangisinin en uygun olduğunu belirlemede zorlanır; bu durum, alt düzey takım seçimi, artan maliyetler ve parçaların kalitesinde düşüşe yol açar. Kanal geometrisinin torna işleminizi nasıl etkilediğini anlamak, çeşitli malzemeler ve kesme koşulları altında verimliliği optimize etmek ve tutarlı sonuçlar elde etmek için temel bir gerekliliktir. cnc uç takımı kanal sayısının torna performansı ile ilişkisi, yalnızca teorik teknik özellik tablolarının ötesine uzanır. Her
Kanal sayısı, torna performansı ile ilişkisi, yalnızca teorik teknik özellik tablolarının ötesine uzanır. Her cnc uç takımı tasarım, talaş atma hızı, kesme kuvveti dağılımı, takımdaki eğilme ve malzeme kaldırma oranları arasında bir dengeyi temsil eder. Endüstriyel işlemler, malzeme özellikleri, mil devir kapasiteleri, ilerleme hızları ve yüzey pürüzlülüğü gereksinimlerine dayalı olarak kanal seçimi için sistematik bir yaklaşım gerektirir. Bu kılavuz, kanal seçimini belirleyen kritik faktörleri incelemekte ve farklı sektörlerde ve üretim senaryolarında çalışan üreticiler için pratik karar verme çerçeveleri sağlamaktadır. cnc uç takımı kanal seçimini ve farklı sektörlerde ve üretim senaryolarında çalışan üreticiler için pratik karar verme çerçeveleri sağlamaktadır.
Kanal Sayısı Performans Özelliklerini Anlamak
Kanal Geometrisinin Kesme Eylemi Üzerindeki Etkisi
Kanal sayısı, bir takımın iş parçası malzemesiyle etkileşim biçimini temelde şekillendirir. İki kanallı bir cnc uç takımı takım, daha büyük kanal boşluklarına sahiptir; bu da alüminyum ve plastik gibi yumuşak malzemelerde agresif talaş atma ve daha hızlı ilerleme hızları sağlar. Daha az kesici kenar sayısı, her kanalın diş başına düşen kesme kuvvetinin daha düşük olmasını sağlar ve bu da kesintili kesimlerde takım eğilmesini ve titreşimi azaltır. Buna karşılık, dört kanallı bir cnc uç takımı takım, daha fazla kesici kenar sunar ve bu da daha yüksek yüzey kalitesi ve daha sert malzemelerde daha iyi boyutsal tutarlılık sağlar; ancak daha küçük kanal boşlukları nedeniyle talaş atma kapasitesi sınırlıdır. cnc uç takımı kesme yüklerini daha fazla kenar boyunca dağıtarak sertleştirilmiş çelik ve dökme demirde daha yüksek iş mili devirleri ve daha ince yüzey kaliteleri sağlar. cnc uç takımı ara kanat sayısıyla donatılmış olanlar, standart takım tezgâhlarında mevcut olan malzeme kategorileri ve iş mili devir aralıkları boyunca dengeli bir performans sunarak pratikte orta noktayı işgal eder.
Talaş Kaldırma Oranı ve Talaş Yükü Optimizasyonu
Her cnc uç takımı kanat sayısına ve malzeme bileşimine bağlı olarak belirlenen talaş yükü sınırlamaları altında çalışır. Üç kanatlı bir cnc uç takımı genel amaçlı üretim ortamları için en çok yönlü yapıya sahiptir çünkü kabul edilebilir yüzey kalitelerini korurken orta ila yüksek ilerleme hızlarını destekler. Diş başına talaş yükü, kesici takım ömrünü ve boyutsal doğruluğu doğrudan etkiler; bir cnc uç takımı nın aşırı yüklenmesi yanal aşınmayı ve termal bozulmayı hızlandırırken, yetersiz kullanım üretkenliği azaltır ancak takım ömrünü orantılı olarak uzatmaz. Bir cnc uç takımı malzemenin sertliği, kesici takımın kaplaması, kesme hızı ve makine rijitliği temel alınarak optimum talaş yükleri hesaplanmalıdır. Bu hesaplama, cnc uç takımı takımın optimal performans aralığında çalışmasını sağlar; böylece takım, düşük verimli kesme koşullarına zorlanmaz.
Uygulamaya Dayalı Seçim Çerçevesi
Alüminyum ve Benzeri Yumuşak Malzemeler İçin Uygulamalar
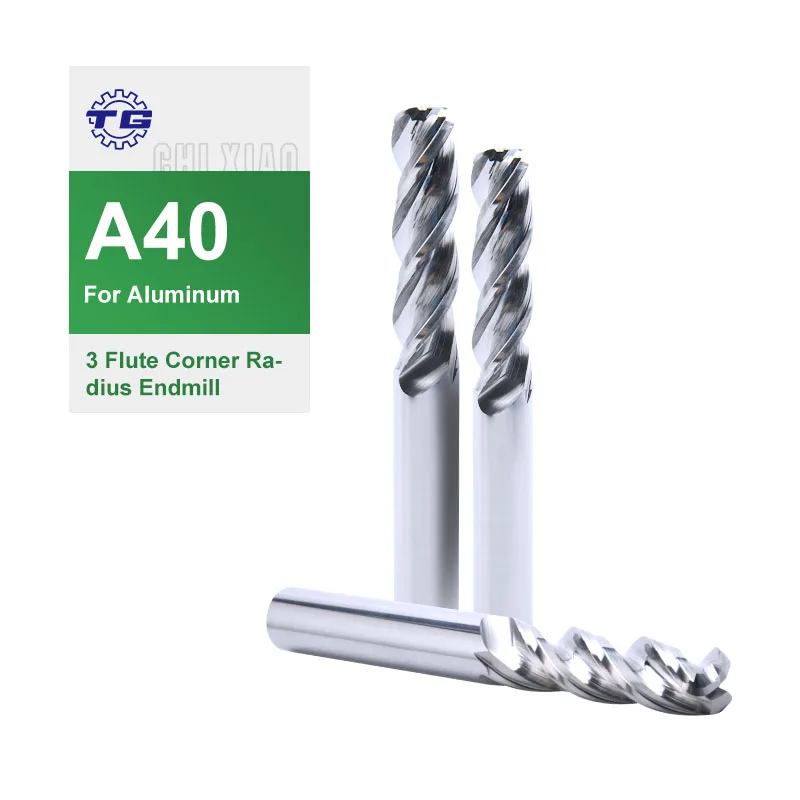
Alüminyumun ve benzer yumuşak malzemelerin işlenmesi genellikle 2 kanatlı veya 3 kanatlı cnc uç takımı konfigürasyonları tercih eder. Daha az kanat sayısı, talaşların daha hızlı tahliye edilmesine olanak tanır ve bu da takımın blunting’ine (keskinliğinin kaybına) ve yüzey kusurlarına neden olan metal dışı metallerdeki malzeme birikimini önler. Bir 2 kanatlı cnc uç takımı yüksek hızda alüminyum bitirme işlemlerinde üstün performans gösterir; temiz kenarlar oluşturur ve termal gerilimi en aza indirir. Üretim hacmi artışı gerektiren ve yüzey kalitesi gereksinimleri orta düzeyde olan durumlarda 3 kanatlı cnc uç takımı daha üstün bir denge sağlar çünkü modern CNC makinelerinin tipik olarak yüksek devir sayılarına uyum sağlar ve aynı zamanda makul takım aralıklarını korur. 2 kanatlı ile 3 kanatlı arasındaki seçim cnc uç takımı tasarımlar, sonunda makinenizin mil devir aralığına ve işleme sırasında yüzey kalitesi mi yoksa hızlı malzeme kaldırma mı öncelikli olduğuna bağlıdır.
Çelik ve Sertleştirilmiş Malzeme Uygulamaları
Paslanmaz çelik, karbon çelik ve dökme demiri işlemenin genellikle daha yüksek kanat sayısına ihtiyacı vardır çünkü bu malzemeler daha büyük kesme kuvvetleri ve ısı üretir. 3 kanatlı veya 4 kanatlı cnc uç takımı kesme kenarları boyunca mekanik gerilimi daha eşit şekilde dağıtır, böylece kesici ömrü uzar ve yüzey kalitesi iyileşir. 4 kanatlı cnc uç takımı tasarım, özellikle boyutsal doğruluk ve yüzey topolojisi en çok önemli olduğu bitirme işlemlerinde üstün performans gösterir; ek kanatlar, rijitliği destekler ve titreşim (chatter) gürültüsünü azaltır. Çelik malzemelerde üretim hızları daha yüksek ilerleme hızları gerektirdiğinde sağlam bir 3 kanatlı cnc uç takımı genellikle üretim hacmi ile orta düzey CNC ekipmanlarda yönetilebilir kesme kuvvetleri arasında dengeli bir pratik optimumu temsil eder. Sert malzemeler ve kesintili kesme desenleri de ani kuvvet zirvelerini yük paylaşımıyla emerek kritik takım arızalarını önlediği için daha yüksek kanat sayısı tercihini destekler.
Pratik Seçim Kriterleri ve Performans Optimizasyonu
Makine Sağlamlığı ve Mahruti Şaft Hız Kapasitesi
CNC makinenizin teknik özellikleri, hangi cnc uç takımı kanat sayısının çevrenizde en iyi performans göstereceğini doğrudan belirler. Daha eski veya daha az sağlam makineler genellikle daha düşük kanat sayısı gerektirir çünkü 2 kanatlı cnc uç takımı daha az radyal kesme kuvveti üretir ve titreşimi ile çalışmadaki sapma hassasiyetini azaltır. Buna karşılık, yüksek hassasiyetli mahruti şaft yataklarına sahip modern sağlam frezeleme ekipmanları, verimliliği ve yüzey kalitesini maksimize eden daha yüksek kanat sayılı cnc uç takımı tasarımlarından tam olarak yararlanmanıza olanak tanır. Mahruti şaft hız aralığı da seçim üzerinde etkilidir; yüksek hızda çalışan mahruti şaftlar (10.000+ devir/dakika) 4 kanatlı veya 5 kanatlı cnc uç takımı konfigürasyonlar, ancak geleneksel mandrenler (3.000-6.000 devir/dakika) genellikle 2-flutlu veya 3-flutlu cnc uç takımı takımlarla daha iyi performans gösterir. Mandren kapasitesi ile flut sayısı uyumsuzluğu verimsizliğe neden olur; yetersiz devirde çalışan bir 4-flutlu cnc uç takımı takım eksik kullanılırken, maksimum hızda dönen bir 2-flutlu takımda makine potansiyeli israf edilebilir.
Yüzey Cilası ve Takım Sapması Dikkat Edilmesi Gereken Hususlar
Yüzey cilası gereksinimleri, seçiminizi belirleyen başka bir kritik faktördür. cnc uç takımı bir cnc uç takımı daha fazla flutla, her flut devir başına daha az malzeme kaldırarak daha ince yüzey topolojisi üretir; bu da daha pürüzsüz ilerlemeler ve daha yüzeysel takım izleri sağlar. Ra değerleri 0,8 mikroinch’in altına düşmesi gereken sonraki montaj veya estetik görünüm açısından hassas işlemlerde 4-flutlu cnc uç takımı takım, hassas cilalama işlemlerinde üstün performans gösterir. Buna karşılık, kaba işleme operasyonlarında hızlı malzeme kaldırma öncelikli olduğundan, daha kaba yüzey dokusu kabul edilebilir ve bu nedenle 2-flutlu cnc uç takımı yaklaşımı tercih edilebilir. Takım sapması, uzun taşınma mesafeleri ve düşük flut sayıları ile artar; bir 3-flutlu cnc uç takımı genel işler için makul bir sapma kontrolü sunar; ancak sıkı konumlama gerektiren kritik tolerans uygulamaları, daha rijit 4-kanatlı tasarımı gerektirebilir. Malzeme kalınlığı, kesme derinliği ve temas genişliği, seçim sürecinizde bu sapma hesaplamasında etken olan faktörlerdir. cnc uç takımı spesifikasyon.
SSS
Genel amaçlı tornalama için kaç kanatlı uç kullanmalıyım?
3-kanatlı uç cnc uç takımı genel amaçlı üretim için en çok yönlü seçenektir çünkü geniş bir malzeme yelpazesi, devir sayıları ve kesme koşullarını karşılar. Bu kanat sayısı, yüzey kalitesi ile talaş kaldırma verimliliğini dengeler ve çok amaçlı atölyelerde yaygın olarak görülen montaj değişkenlerine ve makine sınırlamalarına karşı hoşgörülüdür.
Devir sayısı, CNC freze uçlarının kanat sayısının seçimini nasıl etkiler?
Devir sayısı, optimal kanat sayısını ters orantılı olarak etkiler; yüksek devir sayıları (8.000 RPM üzeri), 4-kanatlı uçları tercih ettirir. cnc uç takımı hızlı uç dönüşünü değerlendiren tasarımalar, buna karşılık daha düşük hızlar (4.000 devir/dakikadan aşağısı) diş başına daha düşük kesme kuvveti üreten 2-dişli yapılarla daha iyi performans gösterir. Makinenizin mil kapasitesini uygun cnc uç takımı diş geometrisine eşlemek, takımın verimli kullanılmasını ve tutarlı üretkenliği sağlar.
Aynı CNC freze ucu diş sayısını tüm malzemeler için kullanabilir miyim?
Farklı malzemelerin optimal performans için farklı cnc uç takımı diş sayıları gerektirdiği; yumuşak malzemeler örneğin alüminyum, hızlı talaş tahliyesi sağlayan 2-dişli tasarımlardan yararlanırken, daha sert malzemeler örneğin çelik, kesme kuvvetlerini daha eşit dağıtan ve çeşitli malzeme özelliklerinde takım ömrünü artıran 3-dişli veya 4-dişli cnc uç takımı yapılara ihtiyaç duyar.
