
 EN
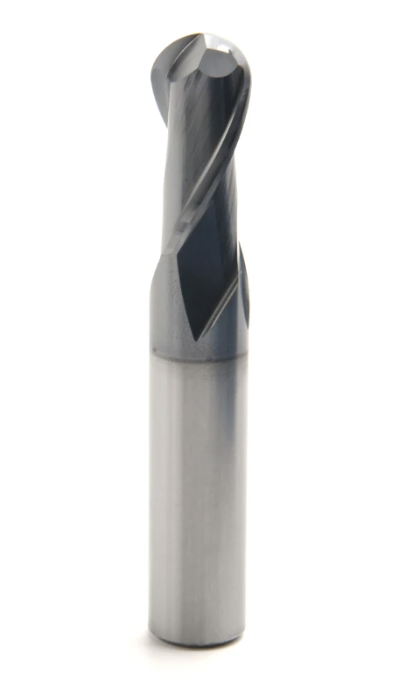
A fabricação aeroespacial exige precisão absoluta. Cada componente produzido deve atender a tolerâncias rigorosas e especificações de acabamento superficial que afetam diretamente a segurança em voo, a eficiência energética e a durabilidade dos componentes. A escolha da ferramenta de corte determina fundamentalmente se as peças aeroespaciais cumprem esses requisitos críticos, e uma fresa CNC de alta precisão é uma das ferramentas mais essenciais na produção aeroespacial moderna. Compreender por que a qualidade de uma fresa CNC está diretamente correlacionada a um acabamento superior dos componentes exige analisar a relação entre geometria da ferramenta, ciência dos materiais e dinâmica de usinagem no setor aeroespacial.
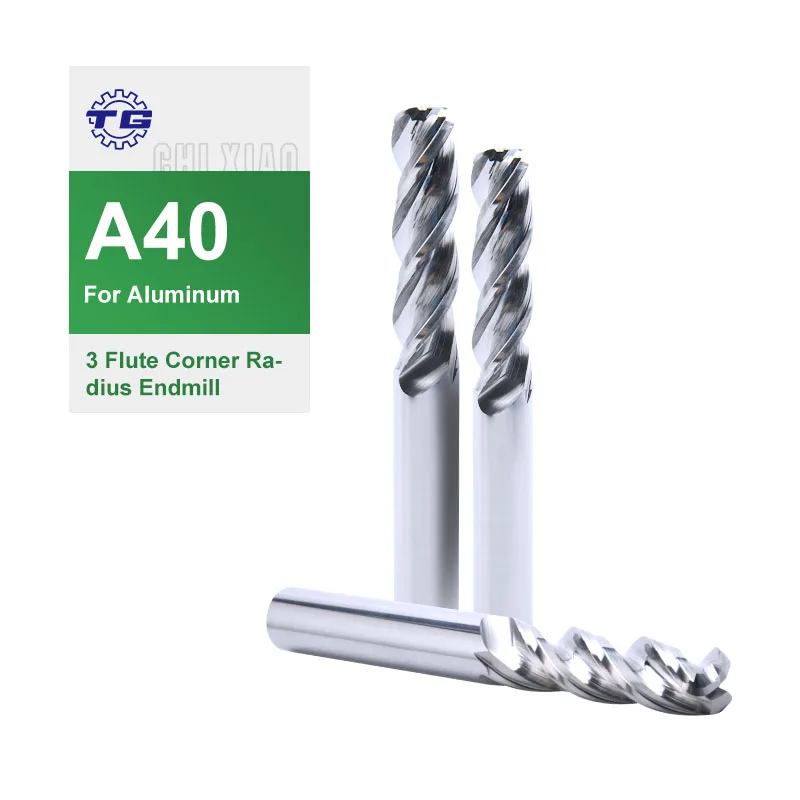
Componentes aeroespaciais representam o nível mais elevado de desafios na fabricação. Ligas de titânio, superligas de alumínio e materiais à base de níquel exigem ferramentas de corte projetadas para condições extremas. Uma fresa CNC concebida especificamente para aplicações aeroespaciais oferece a geometria de corte, a composição do material e a tecnologia de revestimento necessárias para produzir superfícies impecáveis nessas ligas exigentes. Sem uma seleção adequada de ferramentas, os fabricantes enfrentam defeitos superficiais, inconsistências dimensionais e retrabalho oneroso, o que compromete tanto o cronograma quanto a rentabilidade.
Geometria precisa da ferramenta e qualidade do acabamento superficial
Como o design das canaletas afeta o acabamento aeroespacial
A geometria das canaletas de uma fresa de usinagem CNC influencia diretamente a qualidade da superfície deixada em peças aeroespaciais usinadas. Componentes aeroespaciais frequentemente exigem acabamentos superficiais de Ra 0,8 micro polegadas ou melhores, uma especificação que exige precisão da ferramenta medida em décimos de milésimo de polegada. Uma fresa de usinagem CNC com canaletas retificadas com precisão, trajetórias otimizadas para evacuação de cavacos e ângulos de folga e ataque cuidadosamente projetados produz cortes mais limpos, com formação mínima de borda acumulada. O raio de canto de uma fresa de usinagem CNC, em particular, desempenha um papel crucial nas operações de acabamento, nas quais a aresta de corte deve transicionar suavemente, sem causar rasgos microscópicos ou marcas de tensão na peça trabalhada.
Quando uma fresa de usinagem CNC opera em velocidades de eixo e taxas de avanço otimizadas, o engajamento controlado das canaletas gera formação previsível de cavacos e distribuição uniforme de calor. Fabricantes aeroespaciais escolhem opções de fresas de usinagem CNC com ângulos de hélice otimizados porque esses reduzem vibração e chiado — dois fatores que degradam imediatamente a qualidade do acabamento superficial. Uma fresa de usinagem CNC com geometria de corte superior também mantém seu desempenho de corte por mais tempo, reduzindo o desgaste da ferramenta que, caso contrário, comprometeria a consistência do acabamento ao longo de várias séries de produção. Essa consistência é indispensável no setor aeroespacial, onde cada componente de um lote deve apresentar desempenho idêntico.
Seleção de Material em Ferramentas de Fresa de Usinagem CNC de Carboneto
O material da substrato de uma fresa CNC determina fundamentalmente seu desempenho de corte em ligas aeroespaciais. Ferramentas de fresa CNC de carboneto integral superam, por uma margem enorme, as alternativas de aço rápido em aplicações aeroespaciais. O carboneto mantém sua dureza nas temperaturas elevadas geradas durante a usinagem de alta velocidade de titânio e superligas, enquanto ferramentas de aço rápido amolecem e desgastam-se rapidamente nas mesmas condições. Uma fresa CNC fabricada com graus premium de carboneto, muitas vezes com adições de cobalto para maior tenacidade, resiste ao choque térmico e aos cortes interrompidos comuns no trabalho com fixações aeroespaciais. Essa durabilidade traduz-se diretamente em acabamento superficial consistente, pois uma fresa CNC desafiada começa imediatamente a produzir imperfeições superficiais e deriva dimensional.
Tecnologia de Revestimento e Compatibilidade com Materiais Aeroespaciais
Revestimentos Avançados em Ferramentas de Fresa CNC de Precisão
Ferramentas modernas de fresa CNC possuem revestimentos multicamada projetados para enfrentar desafios específicos impostos por materiais aeroespaciais. As ligas de titânio apresentam afinidade química extrema com carboneto não revestido, um fenômeno denominado galling que provoca desgaste catastrófico da ferramenta e danos na superfície. Uma fresa CNC revestida com nitreto de titânio, óxido de alumínio ou nitreto de crômio especializados impede essa adesão e mantém uma aresta afiada durante todo o processo de usinagem. O revestimento de uma fresa CNC atua também como barreira térmica, protegendo o substrato de carboneto contra choque térmico ao usinar superligas de níquel cujas temperaturas na zona de corte ultrapassam 1000 graus Celsius. Fabricantes aeroespaciais selecionam especificamente opções de fresas CNC com desempenho comprovado de revestimento em suas famílias particulares de ligas, pois a qualidade do acabamento depende criticamente dessa estabilidade do revestimento.
A espessura e a qualidade da aderência do revestimento de uma fresa CNC determinam por quanto tempo a ferramenta mantém sua geometria de corte capaz de produzir acabamentos. Na produção aeroespacial, frequentemente são realizadas operações de acabamento nas quais a precisão dimensional e a qualidade superficial têm maior importância do que a taxa de remoção de material. Uma fresa CNC com um revestimento robusto resiste a essas operações de acabamento sem desenvolver microdesgastes que causem riscos superficiais, marcas da ferramenta ou inconsistências dimensionais. Fornecedores premium de fresas CNC investem em processos avançados de revestimento que garantem uniformidade do revestimento em todas as superfícies e arestas das canais, eliminando pontos fracos onde a falha do revestimento poderia iniciar.
Escolhendo Revestimentos para Fresas CNC Específicos para Ligas Aeroespaciais
Materiais aeroespaciais diferentes exigem estratégias distintas de revestimento para fresas CNC. Componentes de alumínio suportam parâmetros de corte mais agressivos, portanto, uma fresa CNC para alumínio utiliza revestimentos mais finos e de menor atrito, otimizados para a evacuação de cavacos. A usinagem de ligas de titânio exige uma fresa CNC com revestimentos mais resistentes e mais espessos, capazes de suportar a reatividade química e o encruamento desses metais. A usinagem de superligas exige uma fresa CNC projetada com revestimentos resistentes ao calor, que mantenham sua dureza mesmo com o aumento das temperaturas de corte. Instalações aeroespaciais que usinam múltiplos tipos de ligas mantêm estoques separados de fresas CNC, cada um otimizado para sua aplicação específica. Misturar tipos de ferramentas ou usar uma fresa CNC genérica em materiais diferentes quase sempre resulta em qualidade superficial comprometida, pois nenhuma única ferramenta consegue desempenhar-se de forma ideal em famílias tão diversas de materiais.
Velocidade do eixo-árvore, taxa de avanço e dinâmica de desempenho da fresa CNC
Otimização dos Parâmetros de Corte para Qualidade Final
Instalações aeroespaciais alcançam um acabamento superior de componentes ao alinhar as capacidades de suas fresas CNC com parâmetros de corte otimizados. Uma fresa CNC de alta precisão opera tão bem quanto permitem a velocidade do eixo principal e a taxa de avanço. As máquinas CNC aeroespaciais modernas possuem eixos principais rígidos e eixos controlados por servo que possibilitam passes de acabamento em alta velocidade e baixo avanço, gerando superfícies de qualidade aeroespacial. Quando os operadores selecionam uma fresa CNC e estabelecem os parâmetros de corte corretos, criam condições de corte previsíveis e repetíveis, mantendo consistentemente a tolerância dimensional e o acabamento superficial. Essa previsibilidade é o que distingue o uso de fresas CNC aptas para aplicações aeroespaciais do usinagem de propósito geral.
O controle de vibração afeta diretamente se uma fresa de ponta CNC atinge a qualidade superficial exigida pela indústria aeroespacial. As máquinas CNC aeroespaciais utilizam porta-ferramentas com tolerância precisa de desalinhamento radial, frequentemente inferior a 0,0005 polegada, pois o desalinhamento radial faz com que a fresa de ponta CNC vibre e marque a superfície da peça trabalhada. Quando o desalinhamento radial da ferramenta se combina com a excentricidade do eixo principal da máquina e com fixação inadequada da peça, até mesmo uma fresa de ponta CNC de alta qualidade produz um acabamento medíocre. Oficinas aeroespaciais investem pesadamente em manutenção do eixo principal, porta-ferramentas de precisão e dispositivos de fixação rígidos, especificamente para garantir que suas ferramentas de fresa de ponta CNC operem no nível de desempenho previsto. Esse investimento em infraestrutura é indispensável se uma fresa de ponta CNC deve entregar resultados de padrão aeroespacial.
Passadas de Acabamento e Integridade Superficial
Muitos componentes aeroespaciais exigem passes de acabamento dedicados, utilizando uma fresa CNC especializada selecionada estritamente para geração de superfície, e não para remoção em massa de material. Esses passes de acabamento com fresa CNC frequentemente empregam profundidades de corte rasas e taxas de avanço reduzidas, a fim de gerar superfícies sem endurecimento por deformação sub-superficial ou tensões residuais. Uma fresa CNC otimizada para acabamento remove quantidade mínima de material, mas produz superfícies de excepcional lisura e integridade metalúrgica. A superfície obtida por uma fresa CNC de precisão utilizada em passes de acabamento não apresenta borda acumulada, nem rasgamento, nem marcas da ferramenta, atendendo aos rigorosos critérios visuais e microscópicos de inspeção que os componentes aeroespaciais devem satisfazer. Esse foco no acabamento explica por que os fabricantes aeroespaciais mantêm estoques distintos de ferramentas e por que uma única fresa CNC não pode desempenhar eficazmente tanto funções de desbaste quanto de acabamento.
Perguntas Frequentes
Por que uma fresa CNC desgasta mais rapidamente ao usinar ligas aeroespaciais comparada ao aço comum?
As ligas aeroespaciais geram calor extremo e apresentam reatividade química que ataca arestas de corte desprotegidas. O titânio sofre endurecimento severo por deformação durante o corte, e as superligas de níquel mantêm sua resistência mesmo em temperaturas da zona de corte superiores a 1000 graus Celsius. Uma fresa CNC enfrenta continuamente essas condições, provocando choque térmico, difusão química no substrato de carboneto e desgaste acelerado da aresta de corte. Os revestimentos e geometrias de fresas CNC para aplicações aeroespaciais são projetados especificamente para suportar essas tensões particulares, às quais uma fresa CNC concebida para usinagem geral não resistiria eficazmente.
Como o raio de canto de uma fresa CNC afeta o acabamento superficial de componentes aeroespaciais?
O raio de canto em uma fresa de usinagem CNC determina como a ferramenta transiciona entre as arestas de corte e influencia a qualidade do acabamento em superfícies planas e contornadas. Uma fresa de usinagem CNC com raio de canto precisamente projetado produz transições mais suaves nas superfícies e reduz as marcas microabrasivas que surgem quando a geometria do raio é inconsistente. Componentes aeroespaciais frequentemente apresentam especificações rigorosas de raio de canto, pois essas afetam o escoamento aerodinâmico e a concentração de tensões estruturais. Ferramentas de fresas de usinagem CNC de precisão mantêm um raio de canto consistente durante toda a sua vida útil, garantindo que cada componente produzido preserve uma qualidade superficial uniforme.
Uma única fresa de usinagem CNC pode ser utilizada tanto para usinagem de desbaste quanto para usinagem de acabamento de componentes aeroespaciais?
Na prática, usar uma única fresa CNC em operações de desbaste e acabamento compromete ambas as operações. As passadas de desbaste geram formação de cavaco, temperaturas de corte e tensões na ferramenta diferentes das passadas de acabamento, e uma fresa CNC otimizada para uma operação apresenta desempenho ruim na outra. Fabricantes aeroespaciais mantêm conjuntos de ferramentas separados, com uma fresa CNC para remoção grossa de material e outra para acabamento de precisão. Essa especialização garante que cada fresa CNC opere dentro de seus parâmetros de projeto, preservando a geometria da aresta e a integridade do revestimento para entregar resultados superiores em sua função específica.
Sumário
- Geometria precisa da ferramenta e qualidade do acabamento superficial
- Tecnologia de Revestimento e Compatibilidade com Materiais Aeroespaciais
- Velocidade do eixo-árvore, taxa de avanço e dinâmica de desempenho da fresa CNC
-
Perguntas Frequentes
- Por que uma fresa CNC desgasta mais rapidamente ao usinar ligas aeroespaciais comparada ao aço comum?
- Como o raio de canto de uma fresa CNC afeta o acabamento superficial de componentes aeroespaciais?
- Uma única fresa de usinagem CNC pode ser utilizada tanto para usinagem de desbaste quanto para usinagem de acabamento de componentes aeroespaciais?
