
 EN
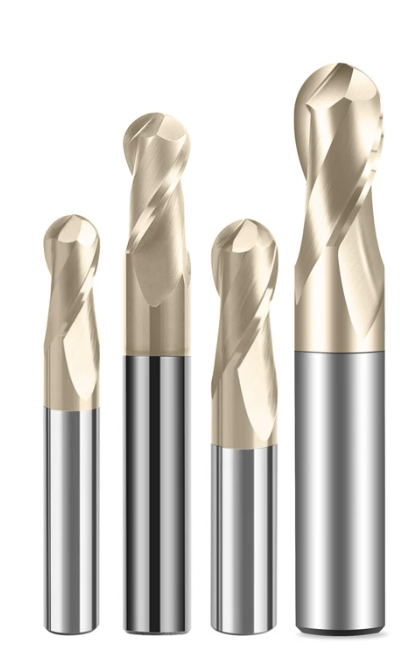
Selecteer de juiste cnc end mill blijft een van de meest kritieke beslissingen in moderne bewerkingsprocessen. Het aantal snijvlakken beïnvloedt direct de snijprestaties, de oppervlakteafwerking, de levensduur van het gereedschap en de productie-efficiëntie. Veel fabrikanten hebben moeite met het bepalen van het juiste aantal snijvlakken – of een 2-vlak-, 3-vlak- of 4-vlak cnc end mill gereedschap het beste geschikt is voor hun specifieke toepassing, wat leidt tot suboptimale gereedschapskeuze, hogere kosten en minder goede onderdeelkwaliteit. Het begrijpen van de manier waarop de geometrie van de snijvlakken uw bewerkingsproces beïnvloedt, is essentieel om de doorvoersnelheid te optimaliseren en consistente resultaten te behalen bij diverse materialen en snijomstandigheden.
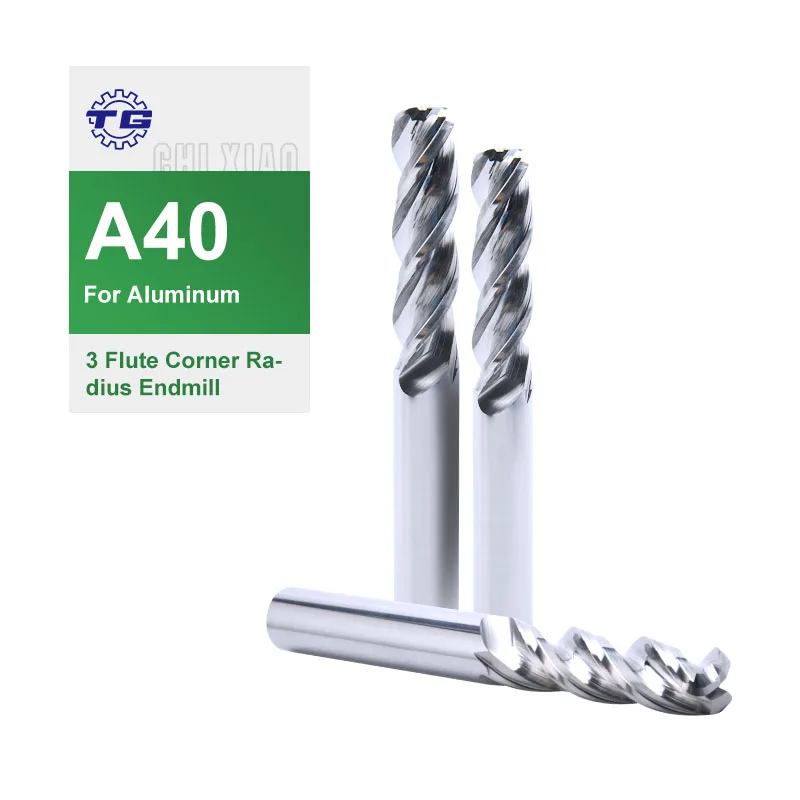
De relatie tussen het aantal snijvlakken en de bewerkingsprestaties gaat verder dan theoretische specificatiebladen. cnc end mill ontwerp vertegenwoordigt een evenwicht tussen spoelafvoersnelheid, verdeeldheid van de snijkracht, gereedschapsvervorming en materiaalverwijderingssnelheden. Industriële bewerkingen vereisen een systematische aanpak voor het kiezen van de spoelaantal op basis van materiaaleigenschappen, spindelsnelheidsmogelijkheden, voedingssnelheden en eisen aan de oppervlakteafwerking. Deze gids onderzoekt de cruciale factoren die cnc end mill de keuze van het spoelaantal bepalen en biedt praktische beslissingskaders voor fabrikanten die actief zijn in verschillende sectoren en productiescenario’s.
Begrip van prestatiekenmerken van het spoelaantal
Hoe spoelgeometrie de snijactie beïnvloedt
Het spoelaantal vormt fundamenteel de manier waarop een cnc end mill inwerkt op het werkstukmateriaal. Een 2-spoelige cnc end mill heeft grotere spoelruimten, waardoor agressieve spaanafvoer en hogere voedingssnelheden mogelijk zijn bij zachtere materialen zoals aluminium en kunststoffen. Het kleinere aantal snijkanten betekent dat elke spoel een lagere snijkracht per tand ondervindt, wat gereedschapsvervorming en trillingen bij onderbroken sneden vermindert. Omgekeerd biedt een 4-spoelige cnc end mill verdeelt snijbelastingen over meer snijkanten, waardoor hogere spindelsnelheden en fijnere oppervlakteafwerking mogelijk zijn bij geharde stalen en gietijzer. De cnc end mill met een tussenliggend aantal frezenfluiten neemt de praktische middenpositie in, met een evenwichtige prestatie over materiaalcategorieën en spindelsnelheidsbereiken die beschikbaar zijn op standaard bewerkingsmachines.
Materiaalverwijderingssnelheid en spaanbelastingoptimalisatie
Elk cnc end mill werkt onder spaanbelastingsbeperkingen die worden bepaald door het aantal fluiten en de materiaalsamenstelling. Een 3-flute cnc end mill vertegenwoordigt de meest veelzijdige configuratie voor algemene productieomgevingen, omdat deze gematigde tot hoge voedingssnelheden toelaat terwijl acceptabele oppervlakteafwerkingen worden behouden. De spaanbelasting per tand beïnvloedt direct de levensduur van de tool en de dimensionele nauwkeurigheid; overbelasting van een cnc end mill versnelt flankversleten en thermische achteruitgang, terwijl onvoldoende belasting de productiviteit verlaagt zonder de levensduur van de tool evenredig te verlengen. Fabrikanten die een cnc end mill moet optimale spaanbelastingen berekenen op basis van materiaalhardheid, gereedschapscoating, snijsnelheid en machinestijfheid. Deze berekening zorgt ervoor dat de cnc end mill binnen zijn optimale prestatiebereik werkt, in plaats van gedwongen te worden tot suboptimale snijomstandigheden.
Toepassingsgericht selectiekader
Toepassingen voor aluminium en zachte materialen
Bewerken van aluminium en vergelijkbare zachte materialen vereist meestal 2- of 3-spiraalige cnc end mill configuraties. Een lager aantal spiralen zorgt voor snellere spaanevacuatie, waardoor materiaalopbouw wordt voorkomen die leidt tot versleten gereedschap en oppervlaktegebreken bij non-ferro-metalen. Een 2-spiraalige cnc end mill uitstekend geschikt voor hoogwaardige afwerkingsbewerkingen op aluminium met hoge snelheid, en levert schone randen en minimale thermische spanning op. Wanneer de productie hogere doorvoersnelheden vereist met matige eisen aan de oppervlaktespecifieke kwaliteit, biedt een 3-spiraalige cnc end mill een superieure balans, omdat deze hogere spindelsnelheden – zoals gebruikelijk bij moderne CNC-machines – toelaat, terwijl redelijke gereedschapsafstanden behouden blijven. De keuze tussen 2- en 3-spiraalige cnc end mill ontwerp hangt uiteindelijk af van het toerentalbereik van de spil van uw machine en van de vraag of oppervlakteafwerking of snelle materiaalverwijdering prioriteit heeft bij uw bewerking.
Toepassingen voor staal en gehard materiaal
Het bewerken van roestvast staal, koolstofstaal en gietijzer vereist doorgaans een hoger aantal frezen, omdat deze materialen grotere snedekrachten en warmte genereren. Een 3- of 4-snede cnc end mill verdeelt mechanische spanning gelijkmatiger over de snijkanten, wat de levensduur van de tool verlengt en de kwaliteit van de oppervlakteafwerking verbetert. Het 4-snede cnc end mill ontwerp blinkt vooral uit bij afwerkingsbewerkingen, waar dimensionele nauwkeurigheid en oppervlaktetopologie het belangrijkst zijn, aangezien de extra sneden stijfheid ondersteunen en trillingen door chatter verminderen. Wanneer productiesnelheden hogere voedingssnelheden vereisen bij staaltoepassingen, is een robuuste 3-snede cnc end mill vertegenwoordigt vaak de praktische optimum, waarbij het productievolume wordt gebalanceerd met beheersbare snedekrachten op CNC-apparatuur van middenklasse. Harde materialen en onderbroken snijpatronen gunnen eveneens hogere freesgroef-aantallen, omdat de gedeelde belastingsverdeling plotselinge krachtspitsen absorbeert zonder catastrofale gereedschapsfout.
Praktische selectiecriteria en prestatieoptimalisatie
Machinestijfheid en spindelsnelheidsmogelijkheden
De specificaties van uw CNC-machine bepalen direct welk cnc end mill aantal freesgroeven optimaal presteert in uw omgeving. Oudere of minder stijve machines vereisen doorgaans lagere freesgroef-aantallen, omdat een 2-groefse cnc end mill minder radiale snedekracht genereert, waardoor trillingen en gevoeligheid voor run-out worden verminderd. Omgekeerd stelt moderne, stijve freesapparatuur met precisiespindellagers u in staat volledig te profiteren van hogere freesgroef-ontwerpen die productiviteit en oppervlakteafwerking maximaliseren. Het spindelsnelheidsbereik beïnvloedt eveneens de keuze; spindels met hoge snelheid (10.000+ RPM) gunnen 4-groefse of 5-groefse cnc end mill ontwerpen. cnc end mill configuraties, terwijl conventionele spindels (3.000–6.000 tpm) doorgaans beter presteren met 2- of 3-snede cnc end mill gereedschappen. Een onjuiste combinatie van spindelcapaciteit en aantal sneden leidt tot inefficiëntie: een 4-snede cnc end mill bij onvoldoende tpm wordt onderbenut, terwijl een 2-snede gereedschap dat op maximale snelheid draait het machinepotentieel mogelijk verspilt.
Overwegingen voor oppervlakteafwerking en gereedschapvervorming
Vereisten voor oppervlakteafwerking vormen een andere cruciale beslissingsfactor bij de keuze van uw cnc end mill configuratie. Een cnc end mill met meer sneden levert een fijner oppervlak op, omdat elke snede per omwenteling minder materiaal verwijdert, wat zorgt voor soepelere voeding en minder diepe gereedschapssporen. De 4-snede cnc end mill uitstekend geschikt voor precisie-afwerking waar Ra-waarden onder de 0,8 microinch van belang zijn voor latere assemblage of esthetisch uiterlijk. Bij ruw-bewerkingsoperaties is daarentegen de 2-snede cnc end mill aanpak toelaatbaar, omdat snelle materiaalverwijdering het accepteren van een grovere oppervlaktestructuur rechtvaardigt. Gereedschapvervorming neemt toe bij grotere uitsteekafstanden en lager aantal sneden; een 3-snede cnc end mill biedt redelijke afbuurcontrole voor algemeen werk, terwijl toepassingen met kritieke toleranties die nauwkeurige positionering vereisen mogelijk de stijvere 4-snede-uitvoering vereisen. De materiaaldikte, de freesdiepte en de insnijbreedte spelen allemaal een rol in deze afbuurberekening bij het definitief bepalen van uw cnc end mill specificatie.
Veelgestelde vragen
Welk aantal sneden moet ik gebruiken voor algemeen gebruik?
Een 3-snede cnc end mill vertegenwoordigt de meest veelzijdige keuze voor algemeen gebruik in de productie, omdat het geschikt is voor een brede waaier aan materialen, spindelsnelheden en freesomstandigheden. Dit aantal sneden biedt een evenwicht tussen efficiëntie bij materiaalverwijdering en kwaliteit van de oppervlakteafwerking, terwijl het tegelijkertijd tolerant is voor instelvariabelen en machinebeperkingen die vaak voorkomen in multifunctionele werkplaatsen.
Hoe beïnvloedt de spindelsnelheid mijn keuze voor het aantal sneden van de CNC-frees?
De spindelsnelheid heeft een omgekeerd verband met het optimale aantal sneden: hogere spindelsnelheden (boven 8.000 RPM) geven de voorkeur aan een 4-snede cnc end mill ontwerpen die profiteren van snelle gereedschapsrotatie, terwijl lagere snelheden (onder de 4.000 tpm) beter presteren met 2-sleevige configuraties die lagere snijkrachten per tand genereren. Het afstemmen van de spindelcapaciteit van uw machine op de juiste cnc end mill sleevige geometrie zorgt voor efficiënt gereedschapsgebruik en consistente productiviteit.
Kan ik hetzelfde CNC-freesgereedschap met een bepaald aantal sleevën voor alle materialen gebruiken?
Verschillende materialen vereisen verschillende cnc end mill aantallen sleevën voor optimale prestaties; zachte materialen zoals aluminium profiteren van 2-sleevige ontwerpen met snelle spaanafvoer, terwijl hardere materialen zoals staal 3-sleevige of 4-sleevige cnc end mill configuraties vereisen die de snijkrachten gelijkmatiger verdelen en de gereedschapslevensduur verbeteren over diverse materiaaleigenschappen heen.
