
 EN
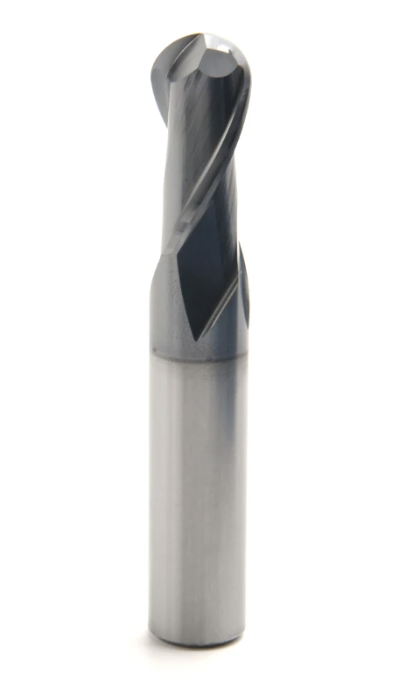
تصنيع قطع الطيران يتطلّب دقةً مطلقةً. ويجب أن تفي كل مكوّنٍ يتم إنتاجه بمواصفاتٍ دقيقةٍ جدًّا فيما يتعلّق بالتسامح المسموح به ونهاية السطح، وهي مواصفاتٌ تؤثّر مباشرةً في سلامة الطيران وكفاءة استهلاك الوقود وطول عمر المكوّنات. وتشكّل اختيار أداة القطع العاملَ الحاسمَ في تحديد ما إذا كانت قطع الطيران تحقّق هذه المتطلّبات الحرجة، وتُعَدّ أدوات التفريز الرقمي عالية الدقة (CNC end mill) واحدةً من أكثر الأدوات جوهريةً في إنتاج قطع الطيران الحديث. وللفهم الجيد لسبب ارتباط جودة أدوات التفريز الرقمي ارتباطًا مباشرًا بجودة النهاية السطحية المتفوّقة للمكوّنات، لا بدّ من دراسة العلاقة بين هندسة الأداة وعلم موادها وديناميكية التشغيل في قطاع الطيران.
تُعَدُّ مكوِّنات قطاع الفضاء الجوي أصعب التحديات التصنيعية على الإطلاق. وتتطلَّب سبائك التيتانيوم وسبائك الألومنيوم المتقدِّمة والمواد القائمة على النيكل أدوات قطع مُصمَّمة خصيصًا للاستخدام في ظروفٍ قاسيةٍ جدًّا. ويوفِّر مثقاب التصنيع العددي بالحاسوب (CNC) المخصَّص لتطبيقات قطاع الفضاء الجوي هندسة الحافة المناسبة، وتركيب المادة، وتكنولوجيا الطلاء اللازمة لإنتاج أسطحٍ مثاليةٍ على هذه السبائك الصعبة. وبغياب الاختيار الصحيح للأدوات، يواجه المصنِّعون عيوبًا سطحيةً، وعدم اتساقٍ في الأبعاد، وإعادة معالجةٍ مكلِّفةٍ تُعرِّض كلًّا من الجدول الزمني والربحية للخطر.
هندسة الأداة الدقيقة وجودة التشطيب السطحي
كيف تؤثِّر تصاميم الشفرات في جودة التشطيب في قطاع الفضاء الجوي
هندسة الحفرة في قاطع التصنيع باستخدام الحاسب الآلي تؤثر مباشرةً على جودة السطح المتبقي على أجزاء الطيران بعد التشغيل. وغالبًا ما تتطلب مكونات الطيران تشطيبات سطحية بقيمة Ra تبلغ ٠٫٨ مايكرو إنش أو أفضل، وهي مواصفةٌ تتطلّب دقة القاطع مقاسةً بأجزاء من عشرة آلاف إنش. ويُنتج قاطع التصنيع باستخدام الحاسب الآلي ذي الحفر الدقيق والمُحسَّن لمسارات إخراج الرُّقاق والزوايا المُصمَّمة بدقة (زاوية الانحناء وزاوية التخفيف) قطعًا أنظف مع أقلِّ قدرٍ ممكن من تشكُّل الحافة المتراكمة. ويلعب نصف قطر الزاوية في قاطع التصنيع باستخدام الحاسب الآلي، وبشكل خاص، دورًا محوريًّا في عمليات التشطيب حيث يجب أن تنتقل حافة القطع بسلاسة دون التسبُّب في تمزُّقات دقيقة جدًّا أو علامات إجهادية على قطعة العمل.
عندما تعمل ماكينة الطحن باستخدام قاطع نهاية رقمي عند سرعات المغزل ومعدلات التغذية المُحسَّنة، فإن مشاركة الحواف المُتحكَّم بها تُولِّد تشكُّل رقائق متوقَّعًا وتوزيع حرارة متوازنًا. ويختار مصنعو قطع غيار الطيران قواطع النهاية الرقمية ذات زوايا اللولب المُحسَّنة لأنها تقلِّل الاهتزاز والرنين، وهما عاملان يؤثّران فورًا على جودة التشطيب السطحي. كما أن قاطع نهاية رقمي مصنوع من كربيد ذا هندسة حافة متفوِّقة يحافظ على أدائه في القطع لفترة أطول، مما يقلِّل تآكل الأداة الذي قد يُضعف اتساق التشطيب عبر دفعات الإنتاج المختلفة. وهذا الاتساق أمرٌ لا يمكن التنازل عنه في قطاع الطيران، حيث يجب أن تؤدي كل مكوِّن في الدفعة أداءً متطابقًا تمامًا.
اختيار المادة في أدوات قواطع نهاية كربيد رقمية
تُحدِّد مادة الركيزة المستخدمة في قاطع التصنيع باستخدام الحاسوب (CNC) أداءه القطعي على سبائك الطيران بشكلٍ جوهري. وتتفوَّق أدوات قواطع التصنيع باستخدام الحاسوب المصنوعة من كربيد صلبٍ على نظيراتها المصنوعة من فولاذ عالي السرعة بنسبةٍ هائلةٍ في تطبيقات الطيران. إذ يحافظ الكربيد على صلابته عند درجات الحرارة المرتفعة الناتجة عن التشغيل عالي السرعة لمعادن التيتانيوم والسبائك الفائقة، بينما تلين أدوات الفولاذ عالي السرعة ويتآكل سطحها بسرعةٍ كبيرةٍ في الظروف نفسها. ويتمكَّن قاطع التصنيع باستخدام الحاسوب المصنوع من درجات كربيدية راقية — والتي تضاف إليها غالبًا كميات من الكوبالت لتحسين مقاومتها للصدمات — من تحمل الصدمات الحرارية والقطع المتقطِّعة التي تظهر عادةً أثناء عمليات التثبيت في قطاع الطيران. وينعكس هذا المتانة مباشرةً في اتساق جودة السطح النهائي، لأن أي تبلُّدٍ في قاطع التصنيع باستخدام الحاسوب يؤدي فورًا إلى ظهور عيوب سطحية وانحرافٍ في الأبعاد.
تكنولوجيا الطلاء وتوافقه مع مواد الطيران
الطلاءات المتقدمة على قواطع التصنيع باستخدام الحاسوب الدقيقة
تتميَّز أدوات المثقاب العمودي الحديثة المُبرمَجة حاسوبيًّا بطبقات تغليف متعدِّدة مُصمَّمة خصيصًا لمواجهة التحديات المحدَّدة التي تفرضها مواد قطاع الطيران. وتظهر سبائك التيتانيوم ارتباطًا كيميائيًّا شديدًا جدًّا مع الكاربايد غير المغلف، وهي ظاهرة تُعرف باسم «الالتصاق»، ما يؤدي إلى تآكل كارثي للأداة وتلف السطح. أما المثقاب العمودي المُبرمَج حاسوبيًّا المغلف بنيتريد التيتانيوم أو أكسيد الألومنيوم أو نيتريد الكروم المتخصِّص، فيمنع هذا الالتصاق ويحافظ على حِدَّة الحافة طوال عملية القطع. كما يعمل التغليف على المثقاب العمودي المُبرمَج حاسوبيًّا كحاجز حراري أيضًا، فيحمي قاعدة الكاربايد من الصدمة الحرارية عند قطع سبائك النيكل فائقة القوة التي تصل درجات حرارة منطقة القطع فيها إلى أكثر من ١٠٠٠ درجة مئوية. ويتبنَّى مصنعو قطاع الطيران أدوات المثقاب العمودي المُبرمَجة حاسوبيًّا ذات الأداء الموثوق للتغليف على عائلات السبائك المُستخدمة لديهم تحديدًا، لأن جودة التشطيب تعتمد اعتمادًا بالغ الأهمية على ثبات هذا التغليف.
يُحدِّد سُمك طبقة الطلاء المُطبَّقة على قاطع التصنيع باستخدام الحاسوب (CNC end mill) وجودة الالتصاق بينها وبين السطح مدى استمرار احتفاظ الأداة بشكل حافتها المُنتِجة للتشطيب. وغالبًا ما تشمل عمليات الإنتاج في قطاع الطيران عمليات تشطيب يكتسب فيها الدقّة البُعدية وجودة السطح أهميةً أكبر من معدل إزالة المادة. ويتمكَّن قاطع التصنيع باستخدام الحاسوب المزوَّد بطبقة طلاء متينة من تحمل هذه العمليات التشطيبية دون أن يتعرَّض لتشقُّقات دقيقة تؤدي إلى خدوش على السطح أو آثار أداة أو عدم اتساق في الأبعاد. وتستثمر الشركات المُصنِّعة الرائدة لقواطع التصنيع باستخدام الحاسوب في عمليات طلاء متطوِّرة تضمن توحُّد سمك الطبقة على جميع أسطح الحواف والحواف الحادة، مما يلغي النقاط الضعيفة التي قد تبدأ عندها فشلات في طبقة الطلاء.
اختيار طبقات الطلاء المناسبة لقواطع التصنيع باستخدام الحاسوب حسب سبائك الطيران المحددة
تتطلب مواد الفضاء الجوي المختلفة استراتيجيات مختلفة لطلاء مثقاب التصنيع باستخدام الحاسوب. وتتحمل مكونات الألومنيوم معاملات قطع أكثر عدوانية، لذا يستخدم مثقاب التصنيع باستخدام الحاسوب المخصص للألومنيوم طلاءً أرق وأقل احتكاكًا، مُحسَّنًا لإخراج الرقائق. أما تشغيل سبائك التيتانيوم فيتطلب مثقاب تصنيع باستخدام الحاسوب ذا الطلاء الأقوى والأسمك، الذي يحتمل التفاعل الكيميائي والتصلّب الناتج عن التشغيل لهذه الفلزات. ويتطلب تشغيل السبائك الفائقة مثقاب تصنيع باستخدام الحاسوب المصمم بطلاء مقاوم للحرارة، يحافظ على صلابته حتى مع ارتفاع درجات حرارة القطع. وتُجري مرافق الفضاء الجوي التي تُشغِّل أنواعًا متعددة من السبائك إدارة مخزون من مثاقب التصنيع باستخدام الحاسوب بشكل منفصل، بحيث يُحسَّن كلٌّ منها لتطبيقه المقصود. أما خلط أنواع الأدوات أو استخدام مثقاب تصنيع باستخدام الحاسوب العام عبر مواد مختلفة، فيؤدي تقريبًا دائمًا إلى انخفاض جودة السطح النهائي، لأن أداة واحدة لا يمكنها الأداء الأمثل عبر عائلات المواد المتنوعة هذه.
سرعة المحور، ومعدل التغذية، وديناميكية أداء مثقاب التصنيع باستخدام الحاسوب
تحسين معايير القطع لتحقيق جودة التشطيب
تُحقِّق منشآت الطيران والفضاء جودة تشطيب متفوِّقة للمكونات من خلال مواءمة إمكانيات ماكينات التصنيع باستخدام الحاسوب (CNC) المزودة بقطع طرفية مع معايير القطع المُحسَّنة. ولا تؤدي قطعة الطرفية الخاصة بماكينات التصنيع باستخدام الحاسوب (CNC) عالية الدقة أداءً يفوق ما تسمح به سرعة المحور الدوار ومعدل التغذية. وتتميَّز ماكينات التصنيع باستخدام الحاسوب (CNC) الحديثة المستخدمة في قطاع الطيران والفضاء بمحاور دوارة صلبة وأنظمة تحكم مؤازرة في المحاور، مما يتيح عمليات تشطيب عالية السرعة ومنخفضة التغذية التي تُنتج أسطحًا ذات مواصفات طيران وفضاء. وعندما يختار المشغلون قطعة طرفية لماكينات التصنيع باستخدام الحاسوب (CNC) ويحددون معايير القطع الصحيحة، فإنهم يخلقون ظروف قطع يمكن التنبؤ بها وقابلة للتكرار، ما يضمن الالتزام الدقيق بالتسامح الأبعادي وجودة سطح التشطيب باستمرار. وهذه القابلية للتنبؤ هي العامل الفاصل بين استخدام قطع طرفية لماكينات التصنيع باستخدام الحاسوب (CNC) المخصصة لتطبيقات الطيران والفضاء وبين التشغيل العام.
يؤثر التحكم في الاهتزازات مباشرةً على ما إذا كان مثقاب النهاية المحوسب يحقّق جودة التشطيب التي تتطلبها صناعة الطيران والفضاء. وتستخدم آلات التصنيع المحوسب الخاصة بالطيران والفضاء حاملات أدوات ذات تسامح دقيق في الانحراف الدوراني، وغالبًا ما يكون أقل من ٠٫٠٠٠٥ بوصة، لأن هذا الانحراف يتسبب في اهتزاز مثقاب النهاية المحوسب وترك علامات على سطح القطعة المشغولة. وعندما يجتمع الانحراف الدوراني للأداة مع عدم انتظام محور المغزل في الآلة وضعف تثبيت القطعة المشغولة، فإن حتى أفضل مثاقب نهاية محوسبة تُنتج تشطيبًا متوسط الجودة. ولذلك تستثمر ورش الطيران والفضاء استثمارات كبيرة في صيانة المغازل، وحاملات الأدوات الدقيقة، والتجهيزات الصلبة، وذلك تحديدًا لضمان أداء مثاقب النهاية المحوسبة عند مستويات كفاءتها المقصودة. وهذه الاستثمارات في البنية التحتية إلزامية لا يمكن التنازل عنها إذا أريد لمثقاب النهاية المحوسب أن يحقق نتائج ترقى إلى معايير الطيران والفضاء.
المرور النهائي والسلامة السطحية
تتطلب العديد من مكونات قطاع الفضاء الجوي عمليات تشطيب متخصصة تُنفَّذ باستخدام مثقاب نهاية رقمي خاصٍ مُختار بدقة لتشكيل السطح وليس لإزالة كميات كبيرة من المادة. وغالبًا ما تتم هذه العمليات الرقمية للتشطيب بعمق قطع ضحل ومعدلات تغذية منخفضة لتوليد أسطح خالية من التصلّد الناتج عن التشويه تحت السطحي أو الإجهادات. ويُصمَّم مثقاب النهاية الرقمي المُحسَّن للتشطيب ليُزيل أقل كمية ممكنة من المادة، مع إنتاج أسطح فائقة النعومة والسلامة المعدنية. أما السطح الناتج عن استخدام مثقاب نهاية رقمي دقيق في عمليات التشطيب فلا يظهر عليه أي حافة تراكمية، ولا تمزُّق، ولا آثار أداة، مما يحقِّق معايير التفتيش البصري والمجهرية الصارمة التي يجب أن تستوفيّها مكونات قطاع الفضاء الجوي. ويكمن سبب تركيز التصنيع على التشطيب في أن مصنِّعي قطاع الفضاء الجوي يحتفظون بمجموعات أدوات منفصلة، كما أن مثاقب النهاية الرقمية لا يمكنها أداء دورَي التخشين والتشطيب بكفاءة في الوقت نفسه.
الأسئلة الشائعة
لماذا يتبلى مثقاب النهاية الرقمي بشكل أسرع عند تشغيل سبائك قطاع الفضاء الجوي مقارنةً بالفولاذ العام؟
تولِّد سبائك الفضاء الجوي حرارةً شديدةً وتظهر تفاعلاً كيميائياً يهاجم حواف القطع غير المحمية. ويتصلّب التيتانيوم تصلُّباً شديداً أثناء القطع، بينما تحتفظ سبائك النيكل فائقة القوة بقوتها حتى عند درجات حرارة منطقة القطع التي تتجاوز ١٠٠٠ درجة مئوية. ويواجه مثقاب النهاية الآلي هذه الظروف باستمرار، ما يؤدي إلى صدمة حرارية، وانتشار كيميائي في ركيزة الكاربايد، وارتداءً أسرع لحافة الأداة. وقد صُمّمت طلاءات وأشكال مثاقب النهاية الآلية الخاصة بالفضاء الجوي وهندستها لتحمل هذه الإجهادات المحددة التي لا يمكن لمثقاب نهاية آلي مصمم للتشغيل العام أن يصمد أمامها بكفاءة.
كيف يؤثر نصف قطر زاوية مثقاب النهاية الآلي في جودة تشطيب سطح مكونات الفضاء الجوي؟
نصف قطر الزاوية في قاطع التصنيع باستخدام الحاسب الآلي يُحدِّد كيفية انتقال الأداة بين حواف القطع ويؤثر على جودة التشطيب على الأسطح المسطحة والمُنحنية. وينتج قاطع التصنيع باستخدام الحاسب الآلي الذي يمتلك نصف قطر زاوية مُصمَّم بدقة انتقالات سلسة على السطح ويقلل من علامات التشطيب الدقيقة التي تظهر عندما يكون شكل نصف القطر غير متسق. وغالبًا ما تتضمَّن مكونات الطيران مواصفات صارمة لنصف قطر الزوايا لأنها تؤثر على تدفق الهواء الديناميكي والتركيز الإجهادي البنيوي. وتُحافظ أدوات قواطع التصنيع باستخدام الحاسب الآلي الدقيقة على نصف قطر زاوية ثابت طوال عمرها الافتراضي، مما يضمن أن كل مكوِّن يتم إنتاجه يحتفظ بجودة سطحية متجانسة.
هل يمكن استخدام قاطع واحد للتصنيع باستخدام الحاسب الآلي لكلٍّ من التشغيل الخشن والتشطيب لمكونات الطيران؟
في الواقع، استخدام قطعة واحدة من مثقاب التصنيع الآلي (cnc end mill) في عمليات التخشين والتشطيب يؤدي إلى تدهور أداء كلا العمليتين. فعمليات التخشين تُنتج أنماط تشكيل رقائق مختلفة، ودرجات حرارة قصٍّ أعلى، وإجهادات أكبر على الأداة مقارنةً بعمليات التشطيب، وبالتالي فإن مثقاب التصنيع الآلي المُحسَّن لعملية واحدة يؤدي أداءً ضعيفاً في العملية الأخرى. ولذلك، تحتفظ شركات تصنيع قطع غيار الطيران بمجموعات أدوات منفصلة: مثقاب واحد للإزالة الخشنة للمواد، ومثقاب آخر للتشطيب الدقيق. وهذه التخصصية تضمن أن يعمل كل مثقاب ضمن حدود التصميم المخصصة له، ما يحافظ على هندسة الحافة وسلامة الطبقة السطحية، ويحقِّق نتائج متفوِّقة في المهمة المخصصة له.
