
 EN
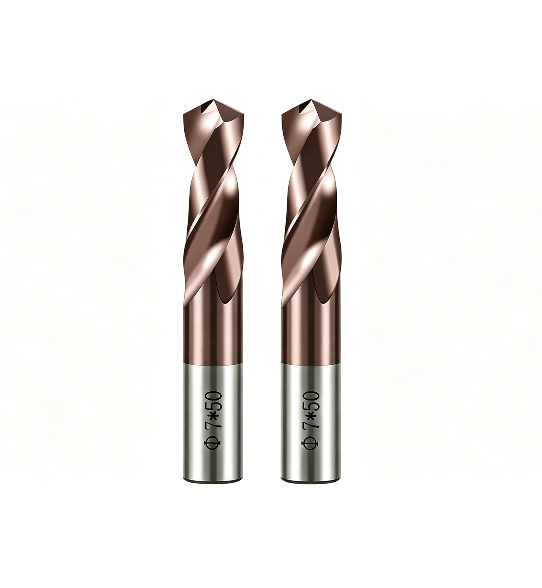
För djupborrning kan en bytbar borr erbjuda praktiska fördelar när dess skärgemetri, inläggsdesign och driftförhållanden är lämpliga för arbetet. Dess utbytbara skärytor kan minska avbrott för verktygsbyte, medan en styv kropp och välhanterad spånflöde stödjer konsekvent framsteg. En bytbar borr är dock inte automatiskt en lösning för djupborrning; nåddjup, material, håltolerans och kylmedelsåtkomst påverkar alla resultatet.
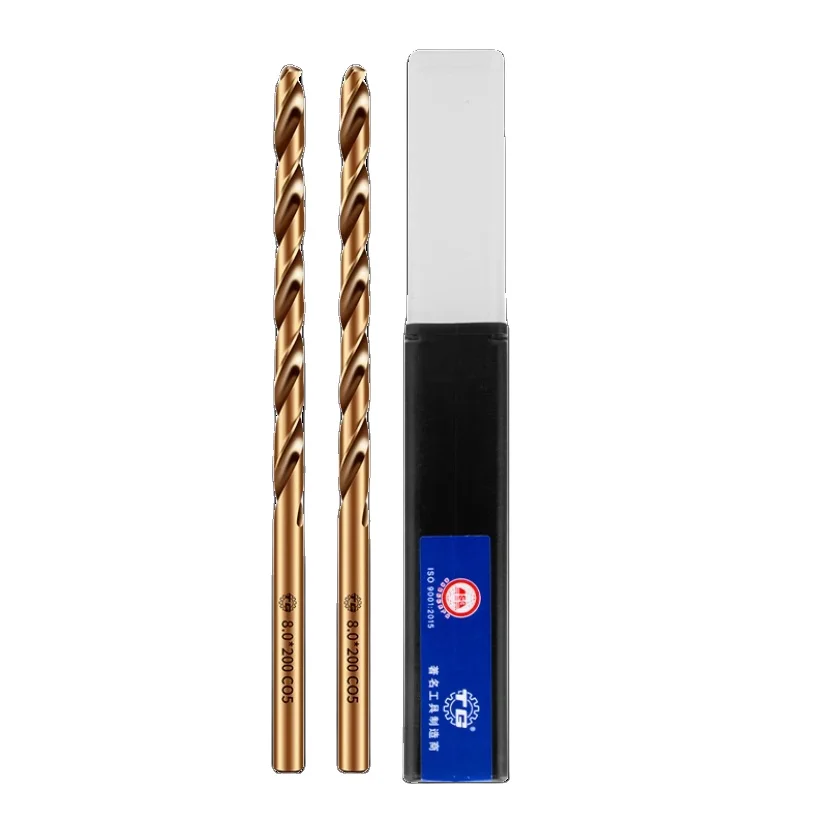
Nyckelfördelen är en återkommande process, inte bara snabbare penetrering. En bytbar borr kan bibehålla produktionsflödet genom att byta ut slitna skärytor istället för att byta hela verktyget, men prestanda vid djupborrning beror på spånutblåsning och justering. Produktwebbsidan som länkas nedan beskriver en HSS M35-kobolt twistborr, så bekräfta dess konstruktion innan den behandlas som en bytbar borr eller innan antaganden om inläggsborrar tillämpas.
Hur bytbar design stödjer djupborrning
Utbytbara skärytor och produktionskontinuitet
En primär fördel med en indexerbar borr är att en sliten skäryta kan indexeras eller bytas ut medan borrkroppen förblir i drift. Vid upprepad borrning av hål kan detta förenkla verktygsskötseln och minska behovet av att justera verktygslängden efter varje skärytbyten. För djupa hål, där ett brutet verktyg kan vara svårt att ta bort, hjälper planerade skärytbyten också till att förhindra att slitage leder till oväntade stopp.
Denna fördel är beroende av att använda rätt insertklass och att övervaka slitage konsekvent. En indexerbar borr eliminerar inte inspektion; operatörer måste fortfarande observera skärningsljud, spindellast, spånform och den färdiga borrningen. Om slitage blir ojämnt kan borren börja borra snett eller lämna en dålig ytyta. Schemalagda kontroller gör att den indexerbara borren blir lättare att hantera som ett produktionsverktyg snarare än som ett verktyg som man bara sätter in och glömmer bort.
Stelhet, justering och kontrollerad inmatning
Djupa borrhål förstärker små inställningsfel eftersom verktyget förblir i kontakt över en längre sträcka. En lämplig utbytbar borr kombinerar tillräcklig skafthårdhet med en säker hållare och en spindel som är justerad mot arbetsstycket. Stabil inmatning är avgörande: en slätpassning eller lämplig pilotförberedelse kan hjälpa den utbytbara borren att starta på rätt plats, särskilt om ytan är vinklad, ojämn eller avbruten.
Stelhet ensamt garanterar inte ett rakt borrhål. Arbetsstycksfördelningen måste förhindra rörelse, runout bör kontrolleras och verktygets utskjutande längd bör inte vara längre än vad operationen kräver. En utbytbar borr som väljs utifrån det erforderliga djup-till-diameter-förhållandet kan minska risken för böjning, men för stor utskjutning utmanar fortfarande stabiliteten. Bekräfta tillverkarens driftanvisningar och maskinens gränsvärden innan du använder den utbytbara borren utanför vanliga borrningsförhållanden.
Faktorer som bestämmer penetrationsverkningsgrad
Spåntransport och kylvätskeförsörjning
Spån har mindre utrymme att undvika sig när håldjupet ökar, så spånstyrning avgör ofta om en bytbar borr kan köras kontinuerligt. Insatsens geometri, spånrännor eller kanaler i skaftet, material och fördjupningsstrategi påverkar alla spånstorlek och rörelse. Om spån packas ihop i borrhålet kan skärkrafterna och värmen öka, och den bytbara borr kan skava väggen eller få kantskador.
Kylmediet bör nå skärzonen effektivt, antingen genom verktyget eller via en verifierad extern anordning som är lämplig för installationen. Det hjälper till att transportera bort värme och spån, men kylmediet kan inte kompensera för olämplig geometri eller felaktiga parametrar. Innan produktionen påbörjas bör den bytbara borras testas med en kontrollerad fördjupning, och spånevakueringen bör observeras genom hela djupet. Att justera processen baserat på faktiskt spånbeteende är mer tillförlitligt än att anta att en inställning passar alla material.
Material, djup och hålkvalitet
Arbetsmaterialet påverkar skärkrafterna, värmeutvecklingen och typen av spån som bildas. Rostfritt stål, formstål och andra legeringar kan kräva olika insertklasser och skärningsförhållanden, även om hålets diameter är oförändrad. Ett utbytbart borr bör därför väljas utifrån materialspecifikationen, djupet och den önskade ytytan snarare än enbart utifrån diametern.
Toleranskraven påverkar också processen. En borrning kan skapa ett lämpligt förhål, medan ett hål med strikta toleranskrav kanske kräver en separat slutföringsoperation. Ett utbytbart borr kan stödja repeterbar roughing när dess runout och skärgårdskondition kontrolleras, men det bör inte antas kunna leverera alla slutliga mått direkt. Kontrollera hålets storlek, rakhet och ytkvalitet under provkörningar innan det utbytbara burret godkänns för en full produktion.
Använd fördelarna utan felaktig tillämpning
Anpassa verktygsarkitekturen till arbetet
Innan du köper eller programmerar en bytbar borr, kontrollera att verktyget verkligen använder utbytbara insatser och att dess konstruktion är godkänd för den avsedda borrningsdjupet. Den länkade produktlistningen identifierar en HSS M35-spiralborr för rostfritt stål och formstål, vilket är en annan verktygsarkitektur än en typisk bytbar borr med insatser. Granska produktinformationen på indexerbara borrmaskiner noga i stället för att dra slutsatser om funktioner utifrån den allmänna kategorin.
Denna skillnad påverkar kantutbyte, verktygshållning, spånkanaler och rekommenderade bearbetningsparametrar. En massiv HSS-spiralborr kan vara lämplig för vissa material och anordningar, medan en bytbar borr ofta övervägs när utbytbara skär och serieproduktionsrutiner är relevanta. Ingen av dessa arkitekturer är universellt bättre. Jämför det faktiska verktygets specifikationer med borrningsdjupet, maskinkapaciteten, kylmedelsförsörjningen och den krävda ytkvaliteten innan du tilldelar den bytbara borren en roll.
Verifiera processen innan du skalar upp produktionen
Ett praktiskt prov bör fastställa inmatningsstabilitet, spåntransport, skärbelastning och kvaliteten på det färdiga hålet vid den avsedda djupnivån. Registrera arbetsmaterialet, verktygets utskjutande längd, kylmedelsmetoden och skärinställningarna så att resultaten kan återupprepas. För en bytbar borr ska även insatsens skick och kantförändringar noteras; detta hjälper till att skilja mellan ett installationsproblem och normal slitage och stödjer en kontrollerad underhållsintervall.
Om verktyget böjs, spånen blockerar eller borrningen avviker från riktningen, pausa och undersök orsaken istället för att enkelt öka försättet eller varvtalet. Kontrollera runout, spänning, verktygets nåbarhet och kylmedelstillförseln, och konsultera därefter verktygets driftrekommendationer. En korrekt validerad bytbar borr kan göra djupborrning mer förutsägbar genom underhållbara skärkantar och disciplinerad processkontroll, men prestandan följer fortfarande gränserna för maskinen, verktyget och materialet.
Vanliga frågor
Är en bytbar borr automatiskt lämplig för djupborrning?
Nej. En indexerbar borr måste vara utformad och klassificerad för den erforderliga djupet, med lämplig spåntransport och kylmedelstillskott. Kontrollera räckvidd, arbetsmaterial och maskinstabilitet innan en indexerbar borr används för en djupborrning.
Vad är den främsta produktionsfördelen?
Utbytbara skär kan förenkla underhåll och minska behovet av att byta hela verktyget när ett skär slits. Den indexerbara borren kräver ändå inspektion, riktiga infogningar och kontrollerade inställningar för att bibehålla konsekventa resultat.
Är den länkade HSS M35-produkten en indexerbar borr?
I dess beskrivning anges en HSS M35-spiralborr, inte nödvändigtvis ett verktyg med infogningar. Granska dess specifikationer innan den behandlas som en indexerbar borr, eftersom de två konstruktionerna har olika skär- och driftsegenskaper.
