
 EN
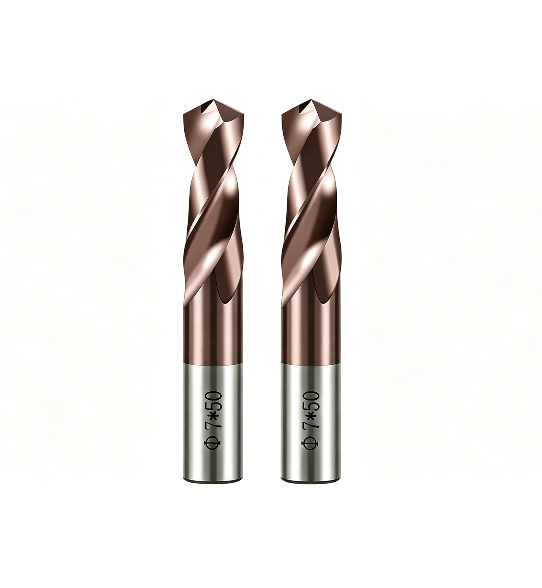
深穴加工において、切削幾何形状、インサートの設計、および使用条件が作業に適していれば、インデクサブルドリルは実用的な利点を提供できます。交換可能な切刃により工具交換による中断が減少し、剛性の高い本体と適切に制御されたチップフローによって、安定した加工が可能になります。ただし、インデクサブルドリルが自動的に深穴加工に対応するわけではありません。到達長さ、被削材、穴の公差、冷却液の供給状況など、さまざまな要因が加工結果に影響を与えます。
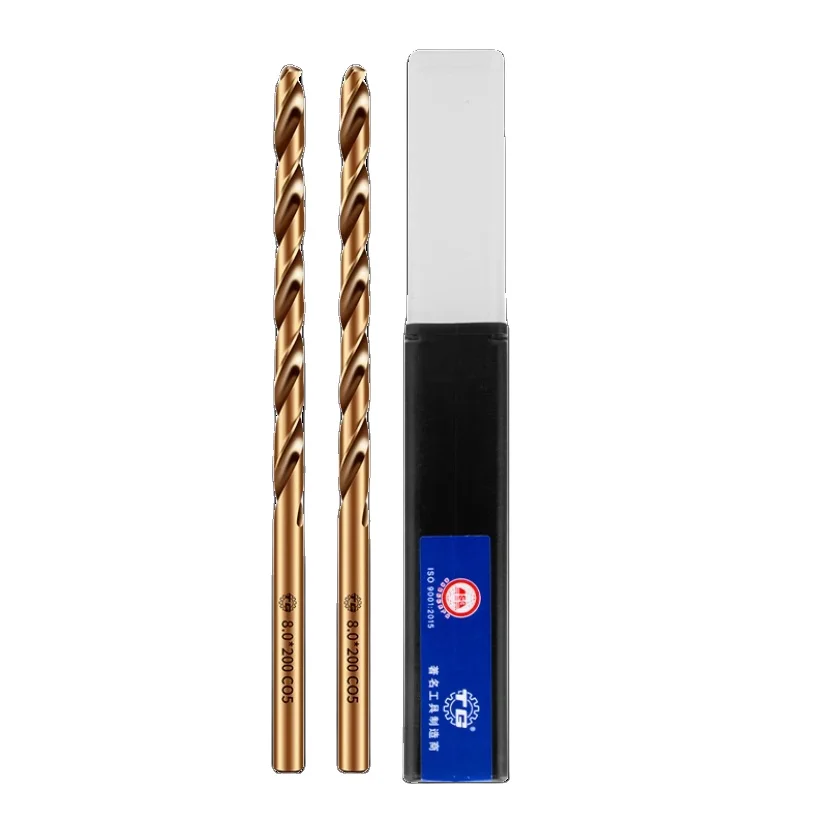
最大の利点は、単に穿孔速度が速いことではなく、再現性の高い加工プロセスが得られることです。摩耗した切刃を工具全体ではなく個別に交換することで、生産工程の継続性を維持できます。しかし、深穴加工における性能は、チップの排出効率と工具のアライメントに大きく依存します。以下にリンクされた製品ページでは、HSS M35コバルト高速鋼ねじりドリルについて記載されていますので、これをインデクサブルドリルと見なす場合や、インサート式ドリルの前提で使用する場合は、まずその構造を確認してください。
インデクサブル設計が深穴加工を支える仕組み
交換可能な切刃と生産の継続性
インデックス式ドリルの主な利点の一つは、切削刃が摩耗した場合でも、ドリル本体をそのまま使用しながら、刃先をインデックス(位置ずらし)したり交換したりできることです。複数の穴を連続して加工する場合、工具のメンテナンスが簡素化され、刃先交換ごとに工具長さの再設定が必要になることが減ります。また、折れた工具の取出しが困難な深穴加工では、計画的に刃先を交換することで、摩耗による予期せぬ工程停止を防ぐことができます。
このメリットを享受するには、適切なインサート材種を選択し、摩耗状態を継続的に確認することが不可欠です。インデックス式ドリルであっても、検査作業が不要になるわけではありません。オペレーターは、切削音、スピンドル負荷、切屑の形状、および仕上げ後の内径面の状態を引き続き注意深く観察する必要があります。摩耗が不均一になると、ドリルが中心から外れて加工したり、表面粗さが悪化したりするおそれがあります。定期的な点検を実施することで、インデックス式ドリルを「使い捨て」ではなく、生産現場で確実に管理・運用できる工具として活用できます。
剛性、アライメント、および制御された切入り
深穴加工では、工具が長い距離にわたって被削材と接触しているため、小さなセットアップ誤差が拡大されやすくなります。適切なインデックス式ドリルを用いるには、十分な刃体剛性に加え、確実なホルダー固定およびワークピースに対するスピンドルの正確な同軸調整が必要です。安定した工具の入り込み(エントリー)は極めて重要です。特に加工面が傾斜していたり、粗さが大きかったり、断続的である場合、スポットフェイシングや適切なパイロット穴などの事前処理により、インデックス式ドリルが正しい位置から加工を開始できるようになります。
剛性が高いだけでは、真っ直ぐな穴加工が保証されるわけではありません。ワークの確実な固定(ワークホールディング)により移動を防止し、振れ(ランアウト)を確認し、工具の突出長を加工に必要な最小限に抑える必要があります。所要の穴深さ/穴径比(L/D比)に応じて選定されたインデックス式ドリルを用いれば、たわみリスクを低減できますが、過度な突出長は依然として安定性を損なう要因となります。インデックス式ドリルを通常のドリリング条件を超えて使用する際には、必ずメーカーが示す使用条件および機械の制限値を事前に確認してください。
貫通効率を左右する要因
チップ排出と冷却液供給
穴の深さが増すと、切屑の排出スペースが狭くなり、インデックスドリルの連続切削が可能かどうかは、しばしば切屑制御によって決まります。インサートの形状、溝や本体の排屑路、被削材、送り戦略のすべてが、切屑の大きさや動きに影響を与えます。切屑が穴内に詰まると、切削抵抗や温度が上昇し、穴壁に傷がついたり、インサートの刃先が損傷したりする可能性があります。
冷却液は、工具内部から供給するか、または加工条件に応じて検証済みの外部供給方式で、確実に切削部に到達させる必要があります。これにより、熱や切屑の除去が促進されますが、不適切な工具形状や切削条件を冷却液で補うことはできません。量産開始前には、一定の送りでインデックスドリルを試運転し、全穴深さにおける切屑の排出状況を確認してください。実際に観察された切屑の挙動に基づいて加工条件を調整するほうが、すべての被削材に一律の設定を適用するよりも信頼性が高いです。
被削材、穴深さ、穴の品質
加工材質は、切削力、発熱量、および生成される切り屑の形態に影響を与えます。ステンレス鋼や金型用鋼などの合金では、穴径が同一であっても、使用するインサートのグレードや切削条件を変更する必要があります。したがって、インデックスブル・ドリルは、単に穴径だけで選定するのではなく、加工対象材質の仕様、穴深さ、および要求される表面粗さなどを総合的に考慮して選ぶべきです。
公差要件も加工工程の設計に大きく影響します。たとえば、単なる下穴加工にはドリル加工で十分な場合もありますが、高精度のボーリング加工では、別途仕上げ工程が必要になることがあります。インデックスブル・ドリルは、振れや刃先状態を適切に管理すれば、再現性の高い荒加工を実現できますが、すべての最終寸法を直接満たすものとは限りません。本格的な量産投入前に、試験加工により穴径、直進性、および表面状態を確認してください。
長所を正しく活用し、誤った使い方を避ける
工具の構造を、加工内容に合わせる
インデックス式ドリルを購入またはプログラムする前に、その工具が実際に交換式インサートを使用し、意図した穴深さに対応できる設計であることを確認してください。リンク先の商品ページには、ステンレス鋼および金型鋼用のHSS M35タップドリル(ねじ切りドリル)が記載されていますが、これは一般的なインサート式インデックスドリルとは異なる工具構造です。以下の商品詳細を インデックス可能ドリル ご確認のうえ、カテゴリー名から機能を推測しないようご注意ください。
この構造上の違いは、切刃の交換方法、工具保持方式、チップ排出溝の形状、および推奨加工条件に影響します。実体式HSSタップドリルは、特定の材料や加工条件に適している場合がありますが、切刃の交換性や量産工程を重視する場合には、インデックス式ドリルが検討されることが多いです。どちらの構造も、あらゆる用途で優れているわけではありません。インデックス式ドリルを採用するかどうかは、実際の工具仕様と、必要とする穴深さ、工作機械の性能、冷却液供給方法、および要求される表面粗さを総合的に比較検討したうえで判断してください。
量産を始める前に、必ず加工プロセスの妥当性を確認してください
実用的な試験では、所定の穴深さにおいて、工具の入り込み安定性、切屑排出状況、切削負荷、および仕上げ穴の品質を確認する必要があります。作業対象材料、工具の突出長、冷却方法、切削条件を記録し、結果が再現可能となるよう配慮してください。インサート式ドリルの場合は、さらにインサートの状態および刃先の変化も記録します。これにより、設定ミスと通常の摩耗を区別でき、計画的な保守間隔の設定にも役立ちます。
工具がたわむ、切屑が詰まる、または穴の中心がずれるなどの異常が生じた場合、単に送りや回転数を増加させるのではなく、作業を一時停止して原因を調査してください。チャッキング状態、工具の突出長、工具の振れ、冷却液の到達状況などを確認し、必要に応じて工具の使用推奨条件を参照してください。適切に検証済みのインサート式ドリルは、交換可能な刃先と厳密な工程管理によって深穴加工をより予測可能なものにしますが、その性能は依然として工作機械・工具・被削材それぞれの限界内に収まります。
よくある質問
インサート式ドリルは、深穴加工に自動的に適しているのでしょうか?
いいえ。インデクサブルドリルは、必要な深さに対応するよう設計・定格されており、適切なチップ排出と冷却液供給が可能でなければなりません。インデクサブルドリルを深穴加工に使用する前に、到達長、加工材質、および工作機械の安定性を確認してください。
主な生産上のメリットは何ですか?
交換可能な刃先により、保守作業が簡素化され、刃先の摩耗時に工具全体を交換する必要が減ります。ただし、インデクサブルドリルでも、一定の加工品質を維持するためには、定期的な点検、適切なインサートの選定、および厳密に管理された切削条件が必要です。
リンク先のHSS M35製品はインデクサブルドリルですか?
その商品説明には、HSS M35製のねじりドリル(タップドリル)とあり、必ずしもインサート式の工具とは限りません。この2種類の設計では、刃先形状や使用条件が異なるため、インデクサブルドリルとして取り扱う前に、仕様書を必ずご確認ください。
