
 EN
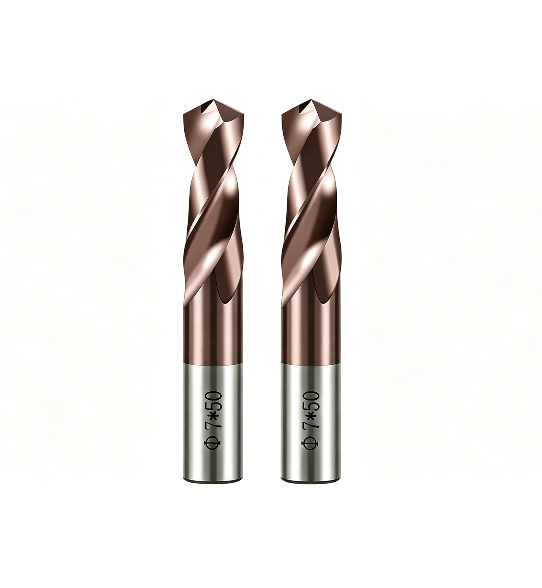
For dyp-hull-boring kan en indekserbar bor gi praktiske fordeler når dens skjærende geometri, innstikkdesign og driftsforhold passer jobben. Dens utskiftbare skjærekant kan redusere avbrytelser for verktøybytte, mens en stiv kropp og god styrt spånhåndtering støtter konsekvent fremdrift. En indekserbar bor er imidlertid ikke automatisk en løsning for dyp-hull-boring; rekkevidde, materiale, hulltoleranse og tilgang til kjølevæske påvirker alle resultatet.
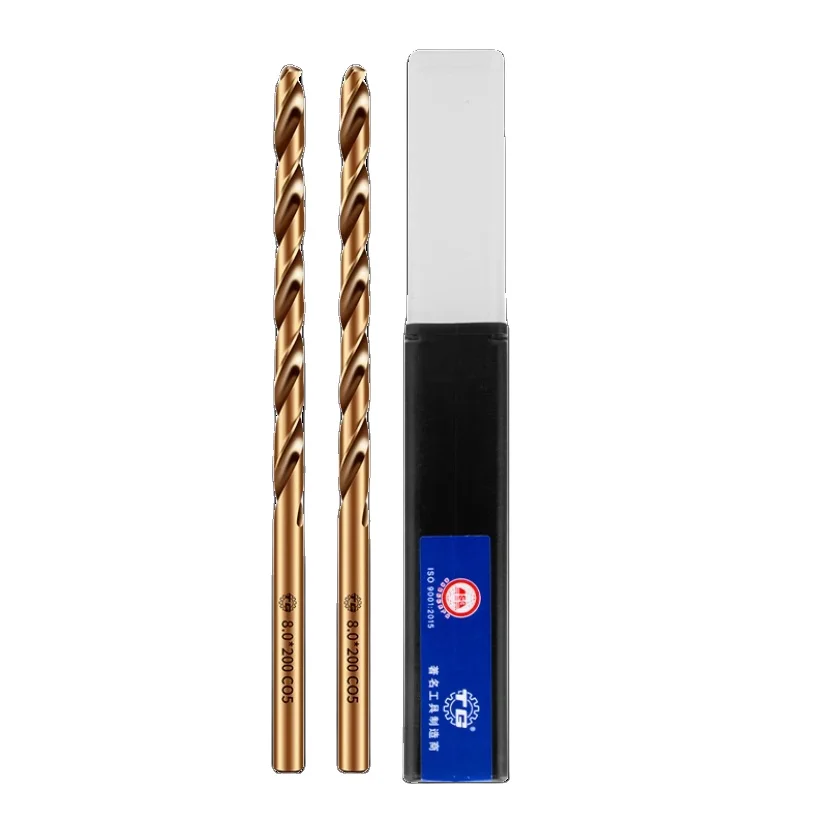
Den viktigste fordelen er en gjentakbar prosess, ikke bare raskere inngrep. En indekserbar bor kan opprettholde produksjonsflyten ved å bytte ut slitt skjærekant i stedet for å bytte hele verktøyet, men ytelsen ved dyp-hull-boring avhenger av spåntransport og justering. Produktssidene lenket nedenfor beskriver en HSS M35-kobalt spiralbor, så bekreft konstruksjonen før du behandler den som en indekserbar bor eller anvender antakelser for innstikkbora.
Hvordan indekserbart design støtter arbeid med dype hull
Utskiftbare skjærekant og produksjonskontinuitet
En primær fordel med indekserbare bor er at en slitt skjærekant kan indekseres eller byttes ut mens borkroppen fortsatt er i bruk. I produksjon av gjentatte hull kan dette forenkle verktøyvedlikehold og redusere behovet for å tilpasse verktøylengden på nytt etter hver kantskifte. For dype hull, der et brutt verktøy kan være vanskelig å fjerne, hjelper planlagte kantskifter også til å unngå at slitasje fører til uventede stopp.
Denne fordelen avhenger av å bruke riktig innsatskvalitet og overvåke slitasje konsekvent. Et indekserbart bor eliminerer ikke inspeksjon; operatører må fremdeles følge med på skjæreljud, spindellast, spånnform og det ferdige borehullet. Hvis slitasjen blir uregelmessig, kan boret kutte unna sentrum eller gi en dårlig overflate. Planlagte sjekker gjør det enklere å håndtere det indekserbare boret som et produksjonsverktøy i stedet for som et «sett-og-glem»-verktøy.
Stivhet, justering og kontrollert innføring
Dype huller forsterker små justeringsfeil fordi verktøyet forblir i kontakt over en lengre avstand. Et passende indekserbart bor kombinerer tilstrekkelig stivhet i skaftet med en sikker holder og en spindel som er justert i forhold til arbeidsstykket. Stabil innføring er viktig: en liten plan flate (spot face) eller en egnet pilotforberedelse kan hjelpe det indekserbare boret med å starte på riktig plass, spesielt når overflaten er skrå, ru eller avbrutt.
Stivhet alene garanterer ikke et rett hull. Fastspenning må hindre bevegelse, runout må kontrolleres, og verktøyets utstikk må ikke være lengre enn hva operasjonen krever. Et indekserbart bor valgt for den nødvendige dybde-til-diameter-forholdet kan redusere risikoen for utbøyning, men for stor utstikking stiller likevel stabiliteten på prøve. Bekreft produsentens driftsanvisninger og maskinens grenser før du bruker det indekserbare boret utenfor vanlige boretillfeller.
Faktorer som bestemmer gjennomtrengningseffektivitet
Sponavføring og kjølevæskeforsyning
Spån har mindre plass til å komme seg ut når hull-dybden øker, så spånbetaling avgjør ofte om en utskiftbar bor kan kjøres kontinuerlig. Innsettingsgeometrien, spiral- eller kroppskanaler, materiale og fremføringsstrategi påvirker alle spånstørrelse og -bevegelse. Hvis spånet pakkes sammen i hullbunnen, kan skjærekreftene og temperaturen stige, og den utskiftbare boren kan risikere å skrape veggene eller få kant-skade.
Kjølevæske bør nå skjæresonen effektivt, enten gjennom verktøyet eller via en bekreftet ekstern ordning som passer innstillingen. Den hjelper med å føre bort varme og spåner, men kjølevæske kan ikke kompensere for uegnede geometrier eller dårlige prosessparametre. Før produksjonen, test den utskiftbare boren med en kontrollert fremføring og observer spåntransporten gjennom hele dybden. Å justere prosessen basert på faktisk spånoppførsel er mer pålitelig enn å anta at én innstilling passer alle materialer.
Materiale, dybde og hullkvalitet
Arbeidsmaterialet påvirker skjærekreftene, varmen og typen av spåner som dannes. Rustfritt stål, formstål og andre legeringer kan kreve ulike innsettingskvaliteter og skjærebetingelser, selv om hullets diameter er den samme. En utskiftbar bor bør derfor velges ut fra materialets spesifikasjon, dybden og ønsket overflatekvalitet – ikke bare ut fra diameteren.
Toleransekrav påvirker også prosessen. En boret operasjon kan lage et egnet forhull, mens et nøyaktig hull kanskje krever en egen ferdigbearbeidingssteg. En utskiftbar bor kan støtte gjentakbar grovboring når svingningene og skjærekantens tilstand er kontrollert, men den bør ikke antas å gi alle endelige mål direkte. Kontroller hulls størrelse, rettlinjethet og overflatekvalitet under prøvekjøring før du godkjenner den utskiftbare boren for full produksjon.
Bruk fordelene uten å misbruke dem
Tilpass verktøyets arkitektur til oppgaven
Før du kjøper eller programmerer et indekserbart bor, må du bekrefte at verktøyet faktisk bruker utskiftbare innsettinger og at designet er klassifisert for den aktuelle bordsdybden. Produktlisten som er lenket til, identifiserer et HSS M35-skråbor for rustfritt stål og formstål, som er en annen verktøyarkitektur enn et typisk indekserbart bor med innsettinger. Gjennomgå produktdetaljene på indekserte driller nøyaktig i stedet for å anta egenskaper ut fra den generelle kategorien.
Denne forskjellen påvirker kantskifte, verktøyfeste, spånganger og anbefalte prosessparametre. Et massivt HSS-skråbor kan passe for visse materialer og oppsett, mens et indekserbart bor ofte vurderes der utskiftbare skjærkanter og serieproduksjon er relevante. Ingen av disse arkitekturene er universelt bedre. Sammenlikn de faktiske verktøyspesifikasjonene med bordsdybde, maskinkapasitet, kjølevæsleforsyning og ønsket overflatekvalitet før du tilordner det indekserbare boret en rolle.
Bekreft prosessen før du skalerer produksjonen
En praktisk prøve bør fastslå inngangsstabilitet, spånutrydding, skjærelast og kvalitet på ferdigboret hull ved den avsedde dybden. Registrer arbeidsmaterialet, verktøyets utstikk, kjølevæssemetode og skjæringinnstillinger slik at resultatene kan gjentas. For et byttbart boret verktøy bør du også notere innsettingsforholdet og kantendringer; dette hjelper til å skille mellom et oppsettproblem og normal slitasje og støtter en kontrollert vedlikeholdsintervall.
Hvis verktøyet buer, spåene setter seg fast eller boringen drifter, skal du sette på pause og undersøke problemet i stedet for å bare øke fremdrift eller hastighet. Sjekk svingning, festing, verktøyets rekkevidde og tilgang til kjølevæske, og rådfør deg deretter med verktøyets driftsanbefalinger. Et riktig valideret byttbart boret verktøy kan gjøre dypboring mer forutsigbar gjennom vedlikeholdbare skjærkanter og disiplinert prosesskontroll, men ytelsen følger fortsatt grensene til maskinen, verktøyet og materialet.
Ofte stilte spørsmål
Er et byttbart boret verktøy automatisk egnet for dypboring?
Nei. Et indekserbart boret verktøy må være designet og klassifisert for den nødvendige dybden, med passende spånutledning og tilgang til kjølevæske. Kontroller rekkevidde, arbeidsmateriale og maskinstabilitet før du bruker et indekserbart boret verktøy for en dypboring.
Hva er hovedfordelen i produksjonen?
Utbyttbare skjærkanter kan forenkle vedlikehold og redusere behovet for å bytte ut hele verktøyet når en kant slites. Det indekserbare boret verktøyet krever likevel inspeksjon, riktige innsettinger og kontrollerte innstillinger for å opprettholde konsekvente resultater.
Er det lenkede HSS M35-produktet et indekserbart boret verktøy?
Beskrivelsen av produktet angir en HSS M35-spiralbor, ikke nødvendigvis et innsettingsbasert verktøy. Sjekk spesifikasjonene før du behandler det som et indekserbart boret verktøy, fordi de to designene har ulike skjær- og driftsegenskaper.
