
 EN
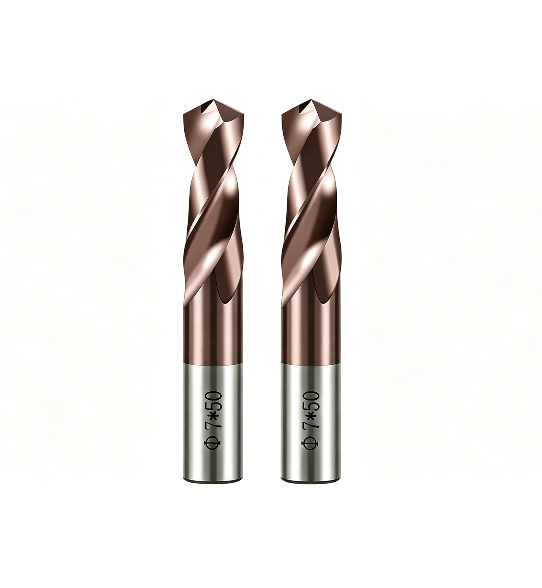
W przypadku wiercenia głębokich otworów wiertło indeksowalne może zapewnić praktyczne zalety, o ile jego geometria tnąca, konstrukcja płytek tnących oraz warunki pracy są odpowiednie do danego zadania. Wymienialne krawędzie tnące pozwalają zmniejszyć przestoje związane z wymianą narzędzi, podczas gdy sztywna konstrukcja korpusu i skuteczne odprowadzanie wiórków wspierają stabilny postęp robót. Jednak wiertło indeksowalne nie jest automatycznie rozwiązaniem do wiercenia głębokich otworów; na wynik wpływają m.in. długość docierania, rodzaj materiału, dopuszczalne odchyłki średnicy otworu oraz dostęp chłodziwa.
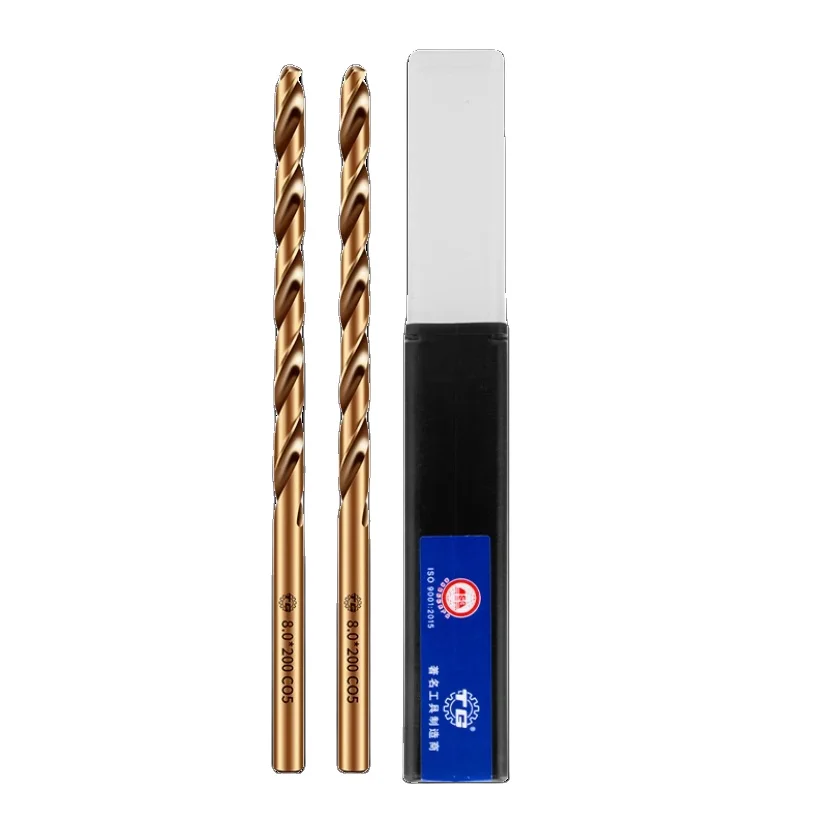
Główną zaletą jest powtarzalność procesu, a nie jedynie szybsze przebijanie materiału. Wiertło indeksowalne pozwala utrzymać ciągłość produkcji poprzez wymianę zużytych krawędzi tnących zamiast całkowitej wymiany narzędzia, jednak wydajność przy wierceniu głębokich otworów zależy od skutecznego usuwania wiórków i prawidłowego wycentrowania narzędzia. Strona produktu podana poniżej opisuje wiertło śrubowe HSS M35 z kobaltem, dlatego przed traktowaniem go jako wiertła indeksowalnego lub stosowaniem założeń dotyczących wiertła z płytkami tnącymi należy potwierdzić jego budowę.
Jak konstrukcja indeksowalna wspiera pracę z głębokimi otworami
Wymienialne krawędzie tnące i ciągłość produkcji
Główną zaletą wiertła indeksowalnego jest możliwość indeksowania lub wymiany zużytego ostrza tnącego bez konieczności wyjmowania korpusu wiertełka z eksploatacji. W produkcji powtarzalnych otworów ułatwia to konserwację narzędzi i zmniejsza potrzebę ponownej kalibracji długości narzędzia po każdej zmianie ostrza. W przypadku głębokich otworów, z których uszkodzone narzędzie trudno usunąć, zaplanowane zmiany ostrzy pomagają uniknąć nagłych przerw w pracy spowodowanych nadmiernym zużyciem.
Ta zaleta zależy od stosowania odpowiedniego gatunku płytki tnącej oraz stałego monitorowania zużycia. Wiertło indeksowalne nie eliminuje kontroli; operatorzy nadal muszą obserwować dźwięk tnący, obciążenie wrzeciona, kształt wiórków oraz jakość wykonanego otworu. Jeśli zużycie stanie się nierównomierne, wiertło może wiercić poza oś lub pozostawić niewłaściwą jakość powierzchni. Regularne kontrole czynią wiertło indeksowalne łatwiejszym w zarządzaniu jako narzędziem produkcyjnym, a nie urządzeniem typu „załóż i zapomnij”.
Sztywność, współosiowość i kontrolowany wjazd
Głębokie otwory zwiększają wpływ małych błędów ustawienia, ponieważ narzędzie pozostaje w zaczepieniu na dłuższej drodze. Odpowiedni wiertło indeksowalne łączy wystarczającą sztywność korpusu z bezpiecznym uchwytem oraz wrzecionem wyjustowanym do przedmiotu obrabianego. Stabilne wejście jest kluczowe: powierzchnia wykończeniowa (spot face) lub odpowiednie przygotowanie prowadnicy mogą pomóc wiertłu indeksowalnemu rozpocząć pracę w prawidłowym miejscu, szczególnie gdy powierzchnia jest nachylona, chropowata lub przerwana.
Samego sztywności nie wystarczy, aby zagwarantować prostoliniowość otworu. Uchwyty przedmiotu obrabianego muszą zapobiegać jego przemieszczaniu się, należy sprawdzić bitye i długość wystającego fragmentu narzędzia nie powinna być dłuższa niż wymaga tego operacja. Wiertło indeksowalne dobrano do wymaganego stosunku głębokości do średnicy może zmniejszyć ryzyko odkształcenia, ale nadmierne wychylenie nadal utrudnia osiągnięcie stabilności. Przed wykorzystaniem wiertła indeksowalnego w warunkach odbiegających od typowych operacji wiercenia należy potwierdzić zalecenia producenta dotyczące eksploatacji oraz ograniczenia maszyny.
Czynniki decydujące o skuteczności przebicia
Evakuacja wiórków i dopływ chłodziwa
Imperatywne jest kontrolowanie wiórków, ponieważ ich przestrzeń do odpływu zmniejsza się wraz ze wzrostem głębokości otworu; zatem kontrola wiórków często decyduje o możliwości ciągłego toczenia za pomocą wiertła z wymiennymi płytkami. Geometria płytek, kanały śrubowe lub korpusu, materiał obrabiany oraz strategia posuwu wpływają na wielkość i ruch wiórków. Gdy wiórki gromadzą się w otworze, siły skrawania i temperatura mogą wzrosnąć, co może prowadzić do powstania zadzierów na ścianie otworu lub uszkodzenia krawędzi tnących wiertła z wymiennymi płytkami.
Środek chłodzący powinien skutecznie docierać do strefy skrawania – albo przez narzędzie, albo za pośrednictwem zweryfikowanego zewnętrznego układu chłodzenia odpowiedniego do danej konfiguracji. Pomaga on odprowadzać ciepło i wiórki, lecz nie może rekompensować nieodpowiedniej geometrii lub błędnych parametrów skrawania. Przed rozpoczęciem produkcji należy przetestować wiertło z wymiennymi płytkami przy kontrolowanym posuwie i obserwować odprowadzanie wiórków na pełną głębokość otworu. Dostosowywanie procesu na podstawie rzeczywistego zachowania wiórków jest bardziej niezawodne niż założenie, że jeden zestaw parametrów nadaje się do każdego materiału.
Materiał, głębokość i jakość otworu
Materiał obrabiany wpływa na siły skrawania, powstawanie ciepła oraz rodzaj wióra. Stal nierdzewna, stal do form i inne stopy mogą wymagać różnych gatunków płytek tnących i warunków skrawania, nawet przy niezmienionym średnicy otworu. Wobec tego wiertło z wymiennymi płytkami należy dobierać z uwzględnieniem specyfikacji materiału, głębokości oraz wymaganego wykończenia, a nie wyłącznie na podstawie średnicy.
Wymagania dotyczące dopuszczalnych odchyłek również kształtują proces. Operacja wiercenia może stworzyć odpowiedni otwór wstępny, podczas gdy otwór o ścisłych tolerancjach może wymagać osobnego etapu wykańczania. Wiertło z wymiennymi płytkami może zapewniać powtarzalne toczenie roughingowe, o ile kontroluje się jego bijs i stan krawędzi tnących; jednak nie należy zakładać, że pozwala ono bezpośrednio osiągnąć wszystkie końcowe wymiary. Przed zatwierdzeniem wiertła z wymiennymi płytkami do pełnej serii należy sprawdzić otwór pod kątem średnicy, prostoliniowości oraz stanu powierzchni w trakcie prób.
Wykorzystanie zalet bez ich błędnej aplikacji
Dopasuj konstrukcję narzędzia do zadania
Przed zakupem lub programowaniem wiertła indeksowalnego sprawdź, czy narzędzie rzeczywiście wykorzystuje wymienne płytki tnące oraz czy jego konstrukcja jest przystosowana do zamierzonej głębokości wiercenia. Wskazany w ogłoszeniu produkt to wiertło śrubowe z szybkotnącej stali HSS M35 przeznaczone do stali nierdzewnej i stali do form, co stanowi inną architekturę narzędzia niż typowe wiertło indeksowalne z płytkami tnącymi. Przejrzyj szczegóły produktu na indeksowalne z uwagą, zamiast wnioskować o cechach na podstawie ogólnej kategorii.
Ta różnica wpływa na wymianę krawędzi tnących, sposób mocowania narzędzia, kanały odprowadzania wiórków oraz zalecane parametry skrawania. Solidne wiertło śrubowe z szybkotnącej stali może być odpowiednie dla niektórych materiałów i konfiguracji obróbkowych, podczas gdy wiertło indeksowalne stosuje się zwykle tam, gdzie istotna jest wymienialność krawędzi tnących oraz powtarzalność procesów produkcyjnych. Żadna z tych architektur nie jest uniwersalnie lepsza. Porównaj rzeczywiste specyfikacje narzędzia z głębokością otworu, możliwościami maszyny, dostawą chłodziwa oraz wymaganą jakością powierzchni przed przypisaniem wiertła indeksowalnego do danego zadania.
Zweryfikuj proces przed skalowaniem produkcji
Praktyczne badanie powinno ustalić stabilność wnikania, usuwanie wiórków, obciążenie skrawające oraz jakość wykończonego otworu na zaplanowanej głębokości. Zanotuj materiał obrabiany, wystającą długość narzędzia, sposób podawania chłodziwa oraz parametry skrawania, aby wyniki można było powtórzyć. W przypadku wiertła z wymiennymi płytkami zanotuj również stan płytek i zmiany krawędzi tnących; ułatwia to rozróżnienie problemu z ustawieniem od normalnego zużycia oraz wspiera kontrolowany interwał konserwacji.
Jeśli narzędzie ulega odkształceniu, wiórki zakleszczają się lub otwór odchyla się od osi, należy przerwać pracę i przeprowadzić analizę zamiast po prostu zwiększać posuw lub prędkość obrotową. Sprawdź bijskość, sposób zamocowania, długość wystającej części narzędzia oraz dostęp chłodziwa, a następnie zapoznaj się z zaleceniami producenta dotyczącymi eksploatacji narzędzia. Poprawnie zweryfikowane wiertło z wymiennymi płytkami może uczynić obróbkę głębokich otworów bardziej przewidywalną dzięki łatwej wymianie krawędzi tnących i dyscyplinowanemu sterowaniu procesem, jednak jego wydajność pozostaje nadal uzależniona od możliwości maszyny, narzędzia i materiału.
Często zadawane pytania
Czy wiertło z wymiennymi płytkami automatycznie nadaje się do wiercenia głębokich otworów?
Nie. Wiertło indeksowalne musi być zaprojektowane i certyfikowane do wymaganej głębokości, z odpowiednim odprowadzaniem wiórków oraz dostępem chłodziwa. Przed użyciem wiertła indeksowalnego do operacji głębokich otworów należy zweryfikować jego zasięg, materiał obrabiany oraz stabilność maszyny.
Jaka jest główna zaleta produkcyjna?
Zamienne krawędzie mogą uprościć konserwację i zmniejszyć potrzebę wymiany całego narzędzia po zużyciu jednej krawędzi. Wiertło indeksowalne nadal wymaga inspekcji, prawidłowych wkładów oraz kontrolowanych ustawień, aby zapewnić spójne rezultaty.
Czy powiązany produkt HSS M35 to wiertło indeksowalne?
W jego opisie podano wiertło śrubowe HSS M35, a niekoniecznie narzędzie z wkładami. Przed traktowaniem go jako wiertła indeksowalnego należy sprawdzić jego specyfikację, ponieważ te dwa typy konstrukcji różnią się charakterystyką krawędzi oraz warunkami pracy.
