
 EN
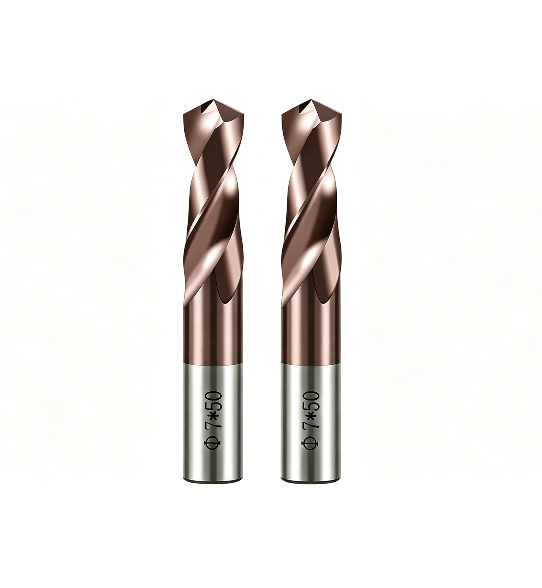
Bei der Tieflochbearbeitung kann ein Wendeschneidbohrer praktische Vorteile bieten, wenn seine Schneidgeometrie, sein Einsatzaufbau und seine Betriebsbedingungen zur jeweiligen Aufgabe passen. Seine austauschbaren Schneiden können Werkzeugwechselunterbrechungen reduzieren, während ein steifer Schaft und eine gut gesteuerte Spanabfuhr einen gleichmäßigen Fortschritt unterstützen. Ein Wendeschneidbohrer ist jedoch nicht automatisch eine Lösung für Tieflochbearbeitung; Erreichbarkeit, Werkstoff, Lochtoleranz und Kühlmittelzufuhr beeinflussen alle das Ergebnis.
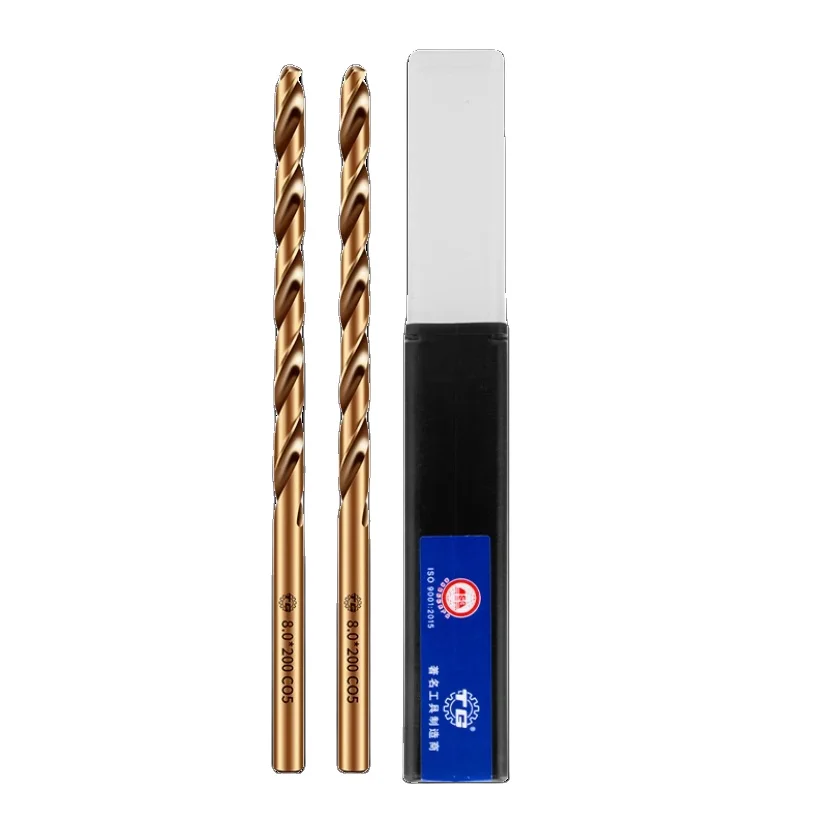
Der entscheidende Vorteil ist ein reproduzierbarer Prozess – nicht einfach nur eine schnellere Eindringtiefe. Ein Wendeschneidbohrer kann den Produktionsfluss aufrechterhalten, indem abgenutzte Schneiden ausgetauscht statt das gesamte Werkzeug ersetzt wird; die Leistung bei Tieflochbearbeitung hängt jedoch von der Spanabsaugung und der Ausrichtung ab. Die unten verlinkte Produktseite beschreibt einen Spiralbohrer aus Schnellarbeitsstahl (HSS) mit 5 % Kobaltanteil (M35); prüfen Sie daher vor der Verwendung als Wendeschneidbohrer oder vor Anwendung von Annahmen zu Einsatzbohrern dessen Konstruktion.
Wie das Wendeschneidkonzept die Tieflochbearbeitung unterstützt
Austauschbare Schneiden und Produktionskontinuität
Ein wesentlicher Vorteil eines indexierbaren Bohrers ist, dass eine abgenutzte Schneidkante einfach indexiert oder ausgetauscht werden kann, während der Bohrerkörper weiterhin im Einsatz bleibt. Bei der Serienfertigung von Bohrungen vereinfacht dies die Werkzeugwartung und verringert den Aufwand für die Neuausrichtung der Werkzeuglänge nach jedem Schneidkantenwechsel. Bei Tiefbohrungen, bei denen ein gebrochenes Werkzeug schwer zu entfernen ist, tragen geplante Schneidkantenwechsel zudem dazu bei, unerwartete Stillstände durch übermäßigen Verschleiß zu vermeiden.
Dieser Vorteil setzt voraus, dass der richtige Einsatzeinsatzgrad verwendet und der Verschleiß kontinuierlich überwacht wird. Ein indexierbarer Bohrer ersetzt keine Inspektion; die Bediener müssen weiterhin auf das Schnittgeräusch, die Spindellast, die Spanform sowie die fertige Bohrung achten. Bei ungleichmäßigem Verschleiß kann der Bohrer seitlich abweichen oder eine schlechte Oberfläche erzeugen. Regelmäßige Kontrollen machen den indexierbaren Bohrer zu einem leichter steuerbaren Produktionswerkzeug statt zu einem „einsetzen-und-vergessen“-Werkzeug.
Steifigkeit, Ausrichtung und kontrollierter Einstieg
Tiefe Bohrungen verstärken kleine Einrichtungsfehler, weil das Werkzeug über eine längere Strecke im Eingriff bleibt. Ein geeigneter Wendeschneidbohrer vereint ausreichende Schaftsteifigkeit mit einer sicheren Aufnahme und einer Spindel, die exakt zur Werkstückoberfläche ausgerichtet ist. Ein stabiler Einstieg ist entscheidend: Eine Ansenkung oder eine geeignete Vorbohrung kann dem Wendeschneidbohrer helfen, präzise an der vorgesehenen Stelle zu beginnen – insbesondere bei schrägen, rauen oder unterbrochenen Oberflächen.
Alleinige Steifigkeit garantiert noch keine gerade Bohrung. Die Werkstückaufspannung muss Bewegungen verhindern, die Laufgenauigkeit ist zu prüfen, und die Werkzeugüberstandslänge sollte nicht länger sein als für den jeweiligen Arbeitsgang erforderlich. Ein Wendeschneidbohrer, der für das geforderte Tiefen-zu-Durchmesser-Verhältnis ausgewählt wurde, kann das Risiko von Durchbiegung senken; dennoch stellt eine übermäßige Überstandslänge weiterhin eine Herausforderung für die Stabilität dar. Vor dem Einsatz des Wendeschneidbohrers unter Bedingungen, die über das übliche Bohren hinausgehen, sind die vom Hersteller angegebenen Betriebsanleitungen sowie die Maschinengrenzwerte zu bestätigen.
Faktoren, die die Eindringeffizienz bestimmen
Spanabfuhr und Kühlmittelzufuhr
Späne haben bei zunehmender Bohrtiefe weniger Platz, um aus dem Bohrloch zu entweichen; daher bestimmt häufig die Spankontrolle, ob ein Wendeschneidbohrer kontinuierlich laufen kann. Die Geometrie des Einschneidplattens, die Nut- oder Schaftkanäle, das Werkstoffverhalten sowie die Vorschubstrategie beeinflussen sämtlich Größe und Bewegung der Späne. Wenn sich Späne im Bohrloch stauen, können Schnittkräfte und Wärme ansteigen; der Wendeschneidbohrer kann dann die Bohrlochwand verkratzen oder Schneidenbeschädigungen erleiden.
Kühlmittel muss effektiv in die Schneidzone gelangen – entweder über das Werkzeug selbst oder mittels einer geprüften externen Zuführung, die zur jeweiligen Aufspannung passt. Es unterstützt den Abtransport von Wärme und Spänen; Kühlmittel kann jedoch weder eine ungeeignete Geometrie noch ungünstige Prozessparameter kompensieren. Vor der Serienfertigung sollte der Wendeschneidbohrer mit einem kontrollierten Vorschub getestet werden, wobei die Späneausleitung über die gesamte Bohrtiefe beobachtet wird. Eine Anpassung des Prozesses basierend auf dem tatsächlichen Spanverhalten ist zuverlässiger als die Annahme, dass ein einziger Parametersatz für alle Werkstoffe geeignet ist.
Werkstoff, Tiefe und Bohrlochqualität
Das Werkstoffmaterial beeinflusst die Schnittkräfte, die Wärmeentwicklung und die Art der entstehenden Späne. Edelstahl, Formstahl und andere Legierungen können unterschiedliche Einsätze und Schnittbedingungen erfordern, selbst wenn der Bohrungsdurchmesser unverändert bleibt. Ein Wendeschneidbohrer sollte daher anhand der Werkstoffspezifikation, der Tiefe und der geforderten Oberflächenqualität ausgewählt werden – nicht allein nach dem Durchmesser.
Toleranzanforderungen prägen ebenfalls den Prozess. Eine Bohrung kann eine geeignete Vorbohrung erzeugen, während eine engtolerierte Bohrung möglicherweise einen separaten Feinbearbeitungsschritt benötigt. Ein Wendeschneidbohrer kann wiederholbare Grobbearbeitung unterstützen, sofern seine Laufgenauigkeit und Schneidenzustandskontrolle gewährleistet sind; jedoch darf nicht davon ausgegangen werden, dass er sämtliche Endmaße direkt erreicht. Prüfen Sie während der Versuche Bohrungsdurchmesser, Geradheit und Oberflächenzustand, bevor Sie den Wendeschneidbohrer für den Serieneinsatz freigeben.
Die Vorteile nutzen – ohne Fehlanwendung
Passen Sie die Werkzeugarchitektur an die Aufgabe an
Bevor Sie einen Wendeschneidbohrer kaufen oder programmieren, überprüfen Sie sorgfältig, ob das Werkzeug tatsächlich austauschbare Einsätze verwendet und ob seine Konstruktion für die vorgesehene Bohrtiefe zugelassen ist. Die verlinkte Produktbeschreibung bezieht sich auf einen Spiralbohrer aus Schnellarbeitsstahl (HSS) M35 für Edelstahl und Formstahl – dies ist eine andere Werkzeugarchitektur als ein typischer einsatzbasierter Wendeschneidbohrer. Prüfen Sie die Produktdetails unter indexierbare Bohrung genau, anstatt Merkmale aus der allgemeinen Kategorie abzuleiten.
Dieser Unterschied wirkt sich auf den Schneideneinsatzwechsel, die Werkzeugaufnahme, die Spannkanäle sowie die empfohlenen Bearbeitungsparameter aus. Ein massiver HSS-Spiralbohrer eignet sich möglicherweise für bestimmte Materialien und Aufspannsituationen, während ein Wendeschneidbohrer oft dann in Betracht gezogen wird, wenn austauschbare Schneiden und serienmäßige Fertigungsabläufe im Vordergrund stehen. Keine der beiden Architekturen ist generell überlegen. Vergleichen Sie die konkreten Werkzeugspezifikationen mit der erforderlichen Bohrtiefe, der Maschinenleistung, der Kühlmittelzufuhr und der geforderten Oberflächenqualität, bevor Sie dem Wendeschneidbohrer eine spezifische Aufgabe zuweisen.
Validieren Sie den Prozess, bevor Sie die Serienfertigung hochfahren.
Ein praktischer Versuch sollte die Einlaufstabilität, die Spanabfuhr, die Schnittlast und die Qualität des fertigen Bohrlochs in der vorgesehenen Tiefe ermitteln. Notieren Sie das Werkstoffmaterial, den Werkzeugüberstand, die Kühlmittelzufuhrmethode und die Schnitteinstellungen, damit die Ergebnisse reproduzierbar sind. Bei einem Wendeschneidplattenbohrer notieren Sie zudem den Zustand der Einsätze und eventuelle Schneidenveränderungen; dies hilft, ein Einrichtungsproblem von normalem Verschleiß zu unterscheiden und unterstützt ein kontrolliertes Wartungsintervall.
Falls das Werkzeug durchbiegt, Späne verklemmen oder die Bohrung abweicht, unterbrechen Sie den Vorgang und analysieren Sie die Ursache – erhöhen Sie nicht einfach Vorschub oder Drehzahl. Prüfen Sie Unwucht, Spannung, Werkzeuglänge und Kühlmittelzufuhr und konsultieren Sie die Betriebsanleitung des Werkzeugs. Ein ordnungsgemäß validierter Wendeschneidplattenbohrer kann Tiefbohrarbeiten durch wartbare Schneiden und disziplinierte Prozesskontrolle vorhersehbarer machen; die Leistung bleibt jedoch stets innerhalb der Grenzen von Maschine, Werkzeug und Werkstoff.
FAQ
Eignet sich ein Wendeschneidplattenbohrer automatisch für Tiefbohrungen?
Nein. Ein indexierbarer Bohrer muss für die erforderliche Bohrtiefe ausgelegt und zugelassen sein und über eine geeignete Spanabfuhr sowie Kühlmittelzufuhr verfügen. Überprüfen Sie vor dem Einsatz eines indexierbaren Bohrers für Tieflochbohrungen die Reichweite, das Werkstoffmaterial und die Maschinenstabilität.
Was ist der wesentliche Produktionsvorteil?
Austauschbare Schneiden können die Wartung vereinfachen und den Austausch des gesamten Werkzeugs bei Verschleiß einer Schneide reduzieren. Der indexierbare Bohrer erfordert jedoch weiterhin eine Inspektion, die richtigen Einsätze und kontrollierte Einstellungen, um konsistente Ergebnisse zu gewährleisten.
Ist das verlinkte HSS-M35-Produkt ein indexierbarer Bohrer?
Die Produktbeschreibung bezieht sich auf einen HSS-M35-Spiralbohrer, nicht zwangsläufig auf ein einsatzbasiertes Werkzeug. Prüfen Sie die technischen Spezifikationen, bevor Sie es als indexierbaren Bohrer behandeln, da beide Konstruktionen unterschiedliche Schneiden- und Betriebseigenschaften aufweisen.
