
 EN
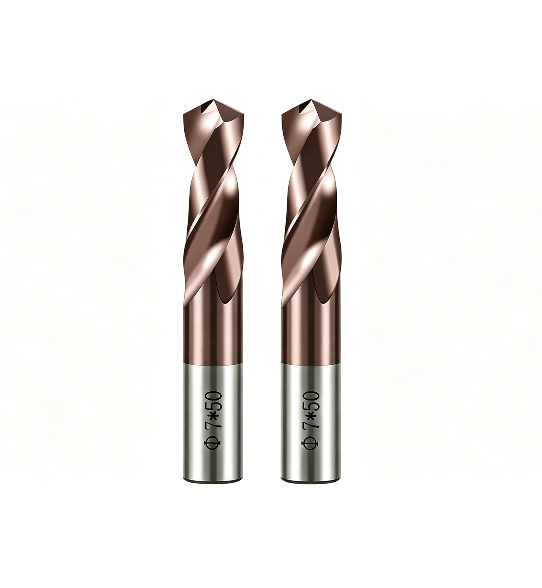
Derin delik işleme için kesme geometrisi, takma uç tasarımı ve çalışma koşulları işe uygunsa, indekslenebilir matkap pratik avantajlar sunabilir. Değiştirilebilir kesici kenarları, takım değişimine bağlı kesintileri azaltabilir; aynı zamanda sert bir gövde ve iyi yönetilen talaş akışı, tutarlı ilerlemeyi destekler. Ancak indekslenebilir bir matkap otomatik olarak derin delik çözümü değildir; ulaşım mesafesi, işlenecek malzeme, delik toleransı ve soğutma sıvısı erişimi sonuçları etkiler.
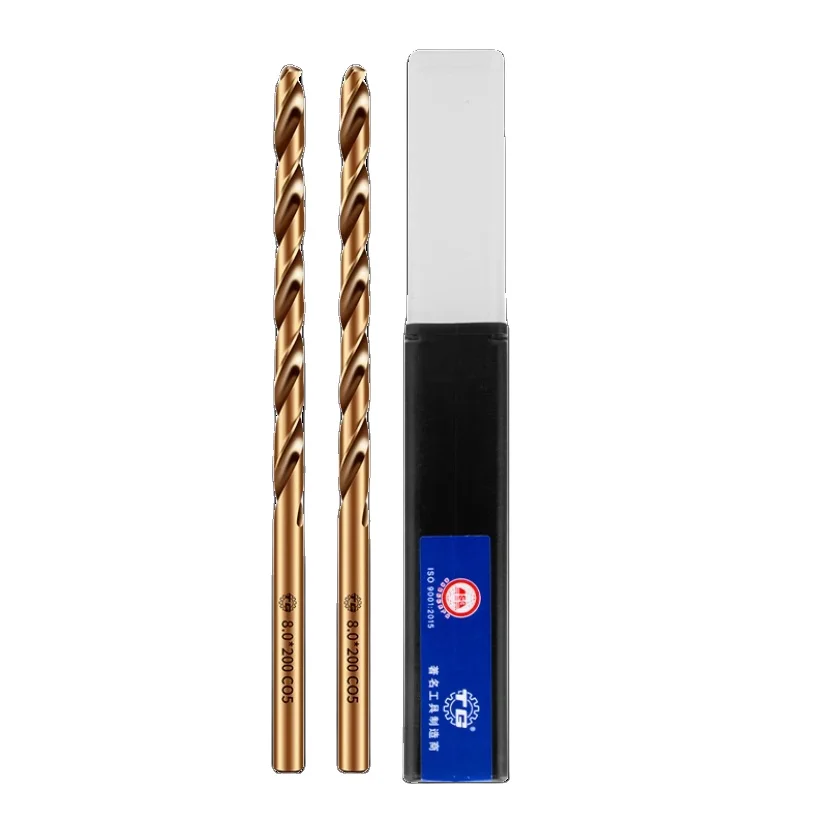
Temel avantaj, yalnızca daha hızlı nüfuz değil, tekrarlanabilir bir süreçtir. Aşınmış kenarların tam takımın değiştirilmesi yerine yenilenmesiyle üretim akışı korunabilir; ancak derin delik performansı, talaş tahliyesine ve hizalamaya bağlıdır. Aşağıda bağlantısı verilen ürün sayfası, bir HSS M35 kobalt spiral matkap açıklamaktadır; bu nedenle onu indekslenebilir bir matkap olarak değerlendirmeden veya takma uçlu matkap varsayımları uygulamadan önce yapısını doğrulayın.
İndekslenebilir Tasarımın Derin Delik Çalışmalarına Nasıl Destek Sağladığı
Değiştirilebilir kenarlar ve üretim sürekliliği
Birincil indekslenebilir matkap avantajı, aşınmış kesici kenarın matkap gövdesi hizmete devam ederken indekslenmesine veya değiştirilmesine olanak tanımaktır. Tekrarlayan delik üretiminde bu durum takım bakımı işlemlerini kolaylaştırır ve her kenar değişikliği sonrasında takım uzunluğunu yeniden ayarlama ihtiyacını azaltır. Kırılan bir takımın çıkarılmasının zor olduğu derin deliklerde planlı kenar değişiklikleri, aşınmanın beklenmedik bir durmaya neden olmasını da engeller.
Bu fayda, doğru takma uç sınıfının kullanılmasına ve aşınmanın tutarlı şekilde izlenmesine bağlıdır. İndekslenebilir bir matkap, muayeneyi ortadan kaldırmaz; operatörler hâlâ kesme sesini, mil yükünü, talaş şeklini ve işlenmiş deliğin yüzey kalitesini gözlemlemelidir. Aşınma eşit olmazsa matkap merkezden saparak kesim yapabilir ya da kötü bir yüzey kalitesi bırakabilir. Planlı kontroller, indekslenebilir matkabı bir üretim aracı olarak yönetilmesini kolaylaştırır; bunu, ayarla-unut türü bir araçtan ayırır.
Rijitlik, hizalama ve kontrollü giriş
Derin delikler, kesici takımın daha uzun bir mesafe boyunca iş parçasına temas etmesi nedeniyle küçük ayarlama hatalarını büyütür. Uygun bir değiştirilebilir matkap, yeterli gövde rijitliği ile güvenilir bir tutucu ve iş parçasına hizalanmış bir mil kombinasyonunu içerir. Stabil giriş önemlidir: bir yüzey düzeltme (spot face) işlemi veya uygun bir yönlendirme hazırlığı, özellikle yüzey eğimli, pürüzlü veya kesintili olduğunda, değiştirilebilir matkabın doğru konumdan başlamasına yardımcı olur.
Sadece rijitlik, düz bir delik garantisi vermez. İş parçası tutma sistemi hareketi engellemelidir, salgı kontrol edilmelidir ve takımın dışarıdaki uzunluğu, işlemin gerektirdiğinden daha fazla olmamalıdır. Gerekli derinlik-çap oranına göre seçilen bir değiştirilebilir matkap, sapma riskini azaltabilir; ancak aşırı uzatma yine de kararlılığı zorlar. Değiştirilebilir matkabı normal delme koşullarının ötesine taşımadan önce üreticinin kullanım kılavuzunu ve tezgâh sınırlarını doğrulayın.
Nüfuz Verimliliğini Belirleyen Faktörler
Talaş Tahliyesi ve Soğutma Sıvısı Teslimi
Delik derinliği arttıkça talaşların çıkabileceği alan azalır; bu nedenle talaş kontrolü, bir torna kalemiyle çalışan matkapın sürekli çalışıp çalışamayacağını genellikle belirler. Kesici uç geometrisi, kanallar (kılavuz kanalı ya da gövde kanalları), işlenecek malzeme ve ilerleme stratejisi, talaş boyutunu ve hareketini etkiler. Eğer talaşlar delik içinde sıkışacak olursa kesme kuvvetleri ve ısı artabilir; bu durumda torna kalemiyle çalışan matkap delik yüzeyini çizmeye veya kesici kenarlara zarar verme riskine neden olabilir.
Soğutma sıvısı, kesme bölgesine etkili bir şekilde ulaşmalıdır; bunun için ya takım içinden ya da kurulumla uyumlu ve doğrulanmış bir dış soğutma düzeni kullanılmalıdır. Soğutma sıvısı, ısıyı ve talaşları uzaklaştırmaya yardımcı olur; ancak soğutma sıvısı, uygun olmayan geometriyi veya kötü ayarlanmış parametreleri telafi edemez. Üretim öncesi, torna kalemiyle çalışan matkap üzerinde kontrollü bir ilerleme ile test yapılmalı ve talaş atımı tam delik derinliği boyunca gözlemlenmelidir. Gerçek talaş davranışına dayalı süreç ayarlamaları, her malzeme için tek bir ayarın yeterli olduğunu varsaymaktan çok daha güvenilirdir.
Malzeme, derinlik ve delik kalitesi
İşlenecek malzeme, kesme kuvvetlerini, ısıyı ve oluşan talaş türünü etkiler. Paslanmaz çelik, kalıp çeliği ve diğer alaşımlar, delik çapı aynı olsa bile farklı kesici uç sınıfı ve kesme koşulları gerektirebilir. Bu nedenle indekslenebilir bir matkap, yalnızca çapa göre değil, malzeme spesifikasyonuna, derinliğe ve gerekli yüzey kalitesine göre seçilmelidir.
Tolerans gereksinimleri de işlemi şekillendirir. Bir delme işlemi uygun bir ön-delik oluşturabilirken, dar toleranslı bir delik için ayrı bir finişleme adımı gerekebilir. İndekslenebilir bir matkap, çalıştırma sapması (runout) ve kenar durumu kontrol altında tutulduğunda tekrarlanabilir bir kaplama işlemini destekleyebilir; ancak her son boyutu doğrudan sağlayacağı varsayılmasın. İndekslenebilir matkabın tam üretimde kullanılmasına karar vermeden önce, deneme aşamasında deliğin boyutunu, doğruluğunu ve yüzey durumunu kontrol edin.
Avantajları Yanlış Uygulamadan Yararlanmak
Takım yapısını işe uygun hale getirin
Değiştirilebilir uçlu bir matkap satın almadan veya programlamadan önce, takımın aslında değiştirilebilir uçlar kullandığını ve tasarımı amaçlanan derinlik için uygun olduğunu doğrulayın. Bağlantılı ürün listesi, paslanmaz çelik ve kalıp çeliği için HSS M35 vida matkap ucunu tanımlar; bu, tipik bir uç tabanlı değiştirilebilir matkaptan farklı bir takım mimarisidir. Ürün ayrıntılarını indexable drill genel kategoriden özellikler çıkararak değil, dikkatlice inceleyin.
Bu ayrım, kesici kenar değişimi, takım tutma, talaş kanalları ve önerilen işlem parametrelerini etkiler. Katı HSS vida matkap ucu, belirli malzemeler ve tezgâh düzenleri için uygun olabilir; buna karşılık, değiştirilebilir kesici kenarlar ve seri üretim rutinleri önemliyse genellikle değiştirilebilir matkap tercih edilir. Her iki mimari de evrensel olarak üstün değildir. Değiştirilebilir matkabın rolünü atamadan önce, gerçek takım spesifikasyonunu delik derinliği, tezgâh kapasitesi, soğutma sıvısı teslimi ve gerekli yüzey kalitesiyle karşılaştırın.
Üretimi ölçeklendirmeden önce süreci doğrulayın
Pratik bir deneme, hedeflenen derinlikte giriş kararlılığını, talaş atmayı, kesme yükünü ve işlenmiş deliğin kalitesini belirlemelidir. Sonuçların tekrarlanabilmesi için işlenecek malzeme, takım çıkıntısı, soğutma yöntemi ve kesme ayarlarını kaydedin. Değiştirilebilir uçlu bir matkap için ayrıca uç durumunu ve kenar değişimlerini not edin; bu, bir kurulum sorununu normal aşınmadan ayırt etmenize yardımcı olur ve kontrollü bir bakım aralığına destek sağlar.
Takım saparsa, talaşlar tıkanırsa veya delik merkezi kayarsa, ilerleme hızını veya devir sayısını basitçe artırmak yerine işlemi durdurup sorunun nedenini araştırın. Çalışma boşluğunu, bağlama yöntemini, takım uzunluğunu ve soğutma erişimini kontrol edin; ardından takımın kullanım kılavuzundaki önerilere başvurun. Doğru şekilde doğrulanmış bir değiştirilebilir uçlu matkap, bakımı kolay kenarlar ve disiplinli süreç kontrolü sayesinde derin delik işlemlerini daha öngörülebilir kılar; ancak performans yine de makine, takım ve malzemenin sınırları içinde kalır.
SSS
Değiştirilebilir uçlu bir matkap otomatik olarak derin deliklere uygun mudur?
Hayır. Bir indekslenebilir matkap, gerekli derinlik için tasarlanmış ve bu derinliğe uygun olarak derecelendirilmiş olmalı; talaş tahliyesi ve soğutma erişimi de uygun olmalıdır. İndekslenebilir bir matkabı derin delme işlemi için kullanmadan önce ulaşım mesafesini, işlenecek malzemeyi ve tezgâhın kararlılığını doğrulayın.
Ana üretim avantajı nedir?
Değiştirilebilir kesici uçlar, bakım işlemlerini kolaylaştırabilir ve bir uç aşındığında takımın tamamının değiştirilmesi ihtiyacını azaltabilir. Ancak indekslenebilir matkap, tutarlı sonuçlar elde etmek için yine de düzenli denetim, doğru takımlar ve kontrollü ayarlar gerektirir.
Bağlantılı HSS M35 ürünü bir indekslenebilir matkap mıdır?
Ürünün açıklamasında bir HSS M35 vida matkap ucu (twist drill bit) yer almakta; bu, zorunlu olarak takma uçlu bir takım anlamına gelmez. İki tasarımın kesici uç özellikleri ve çalışma karakteristikleri farklıdır; bu nedenle ürünü indekslenebilir bir matkap olarak değerlendirmeden önce teknik özelliklerini kontrol edin.
