
 EN
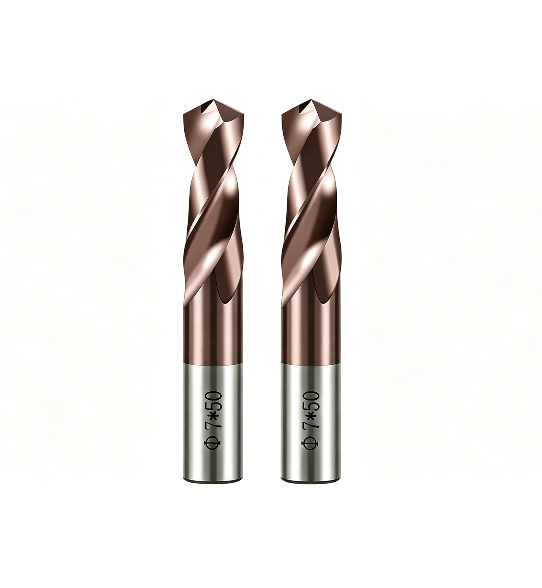
Para sa pagpapalalim ng butas, ang isang indexable drill ay maaaring magbigay ng mga praktikal na kalamangan kapag ang geometry ng pagputol nito, disenyo ng insert, at kondisyon ng operasyon ay angkop sa gawain. Ang mga palitan na gilid ng pagputol nito ay maaaring bawasan ang mga paghihinto sa pagpapalit ng tool, habang ang matibay na katawan at maingat na pamamahala ng daloy ng chips ay sumusuporta sa pare-parehong pag-unlad. Gayunpaman, ang isang indexable drill ay hindi agad-agad na solusyon para sa malalim na butas; ang haba ng pag-abot, uri ng materyal, toleransya ng butas, at access sa coolant ay lahat nakaaapekto sa resulta.
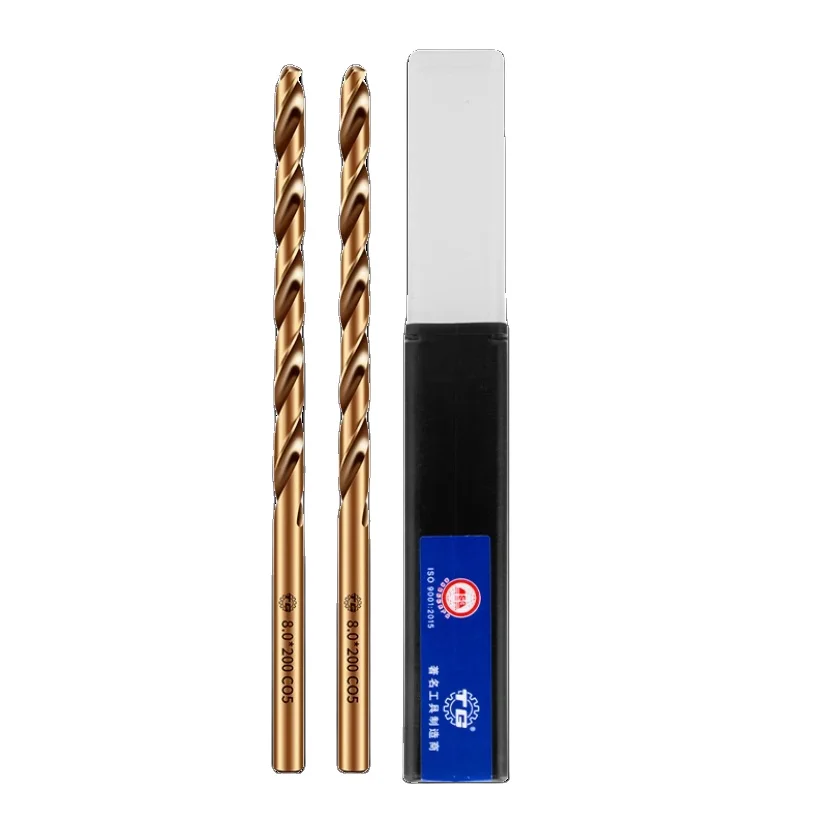
Ang pangunahing kalamangan ay isang paulit-ulit na proseso, hindi lamang mas mabilis na pagpasok. Ang isang indexable drill ay maaaring panatilihin ang daloy ng produksyon sa pamamagitan ng pagpapalit ng mga ginagamit na gilid imbes na palitan ang buong tool, ngunit ang pagganap sa malalim na butas ay nakasalalay sa pag-alis ng chips at sa tamang alignment. Ang pahina ng produkto na nakakabit sa ibaba ay naglalarawan ng isang HSS M35 cobalt twist drill, kaya kumpirmahin ang konstruksyon nito bago ito ituring na isang indexable drill o ilapat ang mga pagpapalagay para sa insert-drill.
Paano Sumusuporta ang Indexable Design sa Pagtrabaho sa Malalim na Butas
Mga palitan na gilid at patuloy na produksyon
Ang pangunahing kapakinabangan ng isang indexable drill ay ang pagkakaroon ng kakayahang i-index o palitan ang nasira na cutting edge habang nananatili sa serbisyo ang katawan ng drill. Sa produksyon ng paulit-ulit na mga butas, maaari itong gawing mas simple ang pagpapanatili ng tool at bawasan ang kailangan ng pag-reset ng haba ng tool matapos ang bawat pagbabago ng edge. Para sa malalim na mga butas, kung saan mahirap tanggalin ang nabasag na tool, ang nakalaang pagbabago ng edge ay tumutulong din upang maiwasan ang biglaang paghinto dahil sa labis na wear.
Ang kapakinabang na iyon ay nakasalalay sa paggamit ng tamang insert grade at sa pagsusuri ng wear nang pauna at tuloy-tuloy. Ang isang indexable drill ay hindi nag-aalis ng inspeksyon; kailangan pa rin ng mga operator na obserbahan ang tunog ng pag-cut, ang load sa spindle, ang hugis ng chip, at ang natapos na bore. Kung magiging di-pantay ang wear, maaaring lumabas ang drill sa sentro o mag-iwan ng mahinang surface. Ang mga nakalaang pagsusuri ay ginagawang mas madali ang pamamahala sa indexable drill bilang isang production tool imbes na isang 'fit-and-forget' device.
Kakatigan, pagkakalinya, at kontroladong pagsisimula
Ang malalim na butas ay nagpapalakas ng maliit na mga pagkakamali sa pag-setup dahil ang kagamitan ay nananatiling nakakonekta sa mas mahabang distansya. Ang isang angkop na indexable drill ay pagsasama-sama ng sapat na rigidity ng katawan kasama ang secure na holder at spindle na naka-align sa workpiece. Mahalaga ang matatag na pagpasok: ang isang spot face o angkop na pilot preparation ay makakatulong sa indexable drill na magsimula sa tamang lokasyon, lalo na kapag ang ibabaw ay may anggulo, rugado, o hindi patuloy.
Ang rigidity lamang ay hindi garantiya ng tuwid na bore. Dapat pigilan ng workholding ang anumang galaw, dapat suriin ang runout, at ang tool projection ay hindi dapat mas mahaba kaysa kailangan ng operasyon. Ang indexable drill na pinili para sa kinakailangang depth-to-diameter ratio ay maaaring bawasan ang panganib ng deflection, ngunit ang labis na reach ay nananatiling hamon sa katatagan. Kumpirmahin ang mga gabay sa operasyon ng tagagawa at ang mga limitasyon ng machine bago palawakin ang indexable drill lampas sa karaniwang kondisyon ng pag-drill.
Mga Salik na Nagtutukoy sa Kahusayan ng Pagpasok
Pag-alis ng chip at pagbibigay ng coolant
Ang mga chips ay may mas kaunting espasyo para makalabas habang tumataas ang lalim ng butas, kaya ang kontrol sa chips ang madalas na nagpapasya kung ang indexable drill ay maaaring tumakbo nang tuloy-tuloy. Ang geometry ng insert, ang mga flute o mga channel sa katawan, ang materyal, at ang estratehiya sa feed ay lahat nakakaapekto sa sukat at galaw ng mga chips. Kung ang mga chips ay nagsisiksikan sa loob ng butas, ang mga pwersa sa pagputol at init ay maaaring tumaas, at maaaring mag-iwan ng marka ang indexable drill sa pader ng butas o ma-damage ang gilid nito.
Dapat abotin ng coolant ang cutting zone nang epektibo, alinman sa pamamagitan ng tool mismo o sa pamamagitan ng isang napapatunayang panlabas na paraan na angkop sa setup. Nakatutulong ito sa pag-alis ng init at mga chips, ngunit hindi kayang kompensahin ng coolant ang di-angkop na geometry o mahinang mga parameter. Bago ang produksyon, subukan ang indexable drill sa isang kontroladong feed at obserbahan ang pag-alis ng chips sa buong lalim ng butas. Mas maaasahan ang pag-aadjust sa proseso batay sa aktwal na pag-uugali ng mga chips kaysa sa pagpapalagay na ang isang setting ay angkop sa bawat materyal.
Materyal, lalim, at kalidad ng butas
Ang uri ng materyal na pinoproseso ay nakaaapekto sa mga pwersang panghihiwa, sa init, at sa uri ng chip na nabubuo. Ang stainless steel, mold steel, at iba pang mga alloy ay maaaring kailanganin ng magkakaibang grado ng insert at kondisyon ng paghihiwa, kahit na ang diameter ng butas ay hindi nagbabago. Kaya naman, dapat piliin ang isang indexable drill batay sa espesipikasyon ng materyal, lalim, at kinakailangang kalidad ng ibabaw, imbes na piliin lamang batay sa diameter.
Ang mga kinakailangan sa toleransya ay nakaaapekto rin sa proseso. Maaaring makagawa ang isang operasyon ng pagpapalit ng isang angkop na pre-hole, samantalang ang isang bore na may mahigpit na toleransya ay maaaring kailanganin ng hiwalay na hakbang sa pagpapaganda. Ang isang indexable drill ay maaaring suportahan ang paulit-ulit na roughing kapag kontrolado ang runout at kalagayan ng gilid nito, ngunit hindi dapat ipagpalagay na ito ay magbibigay ng bawat huling dimensyon nang direkta. Suriin ang bore para sa sukat, tuwid na anyo, at kalidad ng ibabaw habang sinusubukan bago aprubahan ang indexable drill para sa buong operasyon.
Ginagamit ang mga pakinabang nang hindi mali ang aplikasyon
Ipaayon ang arkitektura ng kasangkapan sa gawain
Bago bumili o i-program ang isang indexable drill, tiyakin na ang kasangkapan ay gumagamit talaga ng mga palitan na insert at na ang disenyo nito ay may rating para sa ninanais na lalim. Ang nakakabit na listahan ng produkto ay tumutukoy sa isang HSS M35 twist drill bit para sa stainless at mold steel, na isang iba’t ibang arkitektura ng kasangkapan kumpara sa karaniwang indexable drill na batay sa insert. Suriin ang mga detalye ng produkto sa indexable drill nang maingat imbes na hulaan ang mga katangian mula sa pangkalahatang kategorya.
Ang pagkakaiba na ito ay nakaaapekto sa pagpapalit ng gilid, paghawak sa kasangkapan, mga daanan ng chip, at ang inirerekomendang mga parameter. Maaaring angkop ang isang solidong HSS twist drill para sa ilang materyales at setup, samantalang ang indexable drill ay madalas isaalang-alang kapag ang mga palitan na gilid at mga proseso sa produksyon ay mahalaga. Walang isang arkitektura ang lubos na mas superior kaysa sa kabuuan. Ihambing ang aktwal na teknikal na tatak ng kasangkapan sa lalim ng butas, kakayahan ng makina, paghahatid ng coolant, at ang kinakailangang surface finish bago italaga ang papel ng indexable drill.
I-verify ang proseso bago ito palawakin sa produksyon
Ang isang praktikal na pagsusulit ay dapat magtatag ng pagkakapantay-pantay sa pagsisimula, pag-alis ng mga chip, beban sa pagputol, at kalidad ng natapos na butas sa ninanais na lalim. I-record ang materyal na ginagamit, haba ng bahagi ng kagamitan na nakalabas, paraan ng paggamit ng coolant, at mga setting sa pagputol upang maulit ang mga resulta. Para sa isang indexable drill, tandaan din ang kondisyon ng insert at mga pagbabago sa gilid; ito ay tumutulong na ihiwalay ang isang problema sa pag-setup mula sa normal na pagsuot at sumusuporta sa isang kontroladong interval ng pagpapanatili.
Kung ang kagamitan ay lumilingon, nakaipit ang mga chip, o lumiliko ang butas, huminto at suriin ang sitwasyon imbes na palawakin lamang ang feed o bilis. Suriin ang runout, pagkakapi, haba ng kagamitan, at pag-access sa coolant, pagkatapos ay tingnan ang mga rekomendasyon sa operasyon ng kagamitan. Ang isang na-verify nang maayos na indexable drill ay maaaring gawing mas napapanatili ang trabaho sa malalim na butas sa pamamagitan ng mga panatiling matalas na gilid at disiplinadong kontrol sa proseso, ngunit ang pagganap ay nananatiling sumusunod sa mga limitasyon ng makina, kagamitan, at materyal.
Mga Madalas Itanong
Nag-a-automatikong ba ang isang indexable drill para sa malalim na butas?
Hindi. Ang isang indexable drill ay kailangang idisenyo at i-rate para sa kinakailangang lalim, na may angkop na chip evacuation at access sa coolant. I-verify ang reach, ang materyal ng gawa, at ang katatagan ng makina bago gamitin ang isang indexable drill para sa operasyon ng malalim na butas.
Ano ang pangunahing pakinabang sa produksyon?
Ang mga palitan na gilid ay maaaring gawing simple ang pagpapanatili at bawasan ang pangangailangan na palitan ang buong kagamitan kapag sumisipat ang isang gilid. Gayunpaman, ang indexable drill ay nangangailangan pa rin ng inspeksyon, ng tamang inserts, at ng kontroladong settings upang mapanatili ang pare-parehong resulta.
Ang nakakabit na produkto ng HSS M35 ba ay isang indexable drill?
Ang paglalarawan nito ay tumutukoy sa isang HSS M35 twist drill bit, hindi kinakailangang isang tool na batay sa insert. Suriin ang mga teknikal na detalye nito bago ito gamitin bilang indexable drill, dahil ang dalawang disenyo ay may iba’t ibang katangian sa gilid at operasyon.
