
 EN
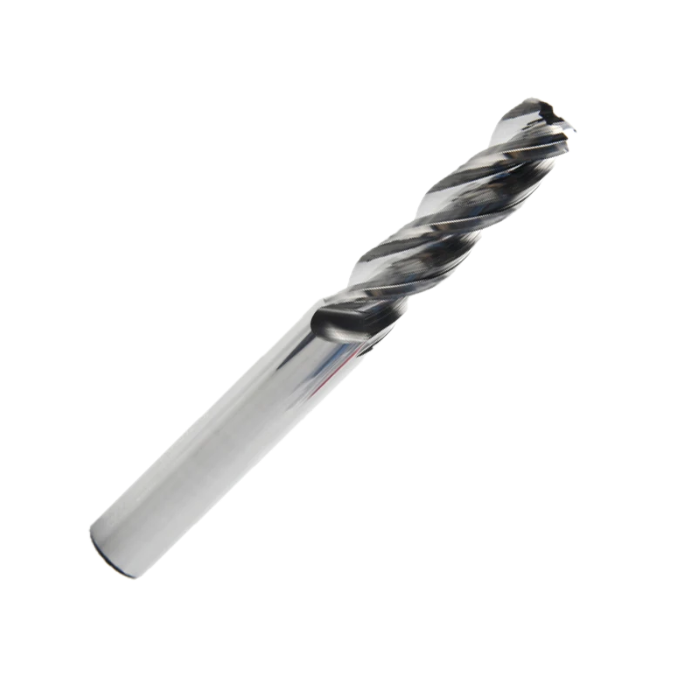
Avbruten bearbetning innebär att ett verktyg upprepat flyttas in i och ut ur kontakt med ett arbetsstycke. Varje ny inmatning skapar en mekanisk stöt, medan skärhettan stiger och sjunker istället för att förbli stabil. HSS-skärverktyg är ofta särskilt lämpliga för denna krävande cykel eftersom deras slagfasthet gör att de tål stötar och deras egenskaper kan anpassas till drift vid varierande hastigheter. Deras fördel beror på typen av snitt, monteringsförhållanden och verktygets skick snarare än enbart på materialets namn.
Den praktiska anledningen att överväga HSS-skärverktyg är deras balans mellan skärgrensstyrka, motståndsförmåga och driftflexibilitet. Vid fräsning över spår, nyckelförda spår, gjutna ytor eller tvärborrningar utsätts skärgrenen för upprepad belastning som kan orsaka sprickbildning i en mer spröd skärgren. Att förstå hur HSS-skärverktyg reagerar på stötar, värme och maskinförhållanden hjälper ingenjörer att avgöra när de är ett rimligt val och hur de kan användas pålitligt.
Stöttålighet stödjer upprepad verktygsinmatning
Slagfasthet hjälper till att motverka skärgrensprickning
Vid varje inmatning möter ett skärande verktyg materialet plötsligt, och belastningen kan koncentreras på en liten del av skärkanten. HSS-skärande verktyg uppskattas för sin slagfasthet, vilket hjälper kanten att motstå denna upprepade stöt utan att bete sig som ett mycket sprödt skärmaterial skulle göra. Detta gör HSS-skärande verktyg relevanta när arbetsstycket innehåller avbrutna funktioner eller en ojämn yta.
Fördelen är särskilt användbar när en fräsningsslinga korsar en lucka, ett hål eller en upphöjd funktion. Istället för att bibehålla konstant ingrepp växlar skäret mellan belastad skärning och korta perioder utan kontakt. HSS-skärande verktyg kan hantera denna varierande belastning om geometrin är lämplig, även om slagfasthet inte gör kanten immun mot slitage, överbelastning eller felaktig montering.
Kantgeometrin formar hur kanten reagerar på stöten
En robust skärande kant kan fördela inmatningskrafterna effektivare än en onödigt skarp, skör profil. För HSS-skärverktyg bör den valda skärvinkeln, avtagsvinkeln och kantförberedelsen återspegla arbetsstyckets hårdhet, snittets djup och avbrottets allvarlighetsgrad. En väl avvägd geometri kan minska risken för att lokal påverkan utlöser ett spån som växer vid varje genomgång.
Verktygsval bör därför ta hänsyn till mer än endast grundmaterialet. HSS-skärverktyg kräver lämplig tandform och frihetsutrymme för den avsedda operationen, medan spännan måste begränsa arbetsstyckets rörelse. Om vibrationer eller för stor ingreppsdjup kvarstår kan även slitstarka HSS-skärverktyg utveckla kantskador, dålig ytkvalitet och inkonsekventa mått.
Termisk cykling och driftflexibilitet
Oregelbunden kontakt förändrar värmebeteendet
Avbrutna snitt skapar termisk cykling: en skärande kant värms upp under bearbetningen och svalnar sedan när den lämnar arbetsstycket. Upprepad expansion och kontraktion kan belasta den skärande zonen. HSS-skärverktyg övervägs ofta för operationer där en mindre spröd respons är önskvärd, och HSS-skärverktyg kan vara ett praktiskt val när stötbelastning och varierande kontakt uppstår samtidigt.
Värmehantering är fortfarande avgörande. Om hastigheten är för hög för materialet och ingreppet kan temperaturen stiga bortom ett användbart intervall och påskynda slitage. HSS-skärverktyg bör köras inom ett lämpligt snitthastighetsintervall, med tillförsel och djup valda för att undvika både gnidning och för stor belastning. En kontrollerad process hjälper till att bevara skärkanten genom upprepade ingrepp.
Hastighetsstyrning kan anpassas till varierande förhållanden
Vissa avbrutna operationer innebär äldre utrustning, manuella justeringar eller spännanordningar som gör det svårt att upprätthålla en konstant toppskärgeschwindighet. HSS-skärdon kan vara användbara i dessa sammanhang eftersom processen kan köras vid måttliga hastigheter medan operatören hanterar ingreppet och spånformningen. Den flexibiliteten innebär inte att HSS-skärdon ska användas utan definierade parametrar.
Jämför de faktiska arbetskraven med verktygets och maskinens kapacitet. En stabil spindel, en styv fästning och en konsekvent verktygsväg minskar plötsliga lastförändringar. När operationen tillåter hastighetsjustering kan HSS-skärdon användas med en försiktig startinställning, följt av övervakade justeringar av fördjupning eller hastighet baserat på spån, ljud, ytkvalitet och skäregenskap.
Användningslämplighet beror på hela installationen
Anpassa verktygsval till arbetsstycket och skärningen
Materialhårdhet, slipverkan och utformning av detaljen påverkar alla beslutet. HSS-skärverktyg kan vara lämpliga för avbruten fräsning där slagfasthet är en prioritet och skärhastigheten hålls på en hanterbar nivå. För en specifik uppgift bör man utvärdera om verktygets geometri når detaljen, avlägsnar spån effektivt och bibehåller tillräckligt med stöd vid skärgen. HSS-skärverktyg är inte automatiskt rätt val för varje legering eller produktionsmål.
Överväg t.ex. en spår som avbryts av tvärborrningar eller en fräsning över en gjutning med ojämn kontakt. Detta är situationer där slagtolerans kan vara viktigare än maximal hastighet. Välj endast HSS-skärverktyg efter att ha bekräftat att materialet, verktygsdesignen och den krävda ytkvaliteten stämmer överens. Ett verktyg som överlever slag men ger en otillfredsställande ytkvalitet eller cykeltid är inte ett framgångsrikt processval.
Styr ingreppet och granska prestandan
En praktisk uppställning börjar med säker arbetsuppspänning, minimal verktygsutskjutning och en ingreppstrategi som undviker onödiga stötar. HSS-skärverktyg gynnas av en stabil fördjupning som håller skärgen att skära istället för att gnida. Där det är tillämpligt bör kylvätska eller smörjmedel väljas utifrån materialet och bearbetningsoperationen, eftersom ojämn tillämpning kan öka den termiska påverkan vid upprepad in- och utgång.
Undersök skärgen vid planerade intervall och notera var slitage eller sprickor uppstår. Om HSS-skärverktyg visar skada som koncentreras vid ingreppspunkter bör ingreppet, runnout, styvhet och verktygsgeometri granskas innan man enbart sänker hastigheten. En kontrollerad justeringsprocess identifierar orsaken och hjälper till att göra operationen återrepeterbar. För en lämplig fräsningstillämpning skärande verktyg av snabbstål kan bedömas mot dessa krav.
Vanliga frågor
Varför hanterar HSS-fräsar avbrutna snitt väl?
Deras slagfasthet kan hjälpa till att motstå den upprepade påverkan som uppstår när ett verktyg återinträder i arbetsstycket. HSS-skärverktyg kräver fortfarande lämplig geometri, säker montering och lämpliga driftförhållanden; slagfasthet förhindrar inte alla former av slitage eller fel.
Är HSS-skärverktyg lämpliga för varje fräsningstillfälle?
Nej. HSS-skärverktyg kan vara användbara när slagfasthet och hanterbara skärhastigheter passar processen, men även arbetsstyckets material, produktionskrav, maskinens styvhet och kraven på ytkvalitet är avgörande. Bekräfta hela applikationen innan du väljer ett verktyg.
Vad bör operatörer kontrollera när en skärgård spricker?
Kontrollera spännanordningen, verktygets runout, utskjutande längd, ingrepp, fördjupning och skärgårdens geometri. HSS-skärverktyg kan spricka vid för höga eller instabila belastningar, så identifiera källan till påverkan innan du ändrar parametrar. Regelbundna inspektioner kan avslöja om justeringen ger önskat resultat.
