
 EN
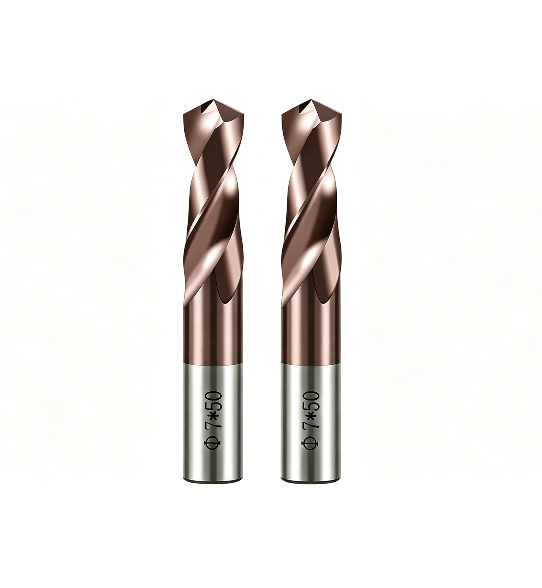
Для обработки глубоких отверстий индексируемое сверло может обеспечить практические преимущества, если его геометрия режущей части, конструкция пластин и условия эксплуатации соответствуют задаче. Сменные режущие кромки позволяют сократить простои, связанные со сменой инструмента, а жёсткий корпус и эффективный отвод стружки способствуют стабильному процессу резания. Однако индексируемое сверло не является автоматическим решением для глубоких отверстий: на результат влияют длина вылета, обрабатываемый материал, требуемая точность отверстия и доступ охлаждающей жидкости.
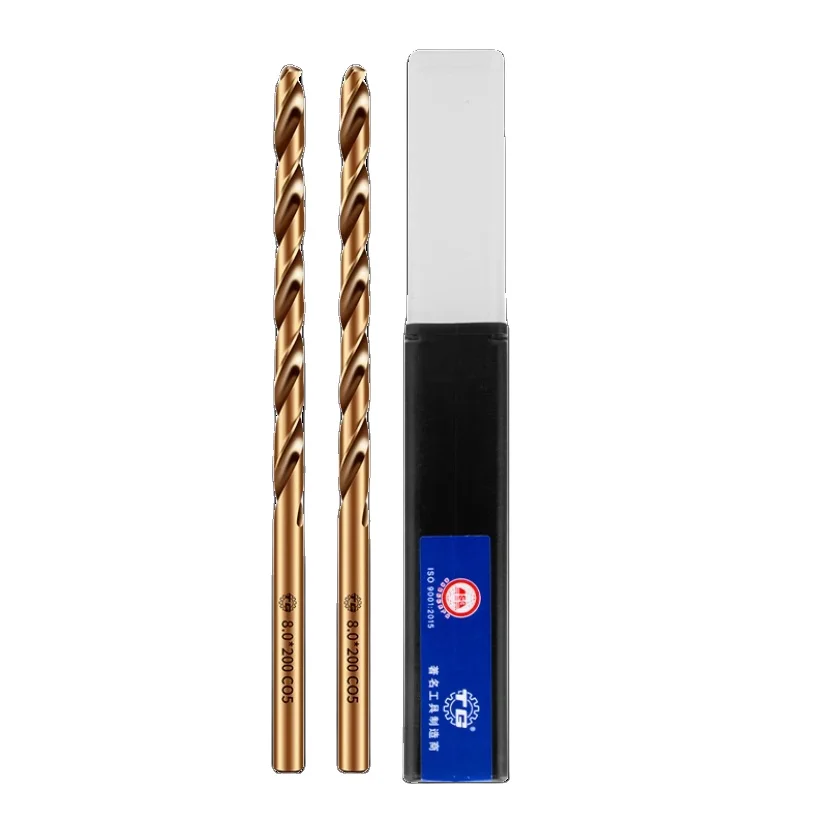
Ключевое преимущество — воспроизводимость процесса, а не просто более высокая скорость проникновения. Индексируемое сверло поддерживает непрерывность производства за счёт замены изношенных режущих кромок вместо полной замены инструмента; однако эффективность при обработке глубоких отверстий зависит от отвода стружки и точности центровки. На связанной ниже странице продукта описано спиральное сверло из быстрорежущей стали HSS M35 с кобальтом, поэтому перед тем как рассматривать его как индексируемое сверло или применять предположения, характерные для свёрл с пластинами, уточните его конструкцию.
Как индексируемая конструкция поддерживает обработку глубоких отверстий
Сменные режущие кромки и непрерывность производства
Основное преимущество сменных свёрл — возможность поворота или замены изношенной режущей кромки при сохранении корпуса сверла в эксплуатации. При серийном сверлении отверстий это упрощает техническое обслуживание инструмента и снижает необходимость корректировки длины инструмента после каждой замены кромки. При глубоком сверлении, когда поломанный инструмент трудно извлечь, заранее запланированная замена кромок также помогает предотвратить внезапную остановку процесса из-за чрезмерного износа.
Это преимущество достигается только при использовании подходящей марки пластины и регулярном контроле износа. Сменное сверло не отменяет необходимости контроля: операторы по-прежнему должны следить за звуком резания, нагрузкой на шпиндель, формой стружки и качеством готового отверстия. При неравномерном износе сверло может начать сверлить с отклонением от центра или оставлять поверхность низкого качества. Плановые проверки делают сменное сверло удобным производственным инструментом, а не устройством «установил и забыл».
Жёсткость, соосность и контролируемый вход
Глубокие отверстия усиливают влияние небольших погрешностей установки, поскольку инструмент остаётся в зацеплении на большем расстоянии. Подходящее сменное сверло сочетает достаточную жёсткость корпуса с надёжным зажимом и шпинделем, выровненным относительно заготовки. Устойчивое входное движение имеет решающее значение: фаска или подходящая предварительная подготовка направляющего отверстия помогают сменному сверлу начать работу точно в заданной точке, особенно при обработке наклонных, шероховатых или прерывистых поверхностей.
Одна лишь жёсткость не гарантирует прямолинейность отверстия. Крепление заготовки должно исключать её смещение, необходимо проверить биение, а вылет инструмента не должен превышать минимально необходимую длину для выполнения операции. Сменное сверло, подобранное с учётом требуемого отношения глубины к диаметру, снижает риск прогиба, однако чрезмерный вылет по-прежнему создаёт проблемы устойчивости. Перед использованием сменного сверла в условиях, выходящих за рамки обычного сверления, обязательно уточните рекомендации производителя и технические ограничения станка.
Факторы, определяющие эффективность проникновения
Удаление стружки и подача охлаждающей жидкости
По мере увеличения глубины отверстия у стружки становится меньше места для выхода, поэтому управление стружкой зачастую определяет, сможет ли индексируемое сверло работать непрерывно. Геометрия пластины, канавки или каналы на корпусе, материал обрабатываемой заготовки и стратегия подачи влияют на размер и движение стружки. Если стружка забивается в отверстии, усилия резания и температура могут возрасти, а индексируемое сверло может поцарапать стенку отверстия или получить повреждения режущей кромки.
Охлаждающая жидкость должна эффективно достигать зоны резания — либо через инструмент, либо посредством проверенной внешней системы, подходящей для конкретной технологической оснастки. Она способствует отводу тепла и стружки, однако охлаждающая жидкость не может компенсировать неподходящую геометрию или некорректные технологические параметры. Перед запуском в серийное производство протестируйте индексируемое сверло при контролируемой подаче и понаблюдайте за удалением стружки на полную глубину. Корректировка процесса на основе реального поведения стружки надёжнее, чем предположение, что один и тот же режим подходит для всех материалов.
Материал, глубина и качество отверстия
Материал заготовки влияет на силы резания, выделение тепла и тип образующейся стружки. Нержавеющая сталь, инструментальная сталь для форм и другие сплавы могут требовать различных марок пластин и режимов резания, даже если диаметр отверстия остаётся неизменным. Поэтому выбор сменной сверлильной головки следует осуществлять с учётом спецификации материала, глубины и требуемого качества поверхности, а не только по диаметру.
Требования к допускам также определяют технологический процесс. Операция сверления может обеспечить подходящее предварительное отверстие, тогда как точное растачивание с жёсткими допусками может потребовать отдельного финишного этапа. Сменная сверлильная головка способна обеспечить воспроизводимое черновое растачивание при контролируемом биении и состоянии режущих кромок, однако нельзя полагать, что она напрямую обеспечит все окончательные размеры. Перед одобрением сменной сверлильной головки для серийного применения необходимо проверить получаемое отверстие по диаметру, прямолинейности и состоянию поверхности в ходе пробных испытаний.
Использование преимуществ без их неправильного применения
Соответствие конструкции инструмента характеру задачи
Перед покупкой или программированием индексируемого сверла убедитесь, что инструмент действительно использует сменные пластины и что его конструкция рассчитана на требуемую глубину. В указанном в ссылке описании товара представлен сверло-спираль из быстрорежущей стали марки M35 для нержавеющей стали и сталей для пресс-форм — это инструмент иной архитектуры по сравнению с типичным индексируемым сверлом на сменных пластинах. Внимательно ознакомьтесь с техническими характеристиками товара на индексируемое сверло не делая выводов о его свойствах исходя лишь из общей категории.
Это различие влияет на замену режущих кромок, способ крепления инструмента, форму канавок для стружки и рекомендуемые технологические параметры. Цельное сверло из быстрорежущей стали может подойти для определённых материалов и станочных компоновок, тогда как индексируемое сверло обычно выбирают там, где важны сменные режущие кромки и серийное производство. Ни одна из этих архитектур не является универсально предпочтительной. Сопоставьте реальные технические характеристики инструмента с требуемой глубиной отверстия, возможностями станка, подачей СОЖ и необходимым качеством поверхности до того, как назначить индексируемое сверло для выполнения операции.
Проверьте технологический процесс перед масштабированием производства
Практическое испытание должно подтвердить стабильность входа в материал, удаление стружки, нагрузку на резец и качество готового отверстия на заданной глубине. Запишите марку обрабатываемого материала, вылет инструмента, способ подачи СОЖ и параметры резания, чтобы результаты можно было воспроизвести. Для сменного сверла также зафиксируйте состояние пластин и изменения режущих кромок — это поможет отличить проблему, связанную с настройкой станка, от естественного износа и обеспечит соблюдение регламентированного интервала технического обслуживания.
Если инструмент прогибается, стружка заклинивает или отверстие уводит в сторону, остановитесь и проведите диагностику вместо того, чтобы просто увеличить подачу или частоту вращения. Проверьте биение, надёжность зажима, длину вылета инструмента и доступ СОЖ, затем ознакомьтесь с рекомендациями производителя по эксплуатации инструмента. Правильно прошедший проверку сменный сверлильный инструмент позволяет повысить предсказуемость при выполнении глубоких отверстий благодаря заменяемым режущим пластинам и строгому контролю технологического процесса, однако его реальная производительность по-прежнему ограничена возможностями станка, инструмента и обрабатываемого материала.
Часто задаваемые вопросы
Подходит ли сменный сверлильный инструмент автоматически для выполнения глубоких отверстий?
Нет. Регулируемое сверло должно быть специально спроектировано и рассчитано на требуемую глубину, с обеспечением эффективного удаления стружки и подачи охлаждающей жидкости. Перед использованием регулируемого сверла для глубокого сверления необходимо проверить его вылет, совместимость с обрабатываемым материалом и устойчивость станка.
Каково основное производственное преимущество?
Сменные режущие пластины упрощают техническое обслуживание и снижают необходимость замены всего инструмента при износе режущей кромки. Тем не менее, регулируемое сверло по-прежнему требует регулярного осмотра, установки соответствующих пластин и точной настройки параметров для обеспечения стабильных результатов.
Является ли указанный в ссылке продукт HSS M35 регулируемым сверлом?
В его описании указано сверло-спираль из быстрорежущей стали марки HSS M35, а не обязательно инструмент с пластинами. Перед тем как использовать его как регулируемое сверло, следует внимательно изучить его технические характеристики, поскольку эти два типа инструментов обладают различными режущими свойствами и режимами работы.
