
 EN
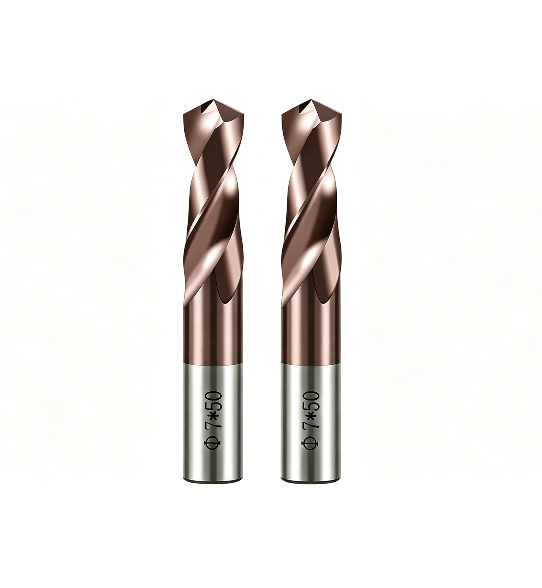
За обработката на дълбоки отвори индексируемото свредел може да предложи практически предимства, когато неговата режеща геометрия, конструкцията на резците и работните условия са подходящи за конкретната задача. Заменяемите режещи ръбове могат да намалят прекъсванията за смяна на инструмента, докато жесткото тяло и добре контролираният отвод на стружките подпомагат последователния напредък. Въпреки това индексируемото свредел не е автоматично решение за дълбоки отвори; достигнатата дълбочина, обработваният материал, допускът на отвора и достъпът до охлаждащата течност всички оказват влияние върху крайния резултат.
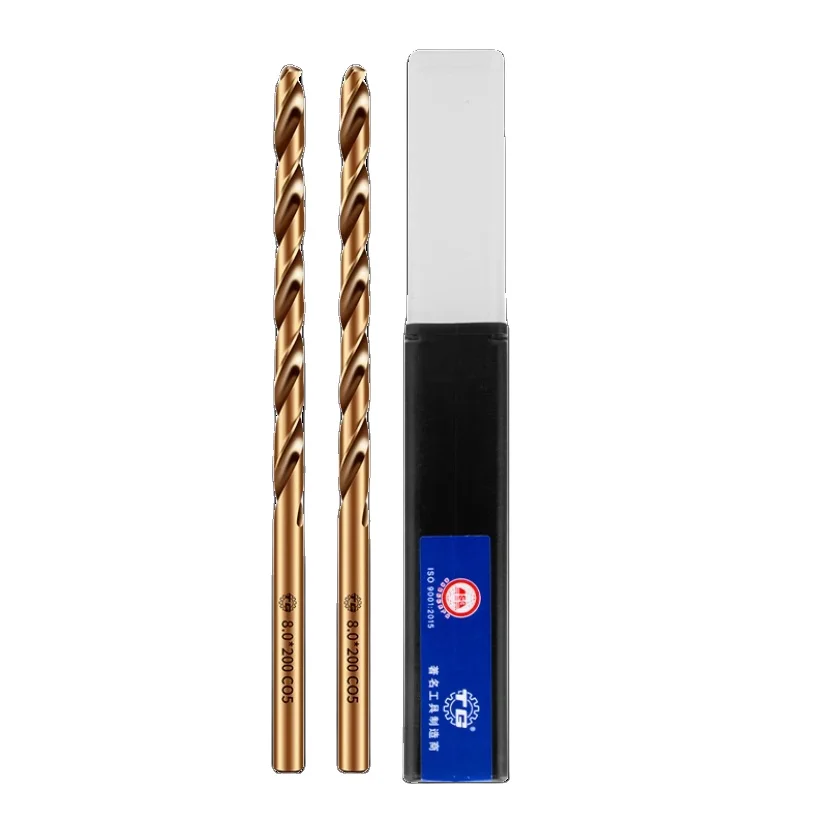
Основното предимство е повтаряемостта на процеса, а не просто по-бързо проникване. Индексируемото свредел може да поддържа производствения поток чрез замяна на износените режещи ръбове вместо чрез замяна на целия инструмент, но ефективността при дълбоки отвори зависи от отвеждането на стружките и поддържането на правилна подравненост. Страницата за продукта, свързана по-долу, описва HSS M35 кобалтова витовина, затова потвърдете нейната конструкция, преди да я считате за индексируемо свредел или да прилагате предположения, свързани с инструменти със сменяеми резци.
Как индексируемата конструкция подпомага работата с дълбоки отвори
Заменяеми режещи ръбове и непрекъснатост на производствения процес
Основното предимство на индексируемия свредел е, че износената режеща ръб може да се индексира или замени, докато тялото на свредела остава в експлоатация. При серийно пробиване на отвори това може да опрости поддръжката на инструмента и да намали необходимостта от повторна настройка на дължината му след всяка смяна на режещия ръб. При дълбоки отвори, където счупеният инструмент може да се окаже труден за изваждане, планираните смяни на режещите ръбове също помагат износването да не доведе до неочаквана спирка.
Това предимство зависи от използването на правилния клас на вмъкнатата пластинка и последователния мониторинг на износването. Индексируемият свредел не отменя контрола; операторите все още трябва да следят звука при рязане, натоварването на шпиндела, формата на стружката и крайната повърхност на отвора. Ако износването стане неравномерно, свределът може да пробива извън центъра или да остави лошо качество на повърхността. Редовните проверки правят индексируемия свредел по-лесен за управление като производствен инструмент, а не като устройство за еднократна употреба.
Ригидност, подравняване и контролирано навлизане
Дълбоките отвори усилват малките грешки при настройката, тъй като инструментът остава в зацепване на по-голямо разстояние. Подходящият сменяем свредел комбинира достатъчна твърдост на тялото си с надежден държач и шпиндел, подравнен спрямо заготовката. Стабилният вход е от значение: предварително изработена плоска повърхност (spot face) или подходящо водещо отверстие могат да помогнат на сменяемия свредел да започне точно на определеното място, особено когато повърхността е наклонена, неравна или прекъсната.
Само по себе си ригидността не гарантира праволинейност на отвора. Задържащото приспособление трябва да предотвратява движението, трябва да се провери биенето, а измерването на инструмента не трябва да надвишава необходимото за операцията. Сменяем свредел, избран според изискванията към отношението дълбочина/диаметър, може да намали риска от отклонение, но прекомерното издадено положение все още предизвиква проблеми с устойчивостта. Потвърдете насоките за работа от производителя и ограниченията на машината, преди да използвате сменяемия свредел при условия, извън обичайното фрезоване.
Фактори, които определят ефективността на проникването
Отвеждане на стружките и подаване на охлаждаща течност
Чиповете имат по-малко място за излизане с увеличаване на дълбочината на отвора, затова контролът върху чиповете често определя дали индексираното свредело може да работи непрекъснато. Геометрията на вмъкваната пластина, канавките или каналите по тялото, материалът и стратегията за подаване всички формират размера и движението на чиповете. Ако чиповете се натрупат в отвора, резултантните сили и топлината могат да нараснат, а индексираното свредело може да остави белези по стената или да получи повреди по ръбовете.
Хладилната течност трябва ефективно да достига зоната на рязане — или чрез инструмента, или чрез проверена външна подредба, подходяща за конкретната конфигурация. Тя помага за отвеждане на топлината и чиповете, но хладилната течност не може да компенсира неподходяща геометрия или лоши параметри. Преди серийното производство изпробвайте индексираното свредело при контролирано подаване и наблюдавайте извеждането на чиповете през цялата дълбочина. Настраиването на процеса въз основа на реалното поведение на чиповете е по-надеждно от предположението, че един и същ режим е подходящ за всички материали.
Материал, дълбочина и качество на отвора
Работният материал влияе върху резултантните сили, топлината и типа стружка, която се образува. Неръждаемата стомана, стоманата за форми и други сплави могат да изискват различни класове резцови пластина и различни режещи условия, дори когато диаметърът на отвора остава непроменен. Затова индексираното свредело трябва да се избира според спецификацията на материала, дълбочината и изискваната повърхностна обработка, а не само според диаметъра.
Изискванията към допуските също определят процеса. Една операция по пробиване може да създаде подходящ предварителен отвор, докато при отвор с тесни допуски може да е необходим отделен финишингов етап. Индексираното свредело може да осигури повторяемо черново обработване, стига да се контролират биенето му и състоянието на рязещия му ръб, но не трябва да се предполага, че то ще осигури всички окончателни размери директно. Проверете отвора за диаметър, праволинейност и състояние на повърхността по време на пробните изпълнения, преди да одобрите използването на индексираното свредело за пълно производство.
Прилагане на предимствата без неправилно приложение
Съгласувайте конструкцията на инструмента с конкретната задача
Преди да закупите или програмирате сменяем свредел, проверете дали инструментът наистина използва сменяеми врезни пластини и дали конструкцията му е одобрена за предвидената дълбочина. Във връзката към продукта е посочен витлов свредел от бързорежеща стомана M35 за неръждаема стомана и стомана за форми, което представлява различна инструментална архитектура спрямо типичния сменяем свредел с врезни пластини. Прегледайте подробностите за продукта на заменяем бур внимателно, вместо да правите изводи за характеристиките му само въз основа на общата категория.
Това различие влияе върху замяната на резещите ръбове, фиксирането на инструмента, канали за стружка и препоръчителните работни параметри. Цялостният витлов свредел от бързорежеща стомана може да е подходящ за определени материали и настройки, докато сменяемият свредел обикновено се използва там, където има значение възможността за замяна на резещите ръбове и серийното производство. Нито една от двете архитектури не е универсално по-добра. Сравнете действителните технически характеристики на инструмента с дълбочината на отвора, възможностите на машината, подаването на охлаждащата течност и изискваната повърхностна шерохватост, преди да определите приложението на сменяемия свредел.
Потвърдете процеса, преди да го мащабирате за серийно производство
Практическият опит трябва да установи стабилността при влизане, отвеждането на стружките, резултантната рязка сила и качеството на готовото отворено отверстие на предвидената дълбочина. Запишете работния материал, измерването на инструмента, метода за охлаждане и параметрите на рязането, за да може резултатът да бъде възпроизведен. При сменяем свредел също отбележете състоянието на вставката и промените по ръбовете; това помага да се разграничи проблем с настройката от нормалното износване и подпомага контролиран интервал за поддръжка.
Ако инструментът се огъва, стружките се заклиняват или отверстието се отклонява, спрете и проучете причината, вместо просто да увеличавате подаването или скоростта. Проверете биенето, фиксирането, достигането на инструмента и достъпа до охлаждащата течност, след което се консултирайте с препоръчителните указания за работа на инструмента. Правилно валидиран сменяем свредел може да направи работата с дълбоки отверстия по-предсказуема чрез поддържани ръбове и дисциплиниран контрол на процеса, но производителността все още е ограничена от възможностите на машината, инструмента и материала.
Често задавани въпроси
Сменяемият свредел автоматично ли е подходящ за дълбоки отверстия?
Не. Индексируемият свредел трябва да е проектиран и класифициран за необходимата дълбочина, с подходящо отвеждане на стружката и достъп до охлаждащата течност. Проверете достигаемостта, работния материал и стабилността на машината преди използването на индексируем свредел за дълбоко свредене.
Какво е основното производствено предимство?
Сменяемите резцови ръбове могат да опростят поддръжката и да намалят нуждата от замяна на целия инструмент при износване на ръба. Индексируемият свредел все пак изисква проверка, правилни вмъквани резци и контролирани настройки, за да се осигури последователност на резултатите.
Дали свързаният HSS M35 продукт е индексируем свредел?
Описанието му сочи, че става дума за витлов свредел от бързорежеща стомана M35, а не непременно за инструмент с вмъквани резци. Проверете техническите му характеристики, преди да го използвате като индексируем свредел, тъй като двете конструкции имат различни резцови ръбове и експлоатационни характеристики.
