
 EN
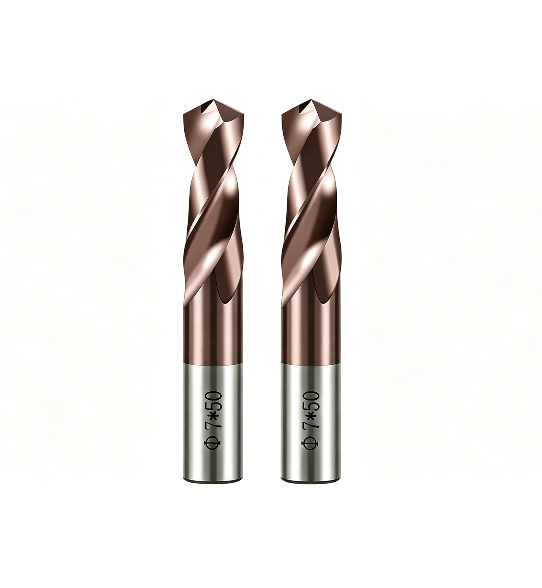
Ved dyb-huls-bearbejdning kan en indeksérbar boringsskærer give praktiske fordele, når dens skæremetrik, indsatssdesign og arbejdsforhold passer til opgaven. Dens udskiftelige skærekanter kan reducere afbrydelser pga. værktøjsudskiftning, mens en stiv krop og velstyrket spålføring understøtter konsekvent fremskridt. En indeksérbar boringsskærer er dog ikke automatisk en løsning til dybhulsbearbejdning; rækkevidde, materiale, hulstolerancer og kølemiddeltilgang påvirker alle resultatet.
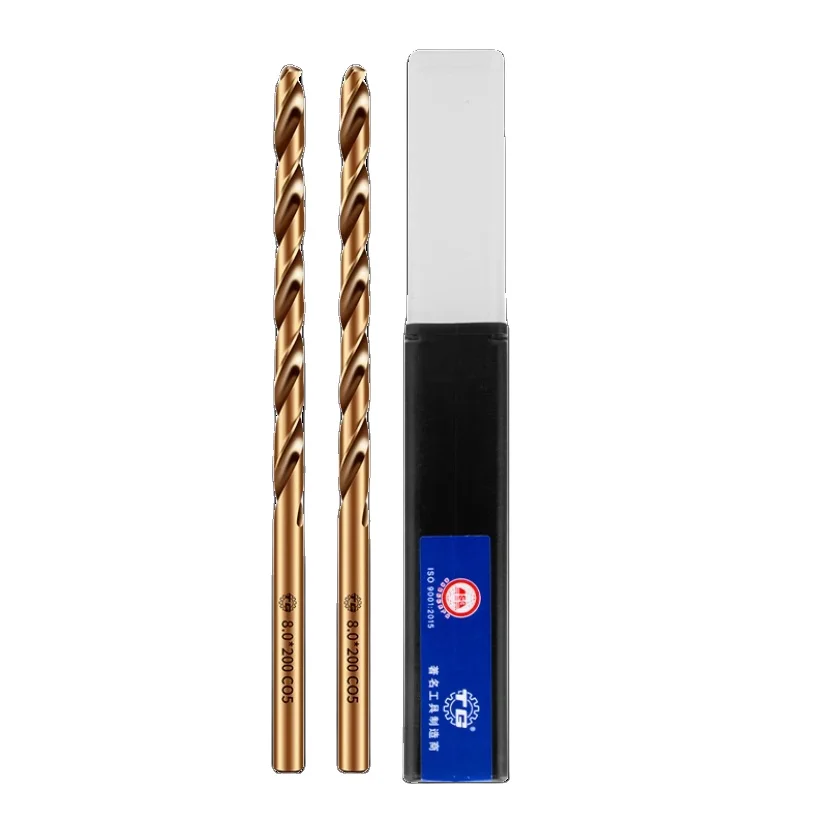
Den væsentligste fordel er en gentagelig proces – ikke blot hurtigere gennemtrængning. En indeksérbar boringsskærer kan opretholde produktionsflowet ved at udskifte slidte kanter i stedet for at udskifte hele værktøjet, men ydeevnen ved dybhulsbearbejdning afhænger af spålfjerning og justering. Den nedenfor linkede produktside beskriver en HSS M35 kobalt spiralboringsskærer, så bekræft dens konstruktion, inden den behandles som en indeksérbar boringsskærer eller inden der anvendes antagelser fra indsatsskærere.
Hvordan indeksérbar design understøtter dybhulsarbejde
Udskiftelige kanter og produktionskontinuitet
En primær fordel ved indekserbare bor er, at en slidt skærekant kan indekseres eller udskiftes, mens borkroppen forbliver i brug. Ved gentagne huller i produktionen kan dette forenkle værktøjsplejen og reducere behovet for at genindstille værktøjslængden efter hver kantudskiftning. Ved dybe huller, hvor et brudt værktøj kan være svært at fjerne, hjælper planlagte kantudskiftninger også med at forhindre, at slid bliver årsag til uventede stop.
Denne fordel afhænger af brugen af den korrekte indsatstype samt konsekvent overvågning af slid. Et indekserbart bor eliminerer ikke inspektion; operatører skal stadig overvåge skærelyd, spindellast, spåns form og det færdige bores overflade. Hvis slid bliver uregelmæssigt, kan boret måske skære centrumfjernet eller efterlade en dårlig overflade. Planlagte kontrolpunkter gør det indekserbare bor nemmere at håndtere som et produktionsværktøj frem for en 'monter-og-glem'-enhed.
Stivhed, justering og kontrolleret indtrængen
Dybe huller forstærker små opsætningsfejl, fordi værktøjet forbliver i indgreb over en længere afstand. Et passende indeksérbart bor kombinerer tilstrækkelig stivhed i skaftet med en sikker holder og en spindel, der er justeret i forhold til arbejdsemnet. Stabil indgang er afgørende: en spotface eller en passende pilotforberedelse kan hjælpe det indeksérbare bor med at starte præcist på den rigtige position, især når overfladen er skrå, ru eller afbrudt.
Stivhed alene garanterer ikke et lige borhul. Fastspænding skal forhindre bevægelse, ucentricitet skal kontrolleres, og værktøjsudhængningen må ikke være længere, end operationen kræver. Et indeksérbart bor, der er udvalgt ud fra det krævede dybde-til-diameter-forhold, kan mindske risikoen for udbøjning, men for stor rækkevidde stiller stadig stabiliteten på prøve. Bekræft producentens driftsanvisninger og maskinens grænser, inden det indeksérbare bor anvendes uden for almindelige bortilfælde.
Faktorer, der bestemmer gennemtrængningseffektiviteten
Spånhåndtering og kølemiddeltilførsel
Spåner har mindre plads til at undslippe, når hullens dybde øges, så spånkontrol bestemmer ofte, om et udskifteligt bor kan køre kontinuerligt. Indsatsens geometri, spiral- eller skaftkanaler, materiale og fremføringsstrategi påvirker alle spånstørrelse og -bevægelse. Hvis spåner pakkes sammen i boret, kan skærekræfterne og temperaturen stige, og det udskiftelige bor kan ridse væggen eller lide kantbeskadigelse.
Kølevæske skal nå skæreområdet effektivt, enten gennem værktøjet eller via en verificeret ekstern ordning, der passer til opsætningen. Den hjælper med at føre varme og spåner væk, men kølevæske kan ikke kompensere for uegnede geometrier eller forkerte parametre. Før produktionen skal det udskiftelige bor afprøves ved en kontrolleret fremføring, og spånudførslen skal observeres igennem hele dybden. At justere processen ud fra den faktiske spånopførsel er mere pålideligt end at antage, at én indstilling passer til ethvert materiale.
Materiale, dybde og hullens kvalitet
Arbejdsmaterialet påvirker skærekræfterne, varmen og typen af spåner, der dannes. Rustfrit stål, formstål og andre legeringer kan kræve forskellige indsatssorter og skæringsforhold, selv når hullens diameter er uændret. En udskiftelig boringsskær skal derfor vælges ud fra materialebeskrivelsen, dybden og den ønskede overfladekvalitet i stedet for udelukkende efter diameter.
Toleransekravene påvirker også processen. En boring kan eventuelt danne et passende forhul, mens en præcisionsboring med snævre tolerancer muligvis kræver et separat færdiggørelsesstadium. En udskiftelig boringsskær kan understøtte gentagelige grovbearbejdningsoperationer, såfremt dens radialspil og skærtilstand er under kontrol, men den bør ikke antages at kunne opnå alle endelige mål direkte. Kontroller under prøvekørsler hullens størrelse, ligehed og overfladetilstand, før den udskiftelige boringsskær godkendes til fuldproduktion.
Anvend fordelene uden forkert anvendelse
Tilpas værktøjsarkitekturen til opgaven
Før du køber eller programmerer en indekserbar bor, skal du sikre dig, at værktøjet faktisk bruger udskiftelige indsatser og at dets konstruktion er godkendt til den påtænkte dybde. Den tilknyttede produktliste identificerer en HSS M35-spiralbor til rustfrit stål og formstål, hvilket er en anden værktøjsarkitektur end en typisk indekserbar bor med indsatser. Gennemgå produktdetaljerne på indexerbare boremaskiner omhyggeligt i stedet for at antage funktioner ud fra den generelle kategori.
Denne forskel påvirker kantudskiftning, værktøjsfastspænding, spångange og anbefalede parametre. En massiv HSS-spiralbor kan være velegnet til bestemte materialer og opsætninger, mens en indekserbar bor ofte overvejes, hvor udskiftelige kanter og seriemæssige fremstillingsprocesser er relevante. Ingen af de to arkitekturer er universelt bedre. Sammenlign den faktiske værktøjsspecifikation med huldypden, maskinens kapacitet, kølevæskeforsyningen og den krævede overfladekvalitet, inden du tildeler den indekserbare bor en rolle.
Valider processen, før du skalerer produktionen
En praktisk afprøvning bør fastslå indgangsstabilitet, spånfjerning, skærelast og kvaliteten af det færdige hul ved den tilsigtede dybde. Registrer arbejdsmaterialet, værktøjets udlængde, kølemiddelmetoden og skæreindstillingerne, så resultaterne kan gentages. For et indekserbart bor noteres også indsatsens tilstand og kantændringer; dette hjælper med at skelne mellem en opsætningsfejl og normal slitage og understøtter en kontrolleret vedligeholdelsesinterval.
Hvis værktøjet buer, spånene blokerer eller boringen afskriver, skal der holdes pause og undersøges i stedet for blot at øge fremføringen eller hastigheden. Tjek ucentricitet, spænding, værktøjets rækkevidde og kølemiddeltilgang, og rådfør dig derefter i værktøjets brugsanvisning. Et korrekt valideret indekserbart bor kan gøre dybboring mere forudsigelig gennem vedligeholdelige kanter og disciplineret proceskontrol, men ydelsen følger stadig grænserne for maskinen, værktøjet og materialet.
Ofte stillede spørgsmål
Er et indekserbart bor automatisk velegnet til dybe huller?
Nej. Et indekserbart bor skal være designet og godkendt til den påkrævede dybde med passende spåneaftransport og kølemiddeltilgang. Kontroller rækkevidde, arbejdsmateriale og maskinstabilitet, inden du bruger et indekserbart bor til en dyb-huls-operation.
Hvad er den primære produktionsfordele?
Udskiftelige skærekanters kan forenkle vedligeholdelse og reducere behovet for at udskifte hele værktøjet, når en kant slites. Det indekserbare bor kræver dog stadig inspektion, korrekte indsatser og kontrollerede indstillinger for at opretholde konsekvente resultater.
Er det tilknyttede HSS M35-produkt et indekserbart bor?
Dets beskrivelse henviser til et HSS M35 spiralbor, ikke nødvendigvis et indsatsspecifikt værktøj. Tjek dets specifikationer, inden du behandler det som et indekserbart bor, da de to designs har forskellige skærekant- og driftsegenskaber.
