
 EN
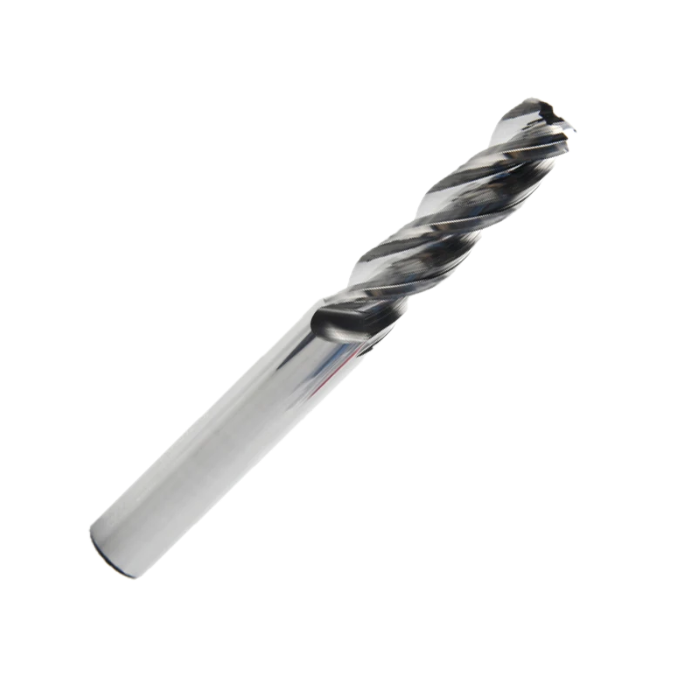
断続切削では、工具を被削材に繰り返し接触・離脱させます。この再接触のたびに機械的衝撃が発生し、切削熱も一定ではなく、上昇と下降を繰り返します。高速度鋼(HSS)製切削工具は、このような過酷なサイクルにおいて優れた性能を発揮することが多く、その理由は、耐衝撃性に優れた靭性と、可変速度加工にも対応できる材料特性にあります。ただし、その優位性は単に材料名だけで決まるものではなく、切削条件、ワークの取り付け状態、および工具の状態によって左右されます。
HSS製切削工具を検討する実用的な理由は、刃先の強度・靭性・使用上の柔軟性のバランスにあります。スロットやキーウェイ、鋳造面、交差穴などのフライス加工では、刃先が繰り返し負荷を受け、よりもろい刃先では欠けが生じやすくなります。HSS製工具が衝撃・熱・工作機械の状態に対してどのように応答するかを理解することで、エンジニアは適切な使用判断を行い、信頼性の高い加工を実現できます。
衝撃に対する耐性が、工具の繰り返し突入を支えます
靭性が刃先の欠けを抑制します
各切削開始時、カッターが被削材に急激に接触し、負荷が刃先の小さな部分に集中することがあります。高速度鋼(HSS)製切削工具は、耐衝撃性に優れている点が評価されており、この繰り返される衝撃に対して、極めて脆い切削材のように破損することなく刃先を維持できます。そのため、被削材に断続的な形状や不均一な表面がある場合に、HSS製切削工具が有効です。
この特性は、フライス加工パスが隙間、穴、または盛り上がった形状を横切る際に特に有用です。切削工具は一定の切り込みを維持するのではなく、負荷のかかる切削と一時的な非接触状態を交互に繰り返します。適切な刃先形状であれば、HSS製切削工具はこのような変動負荷に対応できます。ただし、耐衝撃性が高いからといって、刃先が摩耗や過負荷、不適切な設定に対して完全に無敵であるわけではありません。
刃先形状が衝撃に対する応答特性を決定します
頑健な先端形状は、必要以上に鋭くもろい形状よりも、入力される力をより効果的に分散させることができます。高速度鋼(HSS)切削工具では、選定する前角、後角、および刃先処理は、被削材の硬度、切り込み深さ、および切削中断の激しさを反映させる必要があります。適切な工具形状により、局所的な衝撃によって発生したチップが各切削パスごとに成長するリスクを低減できます。
したがって、工具の選定にあたっては、母材のみならず、その他の要素も考慮する必要があります。HSS切削工具には、目的とする加工に応じた適切な歯形と逃げ角が必要であり、また治具は被削材の動きを十分に制限しなければなりません。振動や過剰な工具接触が継続する場合、たとえ高強度のHSS切削工具であっても、刃こぼれ、仕上げ面の悪化、寸法ばらつきなどの問題が生じる可能性があります。
熱サイクルと運用の柔軟性
断続的な接触による熱挙動の変化
断続的な切削により熱サイクルが生じる。つまり、刃先は切削中に加熱され、被削材から離れた際に冷却される。この膨張と収縮の繰り返しが切削部に応力を与える可能性がある。高速度鋼(HSS)製切削工具は、より靭性のある応答が求められる作業においてよく選ばれ、衝撃荷重と接触状態の変化が同時に発生する場合にも実用的な選択肢となることがある。
熱管理は依然として重要である。材料や切削条件に対して回転速度が高すぎると、温度が有効な範囲を超えて上昇し、摩耗が加速する可能性がある。HSS製切削工具は、適切な切削速度域内で使用する必要があり、送り量および切り込み深さは、刃先のこすれや過大な負荷を避けられるよう設定しなければならない。制御された切削プロセスによって、複数回の切削入りにおいても刃先の状態を維持できる。
速度制御は、変動する切削条件に柔軟に対応できる
一部の中断を伴う加工では、古い機器の使用や手動による調整、あるいはワークホルダーの制約などにより、最大切削速度を一貫して維持することが困難な場合があります。このような状況では、HSS切削工具が有効です。作業者が切込み量やチップ形成を適宜管理しながら、中程度の切削速度で加工を実行できるためです。ただし、この柔軟性があるからといって、HSS切削工具を明確な加工条件を定めずに使用してよいわけではありません。
実際の加工要件と工具・工作機械の能力を比較検討してください。剛性のある主軸、安定した治具、そして一貫性のある工具パスは、急激な負荷変動を抑制します。加工条件で切削速度の調整が可能な場合は、HSS切削工具を保守的な初期条件で適用し、その後、チップの状態、音響、仕上げ面の品質、および刃先の状態を観察しながら、送りや切削速度を段階的に調整していくことが推奨されます。
応用の適合性は、全体の加工セットアップに依存します
工具の選択は、被削材と切削条件に合わせて行う
材料の硬度、研磨性、および加工形状の配置が、工具選定に影響を与えます。高速度鋼(HSS)製切削工具は、耐衝撃性が重視される断続切削(インタラプテッド・ミーリング)や、切削速度が比較的抑えられる場合に適しています。特定の加工においては、工具の形状が加工対象形状に到達できるか、切屑排出が可能か、刃先に十分な剛性が確保されるかを確認してください。HSS製切削工具は、すべての合金や生産目標に対して自動的に最適な選択肢となるわけではありません。
横穴が入った溝の加工や、接触状態が不均一な鋳物へのフライス加工など、衝撃に対する耐性が最高速度よりも重要となるケースがあります。HSS製切削工具を選定する際は、加工材料、カッターの設計、および要求される表面粗さが適合することを事前に確認してください。衝撃には耐えられるものの、仕上げ面の品質や加工サイクル時間が許容範囲を超えるような工具は、プロセスとして成功した選択とは言えません。
切込み量を制御し、加工結果を点検する
実用的な切削条件設定は、ワークの確実な固定、工具の突出量を最小限に抑えること、および不要な衝撃を避けた切入戦略から始まります。高速度鋼(HSS)製切削工具は、刃先が擦るのではなく常に切削状態を保つ安定した送りで使用すると効果的です。適用可能な場合は、加工対象材料および加工種類に応じて適切な切削油または潤滑剤を選定してください。不均一な供給は、工具の繰り返しの切入・退出時に熱応力を増大させかねません。
所定の間隔で切刃の状態を点検し、摩耗や欠けが生じている箇所を確認してください。HSS製切削工具の損傷が特に切入部に集中している場合、単に切削速度を低下させる前に、切入方法、工具の振れ、機械の剛性、および工具の形状(ジオメトリ)を見直す必要があります。原因を特定するには、制御された段階的な調整プロセスが有効であり、加工条件の再現性を確保する助けにもなります。適切なフライス加工用途においては、 hSS切削工具 これらの要件に対する適合性を評価できます。
よくある質問
なぜHSS製フライス工具は断続切削に強いのでしょうか?
その靭性により、工具が被削材に再び入り込む際に生じる繰り返し衝撃に耐えることができます。ただし、HSS切削工具は依然として適切な刃形状、確実な取付け、および適切な加工条件を必要とします。靭性があるからといって、あらゆる種類の摩耗や破損が防げるわけではありません。
HSS切削工具は、すべてのフライス加工に適していますか?
いいえ。HSS切削工具は、衝撃に対する耐性や制御可能な切削速度が加工プロセスに合致する場合に有効ですが、被削材の材質、生産要件、工作機械の剛性、仕上げ面の品質要求なども重要な検討要素です。工具を選定する前に、用途全体を確認してください。
刃先に欠けが生じた場合、オペレーターは何を点検すべきですか?
ワークホルダーの状態、工具の振れ、突出長、切り込み量、送り速度、およびカッターの刃形状を点検してください。HSS切削工具は、負荷が過大または不安定な場合に刃先が欠けることがあります。したがって、加工条件を変更する前に、衝撃の原因を特定することが重要です。定期的な点検により、調整が効果的かどうかを確認できます。
