
 EN
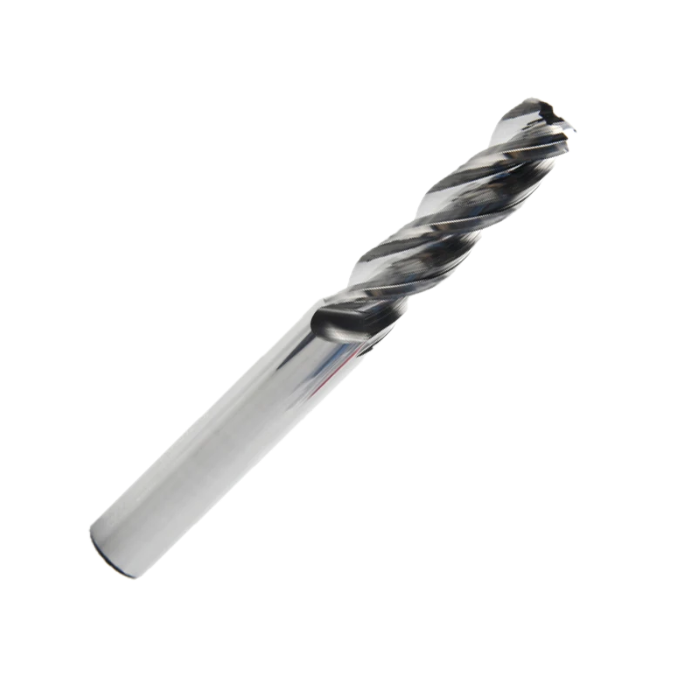
Afbrudt fræsning bevæger værktøjet gentagne gange ind i og ud af kontakt med arbejdsemnet. Hver genindtræden skaber en mekanisk stød, mens fræsningsvarmen stiger og falder i stedet for at forblive stabil. HSS-fræsværktøjer udmærker sig ofte i denne krævende cyklus, fordi deres holdbarhed hjælper dem med at tåle stød, og deres egenskaber kan passe til drift ved variabel hastighed. Deres fordel afhænger af fræsningen, opstillingen og værktøjets stand – ikke kun af materialets navn.
Den praktiske grund til at overveje HSS-fræsværktøjer er deres balance mellem skærekantens styrke, elasticitet og driftsmæssig fleksibilitet. Ved fræsning over slåer, nøglehuller, støbte overflader eller tværgange udsættes skærekanten for gentagen belastning, som kan revne en mere sprød kant. At forstå, hvordan HSS-fræsværktøjer reagerer på stød, varme og maskinforhold, hjælper ingeniører med at afgøre, hvornår de er et velovervejet valg, og hvordan de anvendes pålideligt.
Stødmodstand understøtter gentagen værktøjsindtræden
Holdbarhed hjælper med at modstå skærekantrevning
Ved hver indgang møder en skæretand materialet pludseligt, og belastningen kan koncentreres på en lille del af skærekanten. HSS-skæreværktøjer værdes for deres holdbarhed, hvilket hjælper en kant med at modstå denne gentagne stødpåvirkning uden at opføre sig som et meget sprødt skæremateriale måske ville gøre. Dette gør HSS-skæreværktøjer relevante, når værkdelen indeholder afbrudte funktioner eller en ujævn overflade.
Fordelen er især nyttig, når en fræsebane krydser en åbning, et hul eller en forhøjet funktion. I stedet for at opretholde konstant indgreb skifter skæretanden mellem belastet fræsning og korte perioder uden kontakt. HSS-skæreværktøjer kan tilpasse sig denne skiftende belastning, når geometrien er passende, selvom holdbarhed ikke gør en kant immun over for slid, overbelastning eller dårlig opsætning.
Kantgeometri former responsen på stød
En robust skærekant kan fordele indtrængningskræfter mere effektivt end en unødigt skarp, skrøbelig profil. For HSS-skæreværktøjer bør den valgte fremadgående hældning, bagudgående hældning og kantforberedelse afspejle værkdelenes hårdhed, snitsdybden og afbrydelsens alvorlighed. En velafbalanceret geometri kan mindske risikoen for, at lokal stødindvirkning udløser en spån, der vokser ved hver gennemgang.
Værktøjets udvælgelse bør derfor tage mere end grundmaterialet i betragtning. HSS-skæreværktøjer kræver en passende tænderform og frihedsrum til den påtænkte operation, mens fastspændingsanordningen skal begrænse værkdelenes bevægelse. Hvis vibration eller overdreven indgreb vedbliver, kan endda særligt holdbare HSS-skæreværktøjer udvikle kantskader, dårlig overfladekvalitet og inkonsistente mål.
Termisk cyklus og driftsmæssig fleksibilitet
Afbrudt kontakt ændrer varmeadførslen
Afbrudte snit skaber termisk cyklus: en klinge opvarmes under fræsning og afkøles, når den forlader arbejdsemnet. Gentagne udvidelser og sammentrækninger kan påvirke det fræsende område mekanisk. HSS-fræsværktøjer overvejes ofte ved operationer, hvor en mindre sprø reaktion er fordelagtig, og HSS-fræsværktøjer kan være en praktisk løsning, når stød og skiftende kontakt forekommer samtidigt.
Varmehåndtering er stadig afgørende. Hvis hastigheden er for høj i forhold til materialet og indgrebet, kan temperaturen stige ud over et brugbart interval og accelerere slidet. HSS-fræsværktøjer skal køres inden for et passende fræshastighedsinterval, mens fremføring og dybde vælges for at undgå både gnidning og overdreven belastning. En kontrolleret proces hjælper med at bevare klingens skarphed gennem gentagne indgreb.
Hastighedsstyring kan tilpasse sig variable forhold
Nogle afbrydte operationer involverer ældre udstyr, manuelle justeringer eller værktøjsfæstning, der gør det svært at opretholde maksimal skærehastighed konsekvent. HSS-skæreværktøjer kan være nyttige i disse sammenhænge, fordi processen kan køres ved moderate hastigheder, mens operatøren håndterer indgreb og spåndannelse. Denne fleksibilitet betyder ikke, at HSS-skæreværktøjer bør anvendes uden definerede parametre.
Sammenlign de faktiske opgavekrav med værktøjets og maskinens kapaciteter. En stabil spindel, en stiv fastspænding og en konsekvent værktøjsbane reducerer pludselige belastningsændringer. Når operationen tillader hastighedsjustering, kan HSS-skæreværktøjer anvendes med en forsigtig startbetingelse, efterfulgt af overvågede justeringer af fremføring eller hastighed baseret på spån, lyd, overfladekvalitet og skærekantens tilstand.
Anvendelsesegnethed afhænger af hele opsætningen
Tilpas værktøjsvalget til emnet og skæret
Materialhårdhed, slidstyrke og anordningen af funktioner påvirker alle beslutningen. HSS-skæreværktøjer kan være velegnede til afbrudt fræsning, hvor holdbarhed er en prioritet, og skærehastigheden forbliver inden for overkommelige grænser. For en bestemt opgave skal man vurdere, om værktøjets geometri når frem til funktionen, fjerner spåner effektivt og bibeholder tilstrækkelig støtte ved skærekanten. HSS-skæreværktøjer er ikke automatisk det rigtige valg for alle legeringer eller produktionsmål.
Overvej f.eks. en slids, der afbrydes af tværgange, eller en fræsegang over en støbning med uregelmæssig kontakt. Dette er situationer, hvor stødtolerance kan være mere afgørende end maksimal hastighed. Vælg kun HSS-skæreværktøjer, efter at have bekræftet, at materialet, værktøjsdesignet og den krævede overfladekvalitet er i overensstemmelse. Et værktøj, der tåler stød, men giver utilstrækkelig overfladekvalitet eller cykeltid, er ikke et vellykket procesvalg.
Styr indgrebet og inspicer ydeevnen
En praktisk opsætning starter med sikker fastspænding af arbejdsemnet, minimal værktøjsudhængning og en indgrebsstrategi, der undgår unødvendige stød. HSS-skæreværktøjer drager fordel af en stabil fremføring, der holder skærekanten i skæring i stedet for gnidning. Hvor det er relevant, skal kølevæske eller smøring vælges ud fra materialet og den pågældende operation, da uregelmæssig anvendelse kan tilføre termisk spænding under gentagne ind- og udgange.
Inspekter skærekanten med planlagte mellemrum og notér, hvor slitage eller spåning optræder. Hvis HSS-skæreværktøjer viser skade, der er koncentreret ved indgangspunkterne, skal indgreb, runout, stivhed og værktøjsgeometri gennemgås, inden hastigheden blot sænkes. En kontrolleret justeringsproces identificerer årsagen og hjælper med at sikre, at processen kan gentages præcist. For en passende fræseanvendelse hSS-skæreværktøjer kan vurderes i forhold til disse krav.
Ofte stillede spørgsmål
Hvorfor håndterer HSS-fræser afbrudte snit så godt?
Deres holdbarhed kan hjælpe med at modstå den gentagne stødbelastning, der opstår, når et værktøj genindtræder i emnet. HSS-skæreværktøjer kræver stadig en passende geometri, sikker montering og passende driftsbetingelser; holdbarhed forhindrer ikke alle former for slid eller svigt.
Er HSS-skæreværktøjer velegnede til alle fræseopgaver?
Nej. HSS-skæreværktøjer kan være nyttige, når stødtolerance og overkommelige skærehastigheder passer til processen, men emnematerialet, produktionskravene, maskinens stivhed og kravene til overfladekvalitet er ligeledes afgørende. Bekræft hele anvendelsen, inden du vælger et værktøj.
Hvad skal operatører tjekke, når en skærekant sprækker?
Tjek værktøjsfastspænding, værktøjsudsving, udhæng, indgreb, fremføring og skærekantens geometri. HSS-skæreværktøjer kan sprække, når belastningerne er for store eller ustabile, så identificér kilde til stødet, inden du ændrer parametrene. Regelmæssig inspektion kan afsløre, om justeringen har haft den ønskede effekt.
