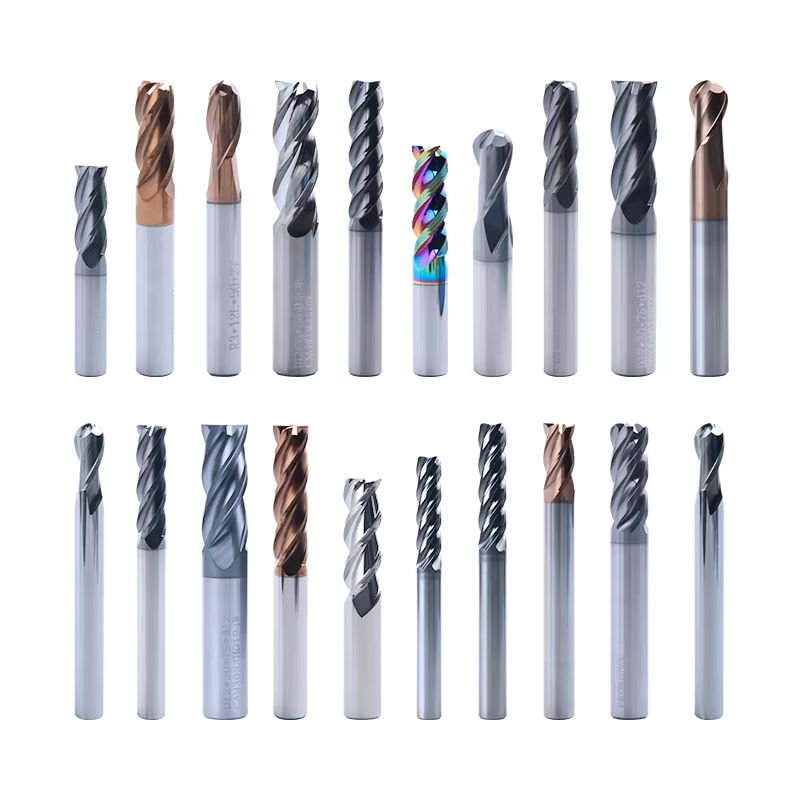
Yüksek Hassasiyetle Tasarlanan Geometri, Talaş Atma ve Kesme İşlemini Optimize Eder
Matkap uçlarının geometrik tasarımı, farklı uygulamalarda malzeme kaldırma, talaş oluşumu ve delik kalitesini optimize etmek amacıyla birden fazla kesme parametresini aynı anda koordine eden karmaşık bir mühendislik başarısıdır. Uç geometrisinin her boyutsal yönü, gerçek dünya üretim koşullarında optimal performansı sağlamak için ileri düzey bilgisayar modellemeleriyle dikkatle hesaplanmakta ve kapsamlı kesme deneyleriyle doğrulanmaktadır. Kesici kenar geometrisi, mikro çentiklenmeye karşı kesici kenarı güçlendirirken verimli malzeme kaldırma için keskinliği koruyan, yuvarlatma (honing), pah kırma veya özel kenar işlemlerini içerebilen kesin olarak kontrol edilen kenar hazırlıklarıyla başlar. Bu kenar hazırlıkları mikron cinsinden ölçülür ve amaçlanan uygulamaya göre değişir; kesintili kesmeler veya zor işlenebilir malzemeler için daha dayanıklı kenar hazırlıkları, üstün yüzey kalitesi gerektiren finişleme işlemlerinde ise daha keskin kenarlar kullanılır. Ucun ön yüzeyine işlenen talaş açısı (rake angle), kesici kenarın iş parçası malzemesine ne kadar agresif şekilde gireceğini belirler; pozitif talaş açıları, özellikle yumuşak malzemelerin işlenmesinde veya sınırlı güç kapasitesine sahip tezgâhlarda çalışırken kesme kuvvetlerini ve güç gereksinimlerini azaltır. Ucun yüzeyine döküm ya da taşlama ile oluşturulan talaş kırıcı (chip breaker) özellikleri, talaşların oluşumunu ve tahliyesini kontrol eder; uzun ve ip gibi talaşları yönetilebilir parçalara böler ve bu parçaların kanallar (flutes) aracılığıyla verimli bir şekilde tahliye edilmesini sağlar; böylece talaşların sıkışması veya yeniden kesilmesi önlenir ve bu durum aşınmayı hızlandırmakta ve delik kalitesini düşürmektedir. Bu talaş kırıcıların stratejik yerleştirilmesi ve geometrisi, belirli malzeme türleri ve kesme parametreleri için optimize edilmiştir; böylece düşük karbonlu çelik, paslanmaz çelik, dökme demir veya demir dışı malzemelerin delinmesi gibi üretim uygulamalarınızda etkili talaş kontrolü sağlanır. Kesici kenarların arkasına taşlanan boşluk açıları (relief angles), uç ile yeni işlenmiş delik yüzeyleri arasındaki sürtünmeyi önler; bu da sürtünme ve ısı oluşumunu azaltırken, üretilen deliklerin yüzey kalitesini ve boyutsal doğruluğunu artırır. Matkap uçlarının uç açısı (point angle) ve gövde kalınlığı (web thickness), delme sırasında merkezleme doğruluğunu ve eksenel kuvvetleri etkiler; bu tasarım varyasyonları, ince sac malzemelerde hassas delik konumlandırmasından derin delik delme işlemlerinde agresif malzeme kaldırımına kadar farklı uygulamalar için optimize edilmiştir. Kesme bölgesine etkili şekilde soğutma sıvısı ulaştırılmasını sağlayan soğutma kanalları (coolant delivery features), takım ömrünü uzatan soğutma ve yağlamayı sağlarken, talaşların kesme bölgesinden uzaklaştırılmasını ve dolayısıyla yeniden kesilmesi ile yüzey hasarı oluşumunun önlenmesini destekler. Çoklu kesici kenara sahip modern matkap uçlarının indekslenebilirliği (indexability), her indeksleme pozisyonunda aynı performansı garanti edecek şekilde kesin açısal konumlandırma ve tutarlı kenar-kenar imalat kalitesiyle başarıyla çözülen bir geometrik tasarım zorluğudur. Optimize edilmiş uç geometrisi sayesinde işleme sonuçlarınız ölçülebilir düzeyde iyileşir: daha düzgün delikler, daha iyi konumsal doğruluk, ikincil işlemlerin ortadan kalkabileceği üstün yüzey kaliteleri ve üretim süreçleri boyunca muayene gereksinimlerini ve hurda oranlarını azaltan tutarlı boyutsal kontrol elde edersiniz.

 EN