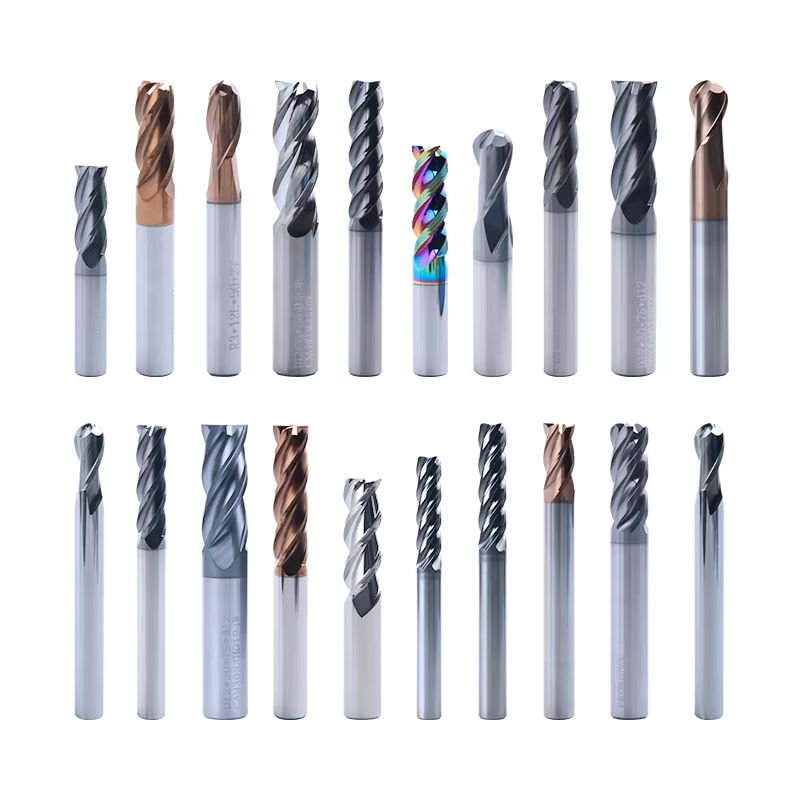
Точная геометрия, разработанная с инженерной точностью, оптимизирует удаление стружки и процесс резания
Геометрическая конструкция твердосплавных вставок для сверл представляет собой сложное инженерное достижение, при котором одновременно координируются несколько режущих параметров для оптимизации снятия материала, формирования стружки и качества отверстий в самых разных областях применения. Каждый геометрический параметр вставки тщательно рассчитывается с помощью передовых компьютерных моделей и подтверждается в ходе обширных испытаний резанием, чтобы гарантировать оптимальную производительность в реальных условиях промышленного производства. Геометрия режущей кромки начинается с точно контролируемых подготовок кромки, которые могут включать притупление (хонингование), фаску или специализированную обработку кромки — это повышает прочность режущей кромки против микросколообразования, сохраняя при этом остроту для эффективного снятия материала. Такие подготовки кромки измеряются в микронах и варьируются в зависимости от предполагаемой области применения: более прочные подготовки используются при прерывистом резании или обработке труднообрабатываемых материалов, а более острые кромки применяются при финишной обработке, где требуется высокое качество поверхности. Передний угол, выполненный на передней поверхности пластины, определяет степень агрессивности врезания режущей кромки в обрабатываемый материал: положительный передний угол снижает силы резания и потребляемую мощность, что особенно выгодно при обработке мягких материалов или при работе на станках с ограниченной мощностью. Элементы ломателя стружки, выполненные литьём или шлифованием на поверхности пластины, управляют формированием и удалением стружки, разрывая длинные, непрерывные стружки на управляемые сегменты, которые эффективно удаляются по канавкам без забивания и повторного резания, которое ускоряет износ и ухудшает качество отверстий. Стратегическое расположение и геометрия таких ломателей стружки оптимизированы под конкретные типы обрабатываемых материалов и режущие параметры, обеспечивая эффективный контроль стружки в ваших производственных процессах — будь то сверление низкоуглеродистой стали, нержавеющей стали, чугуна или цветных металлов. Задние углы, выполненные шлифованием за режущими кромками, предотвращают трение между пластиной и только что обработанной поверхностью отверстия, снижая трение и тепловыделение, а также улучшая качество поверхности и точность размеров получаемых отверстий. Угол при вершине и толщина перемычки у сверлильных пластин влияют на точность центрирования и величину осевых сил, возникающих при сверлении; варианты конструкции оптимизированы под различные задачи — от точного позиционирования отверстий в тонких листовых материалах до интенсивного снятия материала при глубоком сверлении. Конструктивные элементы подачи СОЖ, интегрированные в геометрию пластины, обеспечивают эффективное попадание смазочно-охлаждающей жидкости в зону резания, обеспечивая охлаждение и смазку, что увеличивает срок службы инструмента, а также вымывает стружку из зоны резания, предотвращая её повторное резание и повреждение поверхности. Возможность поворота современных сверлильных пластин с несколькими режущими кромками представляет собой геометрическую задачу, успешно решённую благодаря точному угловому позиционированию и стабильному качеству изготовления кромок «кромка-кромка», гарантирующему одинаковую работоспособность каждой повёрнутой позиции. Ваши результаты механической обработки заметно улучшаются при использовании оптимизированной геометрии пластин: отверстия получаются более прямыми и точными по положению, качество поверхности повышается до такой степени, что вторичная обработка может быть исключена, а стабильный размерный контроль снижает объём контроля и процент брака на всех этапах производственного цикла.

 EN