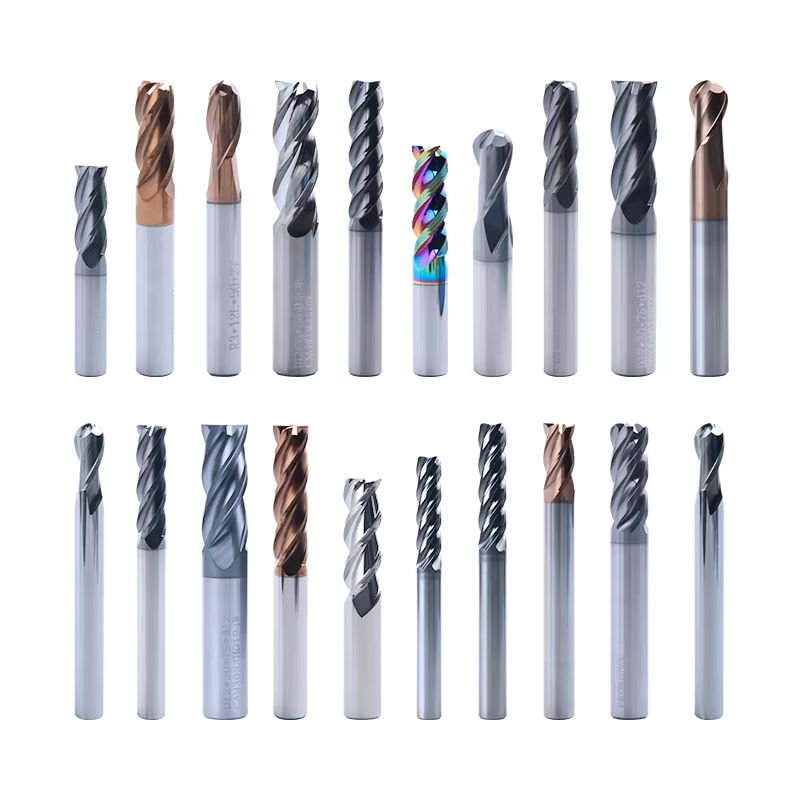
Přesně navržená geometrie optimalizuje odvod třísek a řeznou činnost
Geometrický návrh vložek pro vrtání představuje sofistikovaný technický výkon, který současně řídí několik řezných parametrů za účelem optimalizace odstraňování materiálu, tvorby třísek a kvality vrtaných otvorů v různých aplikacích. Každý rozměrový aspekt geometrie vložky je pečlivě vypočítán pomocí pokročilého počítačového modelování a ověřen rozsáhlými řeznými zkouškami, aby byl zajištěn optimální výkon za reálných výrobních podmínek. Geometrie řezné hrany začíná přesně kontrolovanou úpravou hrany, která může zahrnovat broušení (honing), fazetování nebo specializované úpravy hrany, jež posilují řeznou hranu proti mikrošupinování, aniž by se obětovala ostrost potřebná pro efektivní odstraňování materiálu. Tyto úpravy hrany se měří v mikronech a liší se podle zamýšlené aplikace: robustnější úpravy pro přerušované řezy nebo obtížně obrobitelné materiály, ostřejší hrany pro dokončovací operace vyžadující vynikající kvalitu povrchu. Úhel nastavení (úhel čela) vybroušený do čelní plochy vložky určuje, jak agresivně se řezná hrana zapojuje do materiálu obrobku; kladný úhel čela snižuje řezné síly a požadavky na výkon, což je zejména výhodné při obrábění měkčích materiálů nebo při provozu na strojích s omezeným výkonem. Prvky pro lámání třísek, které jsou buď formovány nebo broušeny do povrchu vložky, řídí tvorbu a odvod třísek tak, že dlouhé, provazovité třísky rozdělují na dobře ovladatelné segmenty, které se efektivně odvádějí skrz drážky bez zablokování nebo opakovaného řezání, jež urychlují opotřebení a zhoršují kvalitu vrtaných otvorů. Strategické umístění a geometrie těchto lamovačů třísek jsou optimalizovány pro konkrétní typy materiálů a řezné parametry, čímž je zajištěna účinná kontrola třísek ve všech vašich výrobních aplikacích – ať už vrtáte mírně uhlíkovou ocel, nerezovou ocel, litinu nebo neželezné materiály. Úhly vybrání broušené za řeznými hranami zabrání tření mezi vložkou a nově obráběnými povrchy otvoru, čímž se snižuje třecí síla a tvorba tepla, zlepšuje se jak kvalita povrchu, tak rozměrová přesnost vrtaných otvorů. Úhel špičky a tloušťka jádra (webu) vrtacích vložek ovlivňují přesnost centrování a axiální síly vznikající během vrtání; jejich konstrukční varianty jsou optimalizovány pro různé aplikace – od přesného umístění otvoru v tenkých plechových materiálech až po agresivní odstraňování materiálu při hlubokém vrtání. Funkce pro dodávku chladiva integrované do geometrie vložky zajistí, že řezné kapaliny dosáhnou řezného prostoru účinně, čímž poskytnou chlazení a mazání, prodlouží životnost nástroje a zároveň odvádějí třísky z řezné oblasti, aby nedocházelo k opakovanému řezání ani poškození povrchu. Indexovatelnost moderních vrtacích vložek s více řeznými hranami představuje geometrickou návrhovou výzvu, která byla úspěšně vyřešena přesným úhlovým nastavením a konzistentní výrobní kvalitou hrana-za-hranou, jež zaručuje identický výkon každé indexované polohy. Vaše obráběcí výsledky se díky optimalizované geometrii vložek výrazně zlepšují: vrtané otvory jsou rovnější a mají lepší polohovou přesnost, povrchová úprava je lepší a může eliminovat sekundární operace, rozměrová stabilita je konzistentní, čímž se snižují nároky na kontrolu a množství odpadu během celé výrobní série.

 EN