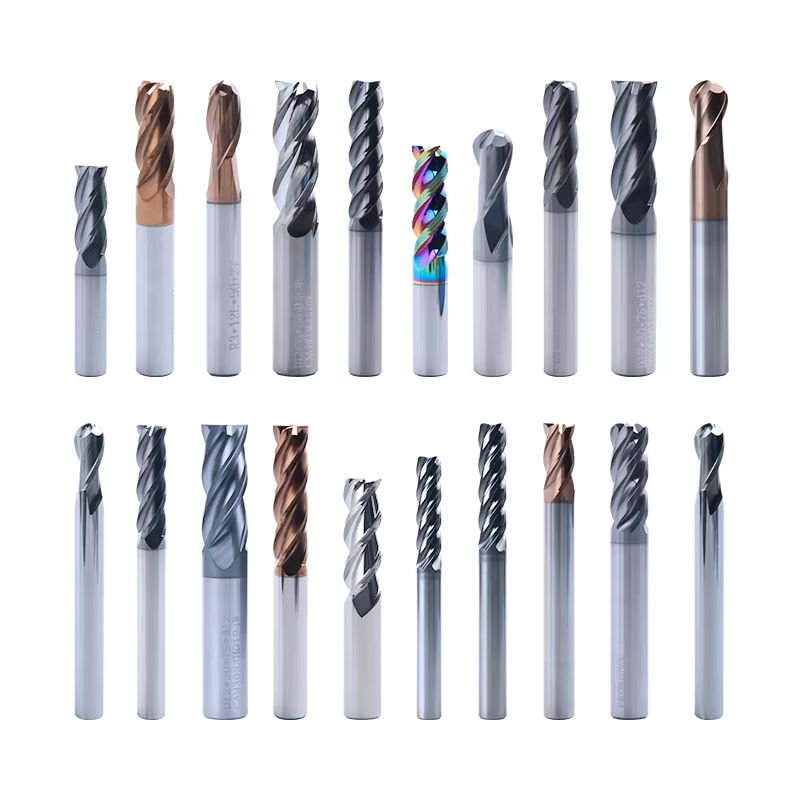
Præcisionsudformet geometri optimerer spånfjerning og skærehandling
Den geometriske konstruktion af boreindsatser udgør en sofistikeret ingeniørpræstation, der koordinerer flere skæreparametre samtidigt for at optimere materialefjerning, spåndannelse og hullers kvalitet i en bred vifte af anvendelser. Hver dimensional aspekt af indsatsets geometri beregnes omhyggeligt ved hjælp af avanceret computermodellering og valideres gennem omfattende skøreprøver for at sikre optimal ydelse under reelle produktionsforhold. Geometrien af skærekanten starter med præcist kontrollerede kanteredskaber, som kan omfatte slibning, afskæring eller specialiserede kantbehandlinger, der forstærker skærekanten mod mikrospåning, samtidig med at skarpheden opretholdes til effektiv materialefjerning. Disse kantredskaber måles i mikrometer og varierer alt efter den tilsigtede anvendelse: mere robuste kantredskaber anvendes ved afbrydende skæring eller ved bearbejdning af svære materialer, mens skarpere kanter anvendes ved afsluttende operationer, hvor fremragende overfladekvalitet kræves. Skærevinklen, der er fræset ind i indsatsets ansigt, styrer, hvor aggressivt skærekanten griber ind i værkdelen, idet positive skærevinkler reducerer skærekraften og energiforbruget – især fordelagtigt ved bearbejdning af blødere materialer eller på maskiner med begrænset effekttilgængelighed. Spånbryderfunktioner, der er formgivet eller slibet ind i indsatsets overflade, styrer spåndannelsen og -aftransporten ved at bryde lange, trådeformede spån op i håndterlige segmenter, der aftransporteres effektivt gennem spiralrillerne uden at blokere eller forårsage gen-skæring, hvilket accelererer slid og forringar hullers kvalitet. Den strategiske placering og geometri af disse spånbrydere er optimeret til specifikke materialtyper og skæreparametre, således at effektiv spånkontrol sikres i hele din produktion – uanset om der bores i blødt stål, rustfrit stål, støbejern eller ikke-jernholdige materialer. Afhældningsvinkler, der er slibet bag skærekanten, forhindrer gnidning mellem indsatset og de nybearbejdede hullers overflader, hvilket reducerer friktion og varmeudvikling samt forbedrer overfladekvaliteten og den dimensionelle nøjagtighed af de fremstillede huller. Spidsvinklen og midterstolpens tykkelse på boreindsatserne påvirker centreringsnøjagtigheden og de aksiale kræfter, der opstår under boringen; designvariationer er optimeret til forskellige anvendelser – fra præcis hull placering i tynde pladematerialer til aggressiv materialefjerning ved dybboring. Kølevæskeforsyningsfunktioner, der er integreret i indsatsets geometri, sikrer, at skærevæsken effektivt når frem til skæreområdet og dermed leverer køling og smøring, hvilket forlænger værktøjets levetid, samt spüler spånet væk fra skæreområdet for at forhindre gen-skæring og overfladeskader. Indekserbarheden af moderne boreindsatser med flere skærekanter udgør en geometrisk designudfordring, der er blevet løst succesfuldt gennem præcis vinkelpositionering og konsekvent fremstilling af høj kvalitet fra kant til kant, således at hver indekseret position yder identisk præstation. Din bearbejdning giver bedre resultater med optimeret indsatsets geometri: lige huller med bedre positionsnøjagtighed, fremragende overfladekvalitet, der muligvis eliminerer sekundære operationer, og konsekvent dimensionel kontrol, der reducerer inspektionsbehovet og udskudsprocenten gennem hele produktionsløbet.

 EN