問題が発生した場合は、すぐにご連絡ください!

すべてのカテゴリ

ドリル挿入子

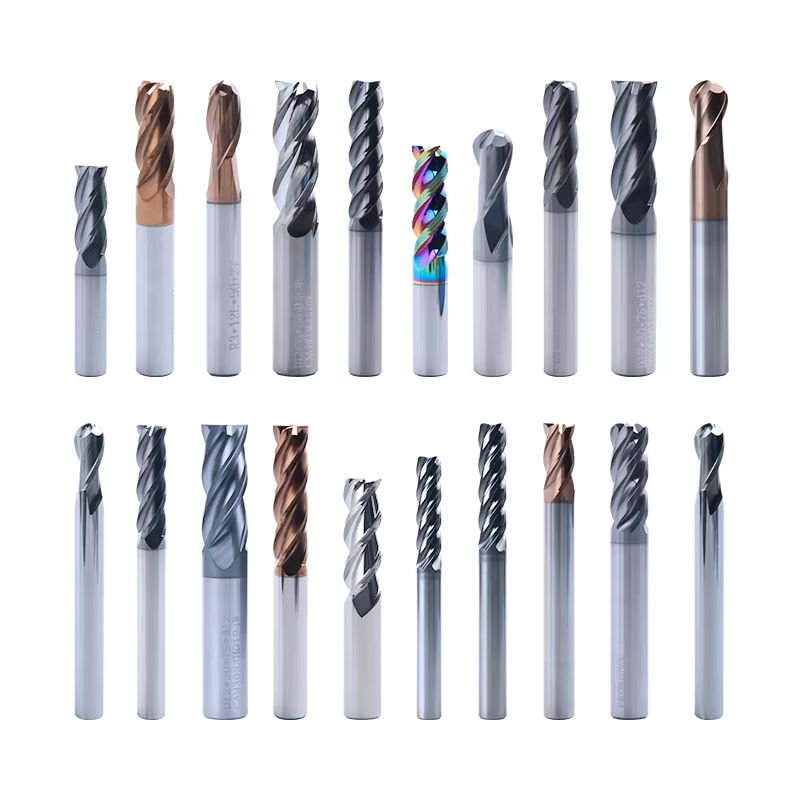
ドリルインサートは、現代の機械加工技術における重要な進歩を表しており、標準的なドリル加工を高精度な製造プロセスへと変革する交換可能な切削部品です。これらの特殊なインサートは、ドリルボディに確実に装着されるよう設計されており、ドリル加工中に材料を除去する実際の切削刃を提供します。ドリルインサートの主な機能は、金属、複合材およびその他の産業用基材など多様な素材に対して、寸法精度および表面粗さの品質を維持しつつ、正確な穴を形成することにあります。従来の一体型ドリルとは異なり、ドリルインサートはモジュラー式のアプローチを採用しており、摩耗した場合でも工具全体を廃棄するのではなく、切削刃部分のみを交換すればよいという利点があります。ドリルインサートには、高度なカーバイド材質、洗練されたコーティングシステム、および切屑排出性および切削性能を最適化するための精密に設計された幾何形状といった技術的特徴が組み込まれています。最新のドリルインサートは複数の切削刃を備えており、いずれかの刃が摩耗した際にインサートをインデックス(回転)して新しい刃面を切り出し、これにより工具寿命を最大化し、運用コストを低減します。その幾何学的設計には、慎重に計算された前角、逃げ角およびチップブレーカー構成が含まれており、これらが相互に作用して切削抵抗を低減し、穴の品質を向上させます。ドリルインサートの応用分野は、航空宇宙産業、自動車製造、石油・ガス設備製造、金型・ダイス製作、および一般機械工場など、多数の産業に及びます。これらのインサートは、特にCNCマシニングセンターにおいて、再現性および工具寿命が直接的に収益性に影響を与える生産工程で、連続したロット間で一貫した穴品質を要求される作業に優れています。ドリルインサートの汎用性は、センタードリル加工、スポットドリル加工、深穴加工および一般用途のドリル加工など、さまざまなドリル作業に及んでおり、小径の高精度穴から大径の応用まで、幅広い直径範囲に対応可能です。ドリルインサートのモジュラー構造により、メーカーは工具在庫を最小限に抑えることができます。すなわち、1つのドリルボディに、異なる素材や用途に応じた複数のインサートタイプを取り付けることが可能であり、これによって工具管理が合理化され、工具システムへの資本投資が削減されます。

新製品リリース

製造現場におけるドリルインサートの選定は、工具コストの削減と生産性の向上を通じて、直接的に最終利益に影響を与える大幅な経済的メリットをもたらします。これらの切削工具は交換可能な構造であるため、一体型ドリル全体を購入するのではなく、インサート部分のみを新規購入すればよく、工具費を固体ドリルの交換と比較して60~70%削減できます。このコスト効率性は、工具摩耗が急速に進行し、頻繁な交換が必要となる大量生産環境において特に重要です。ドリルインサートは切削刃をインデックス(位置決め)することで新しい鋭い刃先を活用でき、ほとんどのインサートは複数の使用可能な刃先を備えており、投資対効果を大幅に高めます。生産効率も大きく向上します。インサート交換はわずか数秒で完了するのに対し、ドリルアセンブリ全体の取り外し・交換には時間がかかり、機械のダウンタイムを最小限に抑え、実質的な切削作業時間を最大化できます。また、特別な技能や長時間の訓練を必要としない簡易な工具交換プロセスにより、経験の浅いオペレーターでも生産工程全体を通じて最適な切削性能を維持できます。ドリルインサートの安定した性能は、厳密な公差を満たす予測可能な穴の品質へと直結し、不良品発生率および手直し作業の削減につながり、利益率と顧客満足度の両方を守ります。これらのインサートは幅広い切削条件に対応可能であり、生産チームは各材料に応じて切削速度および送り量を最適化できる柔軟性を有しており、個別の用途ごとに専用工具を導入する必要がありません。最新のドリルインサートに採用された優れたチップ排出設計により、チップ詰まりが防止され、切削温度が低減されるため、インサート寿命の延長だけでなく、被削材への熱による損傷や寸法変化の防止にも寄与します。品質面では、より良好な表面粗さおよび正確な穴位置精度が実現され、追加の二次加工を不要とすることで、さらに時間と資源の節約が可能です。標準化されたインサート取付座によって、1つのドリル本体で様々なグレードおよびジオメトリのインサートを装着できるため、在庫管理が簡素化・コスト効率化され、必要な完全工具アセンブリの種類数を削減できます。ドリルインサートに施された高度なコーティング技術は、耐摩耗性の向上および摩擦低減を実現し、穴の品質や工具寿命を犠牲にすることなく、より高い切削速度を可能とし、生産能力を高めます。また、環境面でもドリルインサートは有利です。切削部のみを交換するため、工具全体を交換する場合と比べて材料廃棄量が大幅に削減され、持続可能な製造活動および企業の環境責任目標に合致します。さらに、予測可能な工具寿命特性により、正確な生産計画および原価見積もりが可能となり、生産チームは予期せぬ工具破損による工程中断や納期遅延を回避し、自然な生産休止時間帯に工具交換を計画的に実施できます。

最新ニュース

高速度鋼とは何ですか、そしてどのように機能しますか?

30

Dec

高速度鋼とは何ですか、そしてどのように機能しますか?

高速度鋼は、冶金学および機械加工技術における最も重要な革新の一つです。この特殊合金は、無数の産業分野で製造プロセスを革新し、さまざまな材料に対して高速での精密な切削作業を可能にしました。
さらに表示

ドリルビットの素材は性能にどのように影響しますか?

30

Dec

ドリルビットの素材は性能にどのように影響しますか?

製造、建設、金属加工業界で働く専門家にとって、ドリルビットの素材とその性能特性の関係を理解することは極めて重要です。ドリルビットの素材組成は、切削速度、耐摩耗性、耐熱性、強度に直接影響し、作業効率や工具寿命に大きな差をもたらします。
さらに表示
プロジェクトに最適なフライスカッターの選び方

10

Feb

プロジェクトに最適なフライスカッターの選び方

機械加工プロジェクトにおいて適切なフライスカッターを選定することは、生産効率、表面仕上げ品質、および総合的な製造コストに直接影響を与える極めて重要な判断です。アルミニウム、鋼、あるいは特殊合金などの被削材を加工する場合でも…
さらに表示
高速度鋼(HSS)工具とカーバイド工具の違いは何ですか?

31

Mar

高速度鋼(HSS)工具とカーバイド工具の違いは何ですか?

製造業の専門家は、切削工具の選定に関して常に重要な意思決定を迫られていますが、その中でも材質の選択は最も基本的かつ重要な検討事項です。高速度鋼(HSS)と超硬合金(カーバイド)工具のどちらを選ぶかによって、機械加工の性能に直接的な影響が及びます…
さらに表示

無料お見積りを取得する

担当者がすぐにご連絡いたします。
メール
携帯電話
氏名
会社名
メッセージ
0/1000

ドリル挿入子

高度なカーバイド基板技術により、耐久性と性能を最大限に向上

高度なカーバイド基板技術により、耐久性と性能を最大限に向上

優れたドリルインサートの性能の基盤は、これらの切削工具のコア材質を構成する高度なカーバイド基材技術にあります。これにより、多様な製造アプリケーションにおいて比類ない耐久性と切削性能が実現されます。現代のドリルインサートでは、最先端の粉末冶金プロセスによって製造された超微細粒度カーバイド基材が採用されており、その結晶粒径はサブミクロンレベル(1マイクロメートル未満)に達します。これにより、極めて高密度かつ均一な材料構造が形成されます。このミクロレベルでの結晶粒の微細化は、優れた硬度特性を備えたカーバイド基材を生み出し、通常の機械加工工程において切削刃を劣化させる原因となる摩耗機構(すなわち、摩耗、付着、拡散)に対して高い耐性を発揮します。この卓越した硬度は、直接的に工具寿命の延長へとつながり、1つのインサートでより多くの部品を加工可能となり、生産性のある機械稼働時間を中断する工具交換頻度を低減します。硬度に加えて、こうした先進的なカーバイド基材は、断続切削条件や被削材中の硬質点・介在物への遭遇時においても、欠けや破断を防ぐ優れた靭性(タフネス)を示します。硬度と靭性のバランスは、材料科学において互いに相反する性質であるため、極めて重要な工学的成果であり、現代のカーバイド配合は、両方の特性を同時に最適化することに成功しています。特定の用途カテゴリー向けに専門的に開発されたカーバイドグレードが存在し、ステンレス鋼や耐熱合金などの難削材向けにはより靭性の高いグレードが、鋳鉄や非鉄金属の高速切削向けにはより硬度の高いグレードがそれぞれ設計されています。このようなグレードの多様性により、お客様の具体的な機械加工課題に完全に適合するドリルインサートを選択でき、汎用ソリューションによる性能の妥協を回避して、最適なパフォーマンスを実現できます。また、先進カーバイド基材の優れた耐熱性により、高速ドリル加工中に発生する高温下でも切削刃の形状・性能を維持でき、工具摩耗を加速させる軟化や塑性変形を防止します。基材製造における高精度な製造技術により、個々のインサート間で性能の一貫性が確保され、生産計画や品質管理を困難にする性能ばらつきが解消されます。先進カーバイド基材技術への投資は、予測可能な工具寿命、安定した穴の品質、および早期の工具破損や被削材の損傷(高コストの不良品発生を招く)をリスクとせずに、最大限の生産性を実現するために切削条件を積極的に押し上げる能力という形で、確実なリターンをもたらします。
多層コーティングシステムは耐摩耗性を高め、摩擦を低減します

多層コーティングシステムは耐摩耗性を高め、摩擦を低減します

多層コーティングシステムがドリルインサートの性能に与える変革的影響は、過小評価できません。これらの顕微鏡的に薄い表面処理は、切削工具と被削材との相互作用を根本的に変化させ、優れた加工結果を実現します。こうした高度なコーティングは、物理気相蒸着(PVD)または化学気相蒸着(CVD)プロセスによって形成され、それぞれが特定の性能特性を発揮する複数の明確な層から構成されています。これらの層は互いに補完し合い、全体的な切削性能を向上させます。典型的なコーティング構造は、炭化物基材とその後続のコーティング層との間に強固な密着性を確保するためのバインディング層から始まり、剥離による早期のコーティング破損および急激な摩耗を防止します。中間層には、優れた耐熱性および化学的安定性を有する酸化アルミニウム(Al₂O₃)が採用されることが多く、ドリル加工中に切削刃で発生する極端な高温から下位の炭化物を保護する断熱バリアを形成します。外層には、低摩擦係数および優れた耐摩耗性を備えたチタン系化合物が頻繁に使用され、切削力を低減するとともに、ドリル加工を駆動するために必要な電力消費量を削減します。摩擦の低減は切削温度の低下をもたらし、熱生成の抑制がさらに工具寿命を延長し、熱による損傷および材料の変形を最小限に抑えることで、被削材の表面粗さを改善するという好循環を生み出します。先進的なコーティング配合では、複雑な化合物やナノ層構造において複数の元素が組み合わされており、各層の厚さはわずか数ナノメートルにすぎません。これにより亀裂の進行を抑制する界面が形成され、コーティング全体の耐久性が向上します。異なるコーティングシステムにおける色調の違いは、視覚的な識別を容易にし、作業者が詳細な技術資料を参照することなく、特定の被削材および用途に適したインサートグレードを迅速に選択できるようになります。コーティングの性能は単なる耐摩耗性にとどまらず、アルミニウム合金や低炭素鋼など粘着性の高い被削材を加工する際に切削刃に付着して「ビルドアップエッジ」を形成する問題を防ぐ、付着防止機能も含みます。この付着防止特性により、工具寿命を通じて鋭く一貫した切削形状が維持され、インサート交換までの最初の穴から最終穴に至るまで、穴の品質が安定して保たれます。現代のコーティングシステムの化学的不活性は、高温度で反応性の高い被削材を加工する際に生じる化学的摩耗(拡散摩耗)から工具を保護します。このような条件下では、無コーティング工具では急速な拡散摩耗が発生します。コーティング済みドリルインサートを用いることで、切削速度を向上させると同時に工具寿命を延長することが可能となり、工具コストを増加させず、顧客満足度および競争力を維持する品質基準を損なうことなく、1シフトあたりの加工穴数を増やすことができるため、生産性の向上は明確に測定可能です。
高精度設計によるジオメトリがチップ排出と切削動作を最適化

高精度設計によるジオメトリがチップ排出と切削動作を最適化

ドリルインサートの幾何学的設計は、多様な用途において材料除去、チップ形成、および穴の品質を最適化するために、複数の切削パラメーターを同時に制御する高度な工学的成果を表しています。インサートの幾何学的形状を構成するすべての寸法的要素は、高度なコンピューターモデリングによって慎重に計算され、実際の製造条件における最適な性能を保証するために、広範な切削試験により検証されています。切削刃の幾何学的形状は、微小欠け(マイクロチッピング)に対する刃先の強度を高めつつ、効率的な材料除去のための鋭さを維持する目的で、研磨(ホーニング)、面取り(チャムファリング)、あるいは特殊な刃先処理など、精密に制御された刃先仕上げから始まります。これらの刃先仕上げはマイクロン単位で測定され、用途に応じて変化します。たとえば、断続切削や難削材加工にはより頑健な刃先仕上げが用いられ、一方、優れた表面品質を要求する仕上げ加工にはより鋭い刃先が採用されます。インサートの前面に加工されたリード角(前角)は、切削刃が被削材にどれほど積極的にかみ込むかを制御し、正のリード角は切削力および動力消費を低減します。これは、軟質材の加工や動力供給が限られた機械での加工時に特に有効です。また、インサート表面に成形または研削によって設けられたチップブレーカー機能は、チップの形成および排出を制御し、長く連続した糸状チップを操作性の良い短いセグメントに分割して、フルーク内を効率よく排出させ、詰まりや再切削による摩耗加速および穴の品質劣化を防止します。これらのチップブレーカーの戦略的な配置および形状は、特定の被削材種類および切削条件に最適化されており、軟鋼、ステンレス鋼、鋳鉄、非鉄金属など、あらゆる生産用途において効果的なチップ制御を実現します。切削刃の背面に研削された逃げ角(リリーフ角)は、インサートと新しく加工された穴面との摩擦を防ぎ、摩擦熱の発生を抑制するとともに、加工面の仕上げ品質および穴の寸法精度を向上させます。ドリルインサートの先端角およびウェブ厚さは、中心出し精度およびドリル中に発生する軸方向力を左右し、薄板材における高精度な穴位置決めから、深穴加工における積極的な材料除去まで、さまざまな用途に最適化された設計変更が施されています。さらに、インサートの幾何学的形状に統合された冷却液供給機能により、切削部へ冷却液を効果的に供給し、工具寿命の延長に寄与する冷却・潤滑を確保するとともに、切削部からチップを洗い流して再切削および表面損傷を防止します。現代のドリルインサートが備える、複数の切削刃を有するインデックス可能構造は、幾何学的設計上の課題であり、これを解決するためには、正確な角度位置決めおよび刃先間の一貫した製造品質が不可欠であり、各インデックス位置において同一の性能が得られるようになっています。最適化されたインサート幾何学的形状を採用することで、加工結果は明確に改善され、真直度および位置精度の高い穴、二次加工を不要とする優れた表面粗さ、そして検査工程の削減および歩留まり向上につながる一貫した寸法精度が実現されます。

無料お見積りを取得する

担当者がすぐにご連絡いたします。
メール
携帯電話
氏名
会社名
メッセージ
0/1000