Skontaktuj się ze mną natychmiast w przypadku wystąpienia jakichkolwiek problemów!

Wszystkie kategorie

wtyczki do wiertlenia

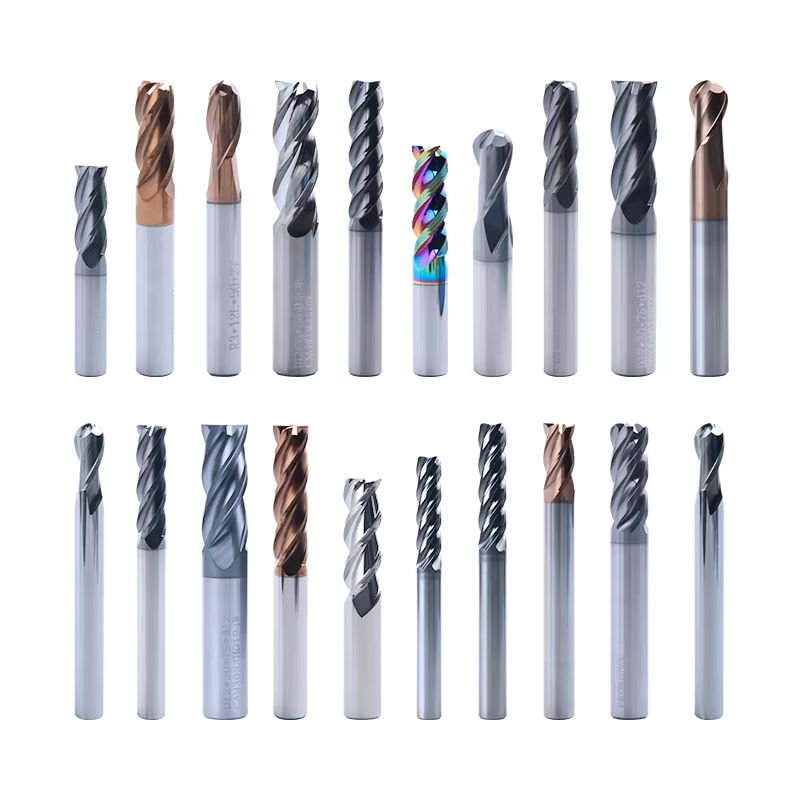
Wkładki wiertarskie stanowią kluczowy postęp w nowoczesnej technologii obróbki skrawaniem, działając jako wymienne elementy tnące, które przekształcają standardowe operacje wiercenia w precyzyjne procesy produkcyjne. Te specjalistyczne wkładki są zaprojektowane tak, aby bezpiecznie osadzać się w korpusach wierteł, zapewniając rzeczywiste krawędzie tnące usuwające materiał podczas operacji wiercenia. Główne zadanie wkładek wiertarskich polega na tworzeniu dokładnych otworów w różnych materiałach, w tym w metalach, kompozytach oraz innych przemysłowych podłożach, przy jednoczesnym zachowaniu precyzji wymiarowej i jakości powierzchni. W przeciwieństwie do tradycyjnych wierteł całkowicie wykonanych z jednego materiału, wkładki wiertarskie oferują podejście modułowe, w którym po zużyciu wymieniane jest wyłącznie ostrze tnące, a nie cały zestaw narzędzi. Wbudowane w wkładki wiertarskie cechy technologiczne obejmują zaawansowane gatunki węglików spiekanych, złożone systemy powłok ochronnych oraz precyzyjnie zaprojektowane geometrie optymalizujące odprowadzanie wiórków i wydajność tnącą. Nowoczesne wkładki wiertarskie posiadają wiele krawędzi tnących, umożliwiając operatorowi obracanie (indeksowanie) wkładki w celu użycia świeżej krawędzi po zużyciu poprzedniej, co maksymalizuje trwałość narzędzia i obniża koszty eksploatacyjne. Projekt geometryczny obejmuje starannie obliczone kąty natarcia, kąty oddzielenia oraz konfiguracje łamaczy wiórków, które współdziałają ze sobą w celu zmniejszenia sił tnących i poprawy jakości otworów. Zastosowania wkładek wiertarskich obejmują liczne gałęzie przemysłu, m.in. produkcję sprzętu lotniczego i kosmicznego, przemysł motocyklowy i samochodowy, produkcję urządzeń do przemysłu naftowego i gazowniczego, budowę form i matryc oraz warsztaty ogólnoinżynierskie. Wkładki te szczególnie dobrze sprawdzają się w operacjach wymagających stałej jakości otworów w całej serii produkcyjnej, zwłaszcza w centrach frezarsko-wiertarskich CNC, gdzie powtarzalność i trwałość narzędzi mają bezpośredni wpływ na rentowność. Wielofunkcyjność wkładek wiertarskich obejmuje różne rodzaje operacji wiercenia, takie jak wiercenie centrujące, wiercenie punktowe, wiercenie głębokie oraz wiercenie uniwersalne w zakresie średnic od małych otworów precyzyjnych po duże średnice. Modułowa konstrukcja wkładek wiertarskich pozwala producentom utrzymywać mniejsze zapasy narzędzi, ponieważ jeden korpus wiertła może być stosowany z różnymi typami wkładek przeznaczonymi na różne materiały i zastosowania, co upraszcza zarządzanie narzędziem i redukuje inwestycje kapitałowe w systemy narzędziowe.

Nowe produkty

Wybór wkładów wiertarskich do operacji produkcyjnych przynosi istotne korzyści ekonomiczne, które bezpośrednio wpływają na wynik finansowy poprzez obniżenie kosztów narzędzi i zwiększenie wydajności. Zastępczy charakter tych narzędzi tnących oznacza, że zakupuje się jedynie nowe wkłady, a nie całe zespoły wiertarkowe, co pozwala obniżyć koszty narzędzi o sześćdziesiąt–siedemdziesiąt procent w porównaniu do wymiany wiertarek pełnokrwistych. Ta efektywność kosztowa staje się szczególnie istotna w środowiskach produkcji masowej, gdzie zużycie narzędzi zachodzi szybko, a częste ich wymiany są konieczne. Możliwość indeksowania wkładów wiertarskich na świeże krawędzie tnące znacznie wydłuża żywotność narzędzi – większość wkładów oferuje wiele używalnych krawędzi, co wielokrotnie zwiększa wartość inwestycji. Wydajność produkcji znacząco rośnie, ponieważ wymiana wkładów trwa zaledwie kilka sekund, w przeciwieństwie do czasochłonnego procesu demontażu i montażu całych zespołów wiertarskich, co minimalizuje przestoje maszyn i maksymalizuje czas produkcyjnego cięcia. Operatorzy docenią uproszczony proces wymiany narzędzi, który nie wymaga specjalnych umiejętności ani długotrwałego szkolenia, umożliwiając nawet mniej doświadczonym pracownikom utrzymanie optymalnej wydajności tnącej przez cały czas trwania serii produkcyjnej. Spójna praca wkładów wiertarskich przekłada się bezpośrednio na przewidywalną jakość otworów przy ścisłych tolerancjach, co zmniejsza wskaźnik odpadów i potrzebę prac korekcyjnych, chroniąc tym samym marżę zysku oraz poziom satysfakcji klientów. Wkłady te pozwalają na stosowanie szerokiego zakresu parametrów skrawania, zapewniając zespołowi produkcyjnemu elastyczność w optymalizacji prędkości obrotowych i posuwów dla różnych materiałów bez konieczności inwestowania w specjalistyczne narzędzia dla każdej aplikacji. Doskonała ewakuacja wióra zaprojektowana w nowoczesnych wkładach wiertarskich zapobiega gromadzeniu się wióra i obniża temperaturę skrawania, wydłużając tym samym żywotność wkładów oraz chroniąc przedmiot obrabiany przed uszkodzeniami termicznymi lub zmianami wymiarowymi. Poprawa jakości przejawia się w lepszej jakości powierzchni oraz dokładniejszym pozycjonowaniu otworów, eliminując operacje wtórne, które zużywają dodatkowy czas i zasoby. Zarządzanie zapasami staje się prostsze i bardziej opłacalne, ponieważ ustandaryzowane gniazda na wkłady pozwalają, aby jeden korpus wiertarki akceptował różne klasy i geometrie wkładów, redukując liczbę kompletnych zespołów narzędzi, jakie należy magazynować. Zaawansowane technologie powłok stosowane w wkładach wiertarskich zapewniają zwiększoną odporność na zużycie i mniejsze tarcie, umożliwiając wyższe prędkości skrawania, które zwiększają wydajność produkcji bez pogorszenia jakości otworów ani skrócenia żywotności narzędzi. Korzyści środowiskowe również sprzyjają wkładom wiertarskim – mniejsze zużycie materiału wynikające z wymiany wyłącznie krawędzi tnących, a nie całych narzędzi, jest zgodne z zasadami zrównoważonej produkcji oraz celami korporacyjnej odpowiedzialności środowiskowej. Przewidywalne cechy żywotności narzędzi umożliwiają dokładne planowanie produkcji i szacowanie kosztów, pomagając zespołowi operacyjnemu zaplanować wymianę narzędzi w naturalnych przerwach produkcyjnych, zamiast niespodziewanych awarii zakłócających przebieg pracy i harmonogramy dostaw.

Najnowsze wiadomości

Czym jest stal szybkotnąca i jak działa?

30

Dec

Czym jest stal szybkotnąca i jak działa?

Stal szybkotnąca to jedna z najważniejszych innowacji w metalurgii i technologii obróbki skrawaniem. Ten specjalny stop zrewolucjonizował procesy produkcyjne w licznych branżach, umożliwiając precyzyjne operacje cięcia przy wysokich prędkościach...
POKAŻ WIĘCEJ
Jak różne materiały wiertarek wpływają na wydajność?

30

Dec

Jak różne materiały wiertarek wpływają na wydajność?

Zrozumienie zależności między materiałami wierteł a ich właściwościami eksploatacyjnymi ma kluczowe znaczenie dla specjalistów działających w branżach produkcji, budownictwa i obróbki metali. Skład materiałowy wierteł bezpośrednio wpływa na...
POKAŻ WIĘCEJ
Jak wybrać odpowiedni frez do frezowania do swojego projektu?

10

Feb

Jak wybrać odpowiedni frez do frezowania do swojego projektu?

Wybór odpowiedniego frezu do projektu obróbki to kluczowa decyzja, która bezpośrednio wpływa na wydajność produkcji, jakość wykończenia powierzchni i ogólne koszty produkcji. Niezależnie od tego, czy pracujesz z aluminium, stalą, czy też stopami metali egzotycznych...
POKAŻ WIĘCEJ
Jakie są różnice między narzędziami ze stali szybkotnącej a narzędziami z węglików spiekanych?

31

Mar

Jakie są różnice między narzędziami ze stali szybkotnącej a narzędziami z węglików spiekanych?

Specjaliści ds. produkcji stale stają przed kluczowymi decyzjami dotyczącymi wyboru narzędzi tnących, przy czym wybór materiału jest być może najważniejszym spośród podstawowych kwestii. Decyzja między narzędziami ze stali szybkotnącej a narzędziami z węglików spieczonych ma bezpośredni wpływ na wydajność obróbki skrawaniem...
POKAŻ WIĘCEJ

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Adres e-mail
Telefon komórkowy
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000

wtyczki do wiertlenia

Zaawansowana technologia podłoża z węglików maksymalizuje trwałość i wydajność

Zaawansowana technologia podłoża z węglików maksymalizuje trwałość i wydajność

Podstawą wyjątkowej wydajności wkładów wiertarskich jest zaawansowana technologia podłoży z węglików spiekanych, stanowiąca materiał rdzeniowy tych narzędzi skrawających i zapewniająca niezrównaną trwałość oraz wydajność skrawania w różnorodnych zastosowaniach produkcyjnych. Nowoczesne wkłady wiertarskie wykorzystują podłoża z węglików spiekanych o nadmiernie drobnoziarnistej strukturze, wytwarzane za pomocą zaawansowanych procesów metalurgii proszków, które pozwalają osiągnąć rozmiary ziaren mierzone w ułamkach mikrometra, tworząc przy tym nadzwyczaj gęstą i jednorodną strukturę materiałową. Ta mikroskopowa refinezja ziarnista powoduje powstanie podłoży z węglików spiekanych o doskonałych właściwościach twardości, odpornych na mechanizmy zużycia takie jak ścieranie, przyczepność i dyfuzja, które zwykle prowadzą do degradacji krawędzi tnących podczas operacji obróbkowych. Wyjątkowa twardość przekłada się bezpośrednio na wydłużony czas użytkowania narzędzia, umożliwiając wykonanie większej liczby detali na pojedynczy wkład oraz zmniejszając częstotliwość wymiany narzędzi, która zakłóca produktywny czas pracy maszyn. Poza twardością te zaawansowane podłoża z węglików spiekanych charakteryzują się również znakomitą odpornością na pęknięcia, zapobiegającą skruszeniom i pęknięciom nawet w warunkach przerywanej obróbki lub przy napotkaniu twardych wtrąceń i nieregularności w materiale obrabianym. Równowaga między twardością a odpornością na pęknięcia stanowi kluczowe osiągnięcie inżynierskie, ponieważ te właściwości zwykle wzajemnie się wykluczają w nauce o materiałach, natomiast współczesne formuły węglików spiekanych optymalizują obie cechy jednocześnie. Specjalistyczne gatunki węglików spiekanych są opracowywane dla konkretnych kategorii zastosowań: bardziej odporno na pęknięcia gatunki przeznaczone są do trudnoobrabialnych materiałów, takich jak stali nierdzewne i stopy żaroodporne, podczas gdy twardsze gatunki są stosowane przy wysokoprędkościowej obróbce żeliw odlewniczych i metali nieżelaznych. Ta różnorodność gatunków pozwala wybrać wkłady wiertarskie idealnie dopasowane do konkretnych wyzwań związanych z obróbką, co maksymalizuje wydajność zamiast ograniczać się do uniwersalnych rozwiązań kompromisowych. Stabilność cieplna zaawansowanych podłoży z węglików spiekanych zapewnia integralność krawędzi tnącej nawet przy wysokich temperaturach generowanych podczas wysokoprędkościowego wiercenia, zapobiegając mięknięciu i odkształceniom plastycznym, które w przeciwnym razie przyspieszałyby zużycie narzędzia. Precyzja produkcyjna w procesie wytwarzania podłoży zapewnia stałą wydajność od jednego wkładu do drugiego, eliminując wahania wydajności, które utrudniają planowanie produkcji i kontrolę jakości w Państwa zakładach. Inwestycja w zaawansowaną technologię podłoży z węglików spiekanych przynosi korzyści w postaci przewidywalnego czasu użytkowania narzędzi, stałej jakości otworów oraz możliwości zwiększenia parametrów skrawania w celu osiągnięcia maksymalnej wydajności bez ryzyka przedwczesnego uszkodzenia narzędzia lub obrabianego elementu, które mogłyby prowadzić do kosztownych odpadów.
Wielowarstwowe systemy powłok zwiększają odporność na zużycie i zmniejszają tarcie

Wielowarstwowe systemy powłok zwiększają odporność na zużycie i zmniejszają tarcie

Przemianowy wpływ wielowarstwowych systemów powłok na wydajność wkładów wiertarskich nie może być przeceniony, ponieważ te mikroskopijnie cienkie warstwy powierzchniowe zasadniczo zmieniają sposób oddziaływania narzędzia tnącego z materiałem obrabianym, zapewniając wyniki o wyższej jakości. Te zaawansowane powłoki nanoszone są metodami osadzania z fazy gazowej (PVD) lub osadzania chemicznego z fazy gazowej (CVD), w wyniku czego tworzy się wiele odrębnych warstw, z których każda została zaprojektowana tak, aby zapewnić określone cechy użytkowe działające synergicznie i poprawiające ogólną wydajność tnącą. Typowa architektura powłoki rozpoczyna się od warstw wiążących, które zapewniają silne przyczepienie się do podłoża z węglików spiekanych oraz kolejnych warstw powłoki, zapobiegając odwarstwianiu, które prowadziłoby do szybkiego uszkodzenia powłoki i przyspieszonego zużycia. Warstwy pośrednie często zawierają tlenek glinu ze względu na jego wyjątkową odporność termiczną i stabilność chemiczną, tworząc barierę cieplną chroniącą leżące poniżej podłoże z węglików przed ekstremalnymi temperaturami generowanymi w strefie tnącej podczas operacji wiercenia. Warstwy zewnętrzne często zawierają związki tytanu dobrano ze względu na niski współczynnik tarcia i doskonałą odporność na zużycie, co redukuje siły tnące oraz zużycie energii elektrycznej potrzebnej do napędu operacji wiercenia. Zmniejszenie tarcia przekłada się na niższe temperatury tnące, tworząc korzystny cykl, w którym obniżona generacja ciepła daje dłuższą żywotność narzędzi oraz poprawia jakość powierzchni obrabianego elementu poprzez minimalizację uszkodzeń termicznych i przemieszczenia materiału. Zaawansowane formuły powłok zawierają wiele pierwiastków w złożonych związkach lub w architekturach nanowarstwowych, w których poszczególne warstwy mają grubość zaledwie kilku nanometrów, tworząc interfejsy hamujące propagację pęknięć i zwiększające ogólną trwałość powłoki. Różnice kolorystyczne pomiędzy różnymi systemami powłok zapewniają wygodną identyfikację wizualną, umożliwiając operatorom szybkie dobór odpowiedniego stopu wkładu do konkretnych materiałów i zastosowań bez konieczności konsultowania szczegółowej dokumentacji. Wydajność powłok wykracza poza prostą odporność na zużycie i obejmuje także właściwości antyzlepiające zapobiegające powstawaniu zlepionej krawędzi tnącej – typowego problemu przy obróbce lepkich materiałów, takich jak stopy aluminium czy stali niskowęglowe, które mają tendencję do przyczepiania się do krawędzi tnących. Ta cecha antyzlepiająca utrzymuje ostrość i stałość geometrii tnącej przez cały okres użytkowania narzędzia, zapewniając stałą jakość otworów – od pierwszego do ostatniego otworu przed wymianą wkładu. Chemiczna obojętność nowoczesnych systemów powłok zapewnia ochronę przed mechanizmami zużycia chemicznego występującymi przy obróbce materiałów reaktywnych w wysokich temperaturach – sytuacjach, w których narzędzia niepowlekane ulegałyby szybkiemu zużyciu dyfuzyjnemu. Korzyści produkcyjne stają się mierzalne, ponieważ powlekane wkłady wiertarskie pozwalają na stosowanie wyższych prędkości skrawania przy jednoczesnym wydłużeniu żywotności narzędzi, umożliwiając wykonanie większej liczby otworów w każdej zmianie bez zwiększania kosztów narzędzi ani pogorszenia standardów jakości, które spełniają oczekiwania klientów i pozwalają zachować konkurencyjną pozycję na rynku.
Precyzyjnie zaprojektowana geometria optymalizuje usuwanie wiórków i działanie tnące

Precyzyjnie zaprojektowana geometria optymalizuje usuwanie wiórków i działanie tnące

Geometryczny projekt wkładów wiertarskich stanowi zaawansowane osiągnięcie inżynierskie, które jednoczesnie koordynuje wiele parametrów skrawania w celu zoptymalizowania usuwania materiału, kształtowania wiórków oraz jakości otworów w różnorodnych zastosowaniach. Każdy wymiarowy aspekt geometrii wkładu jest starannie obliczany przy użyciu zaawansowanego modelowania komputerowego i weryfikowany w ramach obszernych prób skrawania, aby zagwarantować optymalną wydajność w rzeczywistych warunkach produkcyjnych. Geometria krawędzi tnącej rozpoczyna się od precyzyjnie kontrolowanych przygotowań krawędzi, które mogą obejmować szlifowanie krawędzi (honing), fazowanie lub specjalne obróbki krawędzi, wzmacniające krawędź tnącą przeciwko mikrołupnięciom przy jednoczesnym zachowaniu jej ostrości do efektywnego usuwania materiału. Te przygotowania krawędzi są mierzone w mikrometrach i różnią się w zależności od zamierzonego zastosowania: bardziej wytrzymałych przy przerywanym skrawaniu lub obróbce trudnych materiałów oraz ostrzejszych przy operacjach wykańczających, wymagających wyjątkowej jakości powierzchni. Kąt natarcia frezowany na powierzchni czołowej wkładu określa stopień agresywności, z jaką krawędź tnąca wpływa na materiał obrabiany; dodatni kąt natarcia zmniejsza siły skrawania i zapotrzebowanie na moc, co szczególnie korzystne jest przy obróbce miększych materiałów lub na maszynach o ograniczonej mocy. Elementy łamiące wiór, wytwarzane przez formowanie lub szlifowanie na powierzchni wkładu, kontrolują kształtowanie i odprowadzanie wiórków, dzieląc długie, ciągłe wiórki na łatwo zarządzalne segmenty, które skutecznie odprowadzane są przez rowki bez zablokowania się lub powtórnego skrawania, które przyspiesza zużycie i pogarsza jakość otworów. Strategiczne rozmieszczenie i geometria tych łamiaków wiórków są zoptymalizowane dla konkretnych typów materiałów i parametrów skrawania, zapewniając skuteczną kontrolę wiórków we wszystkich aplikacjach produkcyjnych — niezależnie od wiercenia stali węglowej, stali nierdzewnej, żeliwa czy materiałów nieżelaznych. Kąty luzu szlifowane za krawędziami tnącymi zapobiegają tarciu między wkładem a nowo obrabianą powierzchnią otworu, redukując tarcie i generowanie ciepła oraz poprawiając jakość powierzchni i dokładność wymiarową uzyskanych otworów. Kąt wierzchołkowy i grubość rdzenia wkładów wiertarskich wpływają na dokładność centrowania oraz siły osiowe powstające podczas wiercenia; warianty konstrukcyjne są zoptymalizowane dla różnych zastosowań — od precyzyjnego lokalizowania otworów w cienkich blachach po intensywne usuwanie materiału w operacjach głębokiego wiercenia. Funkcje dostarczania chłodziwa wbudowane w geometrię wkładów zapewniają skuteczne doprowadzanie cieczy chłodząco-smarującej do strefy skrawania, zapewniając chłodzenie i smarowanie, które wydłużają żywotność narzędzia, a także odprowadzają wiórki ze strefy skrawania, zapobiegając ich powtórnemu skrawaniu i uszkodzeniom powierzchni. Możliwość indeksowania nowoczesnych wkładów wiertarskich z wieloma krawędziami tnącymi stanowi wyzwanie geometryczne, które pomyślnie rozwiązano dzięki precyzyjnemu pozycjonowaniu kątowemu oraz spójnej jakości produkcji krawędzi do krawędzi, gwarantującej identyczną wydajność każdej pozycji indeksowanej. Wyniki obróbki poprawiają się mierzalnie dzięki zoptymalizowanej geometrii wkładów: otwory są prostsze i mają lepszą dokładność pozycjonowania, powierzchnie są wyższej jakości – co może całkowicie wyeliminować operacje wtórne, a stała kontrola wymiarowa zmniejsza liczbę kontroli i wskaźnik odpadów w całym cyklu produkcyjnym.


Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Adres e-mail
Telefon komórkowy
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000