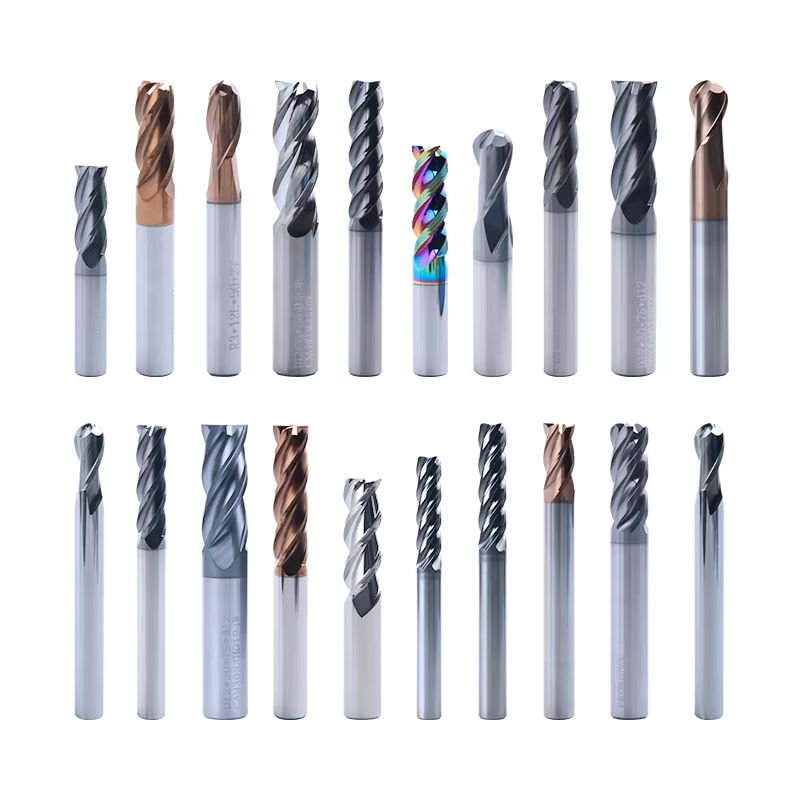
Precisie-ontworpen geometrie optimaliseert spaanafvoer en snijactie
Het geometrische ontwerp van boorinvoegstukken vertegenwoordigt een geavanceerde technische prestatie waarbij meerdere snijparameters tegelijkertijd worden aangestuurd om materiaalverwijdering, spaanvorming en gatkwaliteit te optimaliseren in diverse toepassingen. Elk dimensioneel aspect van de geometrie van het invoegstuk is zorgvuldig berekend via geavanceerde computermodellering en gevalideerd door uitgebreide snijproeven om optimale prestaties te garanderen onder reële productieomstandigheden. De snijkantgeometrie begint met nauwkeurig gecontroleerde randvoorbehandelingen, zoals slijpen, afschuinen of gespecialiseerde randbehandelingen, die de snijkant versterken tegen microspatten terwijl de scherpte behouden blijft voor efficiënte materiaalverwijdering. Deze randvoorbehandelingen worden gemeten in micrometer en variëren afhankelijk van de beoogde toepassing: robuustere randvoorbehandelingen voor onderbroken sneden of moeilijk bewerkbare materialen, en scherpere randen voor afwerkoperaties waarbij een superieure oppervlaktekwaliteit vereist is. De spanwinkel die in het vlak van het invoegstuk is gefreesd, bepaalt hoe agressief de snijkant in het werkstukmateriaal ingrijpt; positieve spanwinkels verminderen de snijkrachten en het energieverbruik, wat vooral voordelig is bij het bewerken van zachtere materialen of bij gebruik op machines met beperkte beschikbare vermogenscapaciteit. Spaanbrekers die in het oppervlak van het invoegstuk zijn gevormd of geslepen, regelen de spaanvorming en -afvoer door lange, draadachtige spånen te breken in beheersbare segmenten die efficiënt via de frezen groeven worden afgevoerd, zonder opstopping of her-snijden dat slijtage versnelt en de gat- of oppervlakkwaliteit vermindert. De strategische plaatsing en geometrie van deze spaanbrekers is geoptimaliseerd voor specifieke materiaalsoorten en snijparameters, waardoor effectieve spaanbeheersing wordt gewaarborgd in al uw productietoepassingen — of u nu aan het boren bent in zacht staal, roestvast staal, gietijzer of non-ferrometalen. Vrijloophoeken die achter de snijkanten zijn geslepen, voorkomen wrijving tussen het invoegstuk en de pas bewerkte gatoppervlakken, waardoor wrijving en warmteontwikkeling worden verminderd en tegelijkertijd de oppervlaktekwaliteit en de dimensionele nauwkeurigheid van de geproduceerde gaten worden verbeterd. De puntshoek en de steunwanddikte van boorinvoegstukken beïnvloeden de centreringnauwkeurigheid en de axiale krachten die tijdens het boren worden opgewekt; ontwerpwijzigingen zijn geoptimaliseerd voor verschillende toepassingen — van nauwkeurige gatpositiebepaling in dunne plaatmaterialen tot agressieve materiaalverwijdering bij diepgatboren. Koelvloeistofafvoerfuncties die in de geometrie van het invoegstuk zijn geïntegreerd, zorgen ervoor dat de snijvloeistof doeltreffend het snijgebied bereikt, waardoor koeling en smering worden geboden die de levensduur van het gereedschap verlengen en tegelijkertijd spånen uit het snijgebied spoelen om her-snijden en oppervlakteschade te voorkomen. De indexeerbaarheid van moderne boorinvoegstukken met meerdere snijkanten vormt een geometrische ontwerputdaging die succesvol is opgelost door precieze hoekpositionering en consistente productiekwaliteit van rand naar rand, zodat elke geïndexeerde positie identieke prestaties levert. Uw bewerkingsresultaten verbeteren meetbaar dankzij geoptimaliseerde invoegstukgeometrie: rechtere gaten met betere positionele nauwkeurigheid, superieure oppervlakten die secundaire bewerkingen mogelijk overbodig maken, en consistente dimensionele controle die inspectievereisten en uitslagpercentages tijdens productielopen verlaagt.

 EN