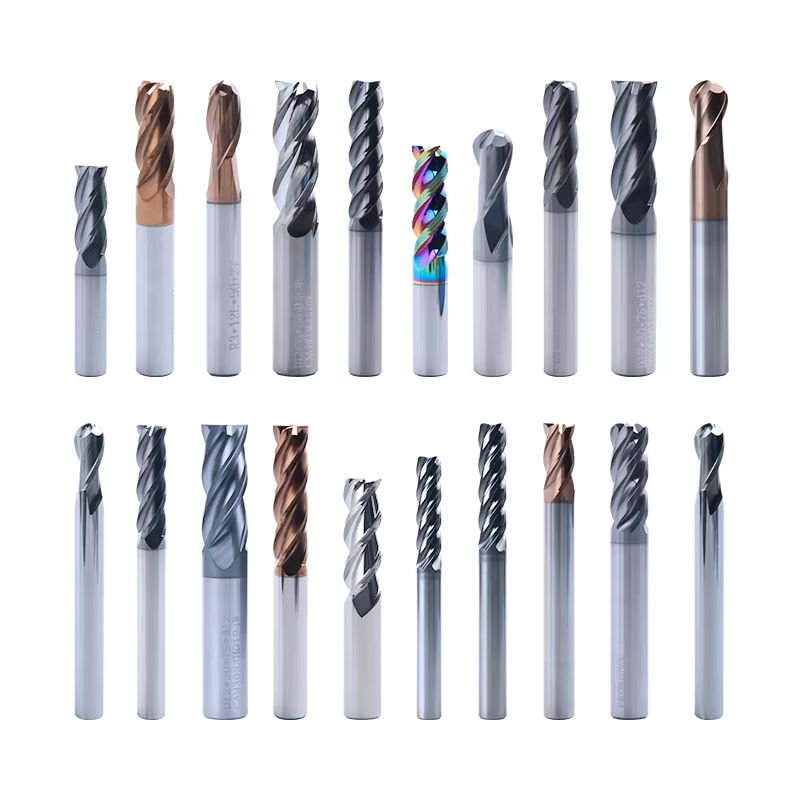
Precisionsteknisk geometri som optimerar spåntransport och skärande verkan
Den geometriska konstruktionen av borrinsatser utgör en sofistikerad ingenjörsprestation som samordnar flera skärparametrar samtidigt för att optimera materialavtag, spånformning och hålkvalitet i olika tillämpningar. Varje dimensionell aspekt av insatsens geometri beräknas noggrant genom avancerad datormodellering och valideras genom omfattande skärprov för att säkerställa optimal prestanda under verkliga tillverkningsförhållanden. Skärgångens geometri börjar med exakt kontrollerade kanter förberedelser som kan inkludera släpning, avfasning eller specialiserade kantbehandlingar som stärker skärgången mot mikrospåning samtidigt som skärpan bibehålls för effektivt materialavtag. Dessa kantförberedelser mäts i mikrometer och varierar beroende på den avsedda tillämpningen, med mer robusta kantförberedelser för avbrutna snitt eller svåra material och skarpare kanter för slutförandeoperationer som kräver överlägsen ytkvalitet. Skärgångsvinkeln som är fräsad in i insatsens framsida styr hur aggressivt skärgången engagerar arbetsstyckets material, där positiva skärgångsvinklar minskar skärkrafterna och effektkraven, särskilt fördelaktigt vid bearbetning av mjukare material eller vid drift på maskiner med begränsad effekttillgänglighet. Spånbrutarefunktioner som är formgjutna eller slipda in i insatsens yta styr spånformning och avtransport, vilket bryter långa, trådiga spån i hanterbara segment som avlägsnas effektivt genom spånen utan att packas ihop eller orsaka återbeskärning, vilket accelererar slitage och försämrar hålkvaliteten. Den strategiska placeringen och geometrin för dessa spånbrutare är optimerade för specifika materialtyper och skärparametrar, vilket säkerställer effektiv spånstyrning i dina produktionsapplikationer, oavsett om du borar mjukt stål, rostfritt stål, gjutjärn eller icke-järnmetaller. Avslutningsvinklar som är slipda bakom skärgångarna förhindrar gnidning mellan insatsen och de nybearbetade hålytorna, vilket minskar friktion och värmeutveckling samtidigt som ytkvaliteten och den dimensionsmässiga noggrannheten för de producerade hålen förbättras. Spetsvinkeln och mittväggstjockleken hos borrinsatser påverkar centreringsnoggrannheten och de axiala krafter som uppstår vid borrning, där designvariationer är optimerade för olika applikationer – från exakt hålläge i tunna plåtmaterial till aggressivt materialavtag i djupborrningsoperationer. Kylmedelsförsörjningsfunktioner som är integrerade i insatsens geometri säkerställer att skärvätskan når skärzonen effektivt, vilket ger kylning och smörjning som förlänger verktygets livslängd samtidigt som spån avlägsnas från skärzonen för att förhindra återbeskärning och ytskador. Indexerbarheten hos moderna borrinsatser med flera skärgångar utgör en geometrisk konstruktionsutmaning som framgående har lösts genom exakt vinkelpositionering och konsekvent tillverkningskvalitet från kant till kant, vilket säkerställer att varje indexerad position fungerar identiskt. Dina bearbetningsresultat förbättras mätbart genom optimerad insatsgeometri, vilket ger raktare hål med bättre positionsnoggrannhet, överlägsen ytkvalitet som kan eliminera sekundära operationer samt konsekvent dimensionskontroll som minskar inspektionskraven och utslagsgraden under hela produktionsloppen.

 EN