Прецизно проектирана геометрия оптимизира отвеждането на стружката и рязането
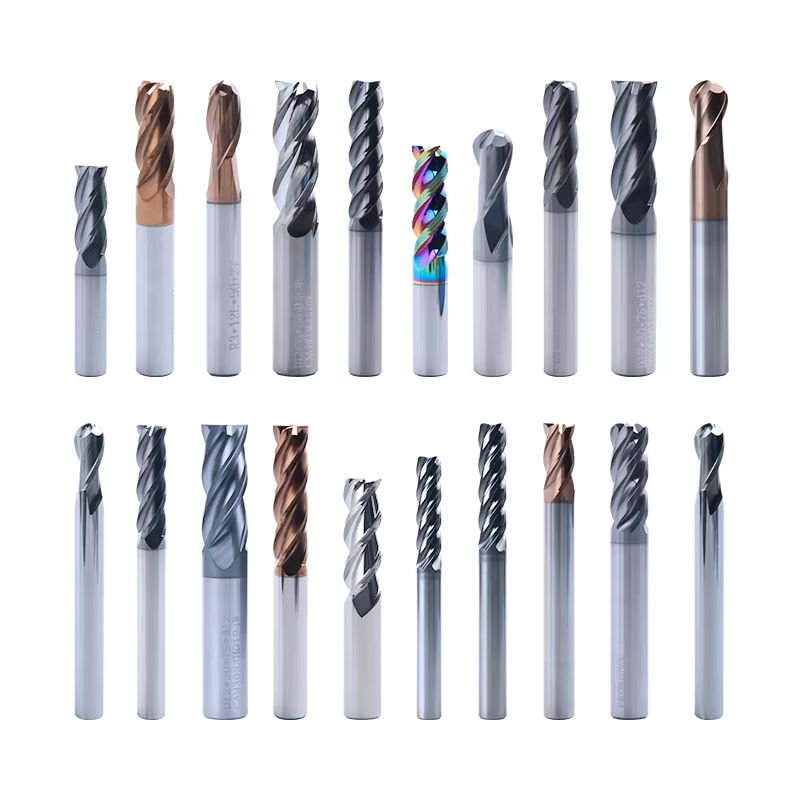
Геометричният дизайн на фрезовите вставки представлява изтъкнато инженерно постижение, което синхронизира множество режещи параметри, за да оптимизира отстраняването на материала, формирането на стружката и качеството на отворите в различни приложения. Всеки размерен аспект от геометрията на вставката се изчислява внимателно чрез напреднали компютърни модели и се проверява чрез обширни режещи изпитания, за да се гарантира оптималната производителност при реални производствени условия. Геометрията на режещия ръб започва с точно контролирани подготвителни операции по ръба, които могат да включват полирване, фасетиране или специализирани обработки на ръба – целящи укрепване на режещия ръб срещу микросчупвания, без да се жертва остротата му за ефективно отстраняване на материала. Тези подготвителни операции се измерват в микрометри и се варьрат според предвиденото приложение: по-издръжливи ръбове – за преривисто рязане или труднообработвани материали, и по-остри ръбове – за финишни операции, изискващи високо качество на повърхността. Ъгълът на наклона, изработен в предната повърхност на вставката, контролира степента, до която режещият ръб взаимодейства с материала на заготовката; положителният ъгъл на наклона намалява режещите сили и необходимата мощност, особено полезен при обработка на по-меки материали или при работа на машини с ограничена мощност. Елементите за разделяне на стружката, формовани или шлифовани в повърхността на вставката, контролират формирането и отвеждането на стружката, като разделят дългите, нишестени стружки на управляеми сегменти, които се отвеждат ефективно през канавките, без да се натрупват или причиняват повторно рязане – процес, който ускорява износването и влошава качеството на отворите. Стратегическото разположение и геометрия на тези елементи за разделяне на стружката са оптимизирани за конкретни типове материали и режещи параметри, осигурявайки ефективен контрол върху стружката във вашите производствени приложения – независимо дали свределите работят с мека стомана, неръждаема стомана, чугун или неметални материали. Ъглите на отстъп, шлифовани зад режещите ръбове, предотвратяват триенето между вставката и новообработените повърхности на отворите, намалявайки триенето и генерирането на топлина, както и подобрявайки крайното качество на повърхността и размерната точност на получените отвори. Ъгълът на върха и дебелината на централната част („web“) на свределните вставки влияят върху точността на центрирането и осевите сили, генерирани по време на свредене; конструктивните вариации са оптимизирани за различни приложения – от прецизно позициониране на отвори в тънки листови материали до агресивно отстраняване на материал при дълбоко свредене. Функциите за подаване на охлаждащата течност, интегрирани в геометрията на вставката, гарантират ефективно достигане на режещата течност до зоната на рязане, осигурявайки охлаждане и смазване, които удължават живота на инструмента, както и отвеждане на стружката от режещата зона, за да се предотврати повторното рязане и повреда на повърхността. Възможността за индексиране на съвременните свределни вставки с множество режещи ръбове представлява геометричен предизвикателство, успешно решено чрез прецизно ъглово позициониране и последователно високо качество на производството от ръб до ръб, което гарантира идентична производителност при всяко индексирано положение. Вашите резултати от обработката се подобряват меримо благодарение на оптимизираната геометрия на вставките: по-прави отвори с по-добра позиционна точност, по-високо качество на повърхността, което може да отстрани необходимостта от вторични операции, и последователен размерен контрол, който намалява нуждата от инспекции и процентите на брак в рамките на цялата производствена серия.

 EN