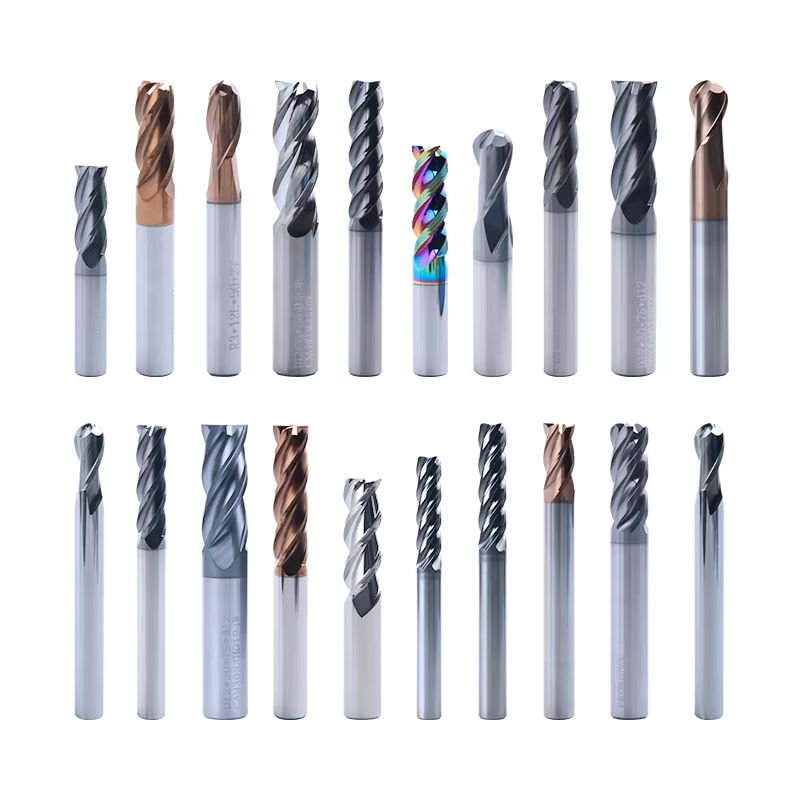
Präzisionsgefertigte Geometrie optimiert die Spanabfuhr und den Schnittvorgang
Das geometrische Design von Bohrplatten stellt eine hochentwickelte ingenieurtechnische Leistung dar, bei der mehrere Schnittparameter gleichzeitig koordiniert werden, um Materialabtrag, Spanbildung und Bohrlochqualität in einer Vielzahl von Anwendungen zu optimieren. Jeder dimensionale Aspekt der Plattengeometrie wird mittels fortschrittlicher Computermodellierung sorgfältig berechnet und durch umfangreiche Schnittversuche validiert, um eine optimale Leistung unter realen Fertigungsbedingungen sicherzustellen. Die Geometrie der Schneide beginnt mit präzise kontrollierten Schneidenvorbereitungen, zu denen z. B. Entgraten, Abschrägen oder spezielle Kantenbehandlungen gehören, die die Schneide gegen Mikroabsplitterungen verstärken, ohne ihre Schärfe für einen effizienten Materialabtrag einzubüßen. Diese Schneidenvorbereitungen werden in Mikrometern gemessen und variieren je nach Einsatzgebiet: Robustere Vorbereitungen für unterbrochene Schnitte oder schwierige Werkstoffe, schärfere Kanten hingegen für Fertigbearbeitungsvorgänge, bei denen eine hervorragende Oberflächenqualität erforderlich ist. Der in die Stirnfläche der Platte eingearbeitete Spanwinkel steuert, wie aggressiv die Schneide in das Werkstückmaterial eindringt; positive Spanwinkel verringern die Schnittkräfte und den Energiebedarf – insbesondere vorteilhaft beim Bearbeiten weicherer Werkstoffe oder beim Einsatz auf Maschinen mit begrenzter Leistungsverfügbarkeit. In die Oberfläche der Platte eingegossene oder geschliffene Spanbrecherstrukturen steuern die Spanbildung und -evakuierung, indem sie lange, fadenförmige Späne in handhabbare Segmente zerlegen, die effizient über die Spannuten abgeführt werden, ohne sich zu verstopfen oder erneut geschnitten zu werden – ein Vorgang, der den Verschleiß beschleunigt und die Bohrlochqualität beeinträchtigt. Die strategische Positionierung und Geometrie dieser Spanbrecher ist auf bestimmte Werkstoffarten und Schnittparameter abgestimmt, um eine wirksame Spankontrolle in Ihren Fertigungsanwendungen sicherzustellen – ob beim Bohren von unlegiertem Stahl, Edelstahl, Gusseisen oder Nichteisenmetallen. Freiflächenwinkel, die hinter den Schneiden geschliffen sind, verhindern Reibung zwischen der Platte und den frisch bearbeiteten Bohrlochwänden, wodurch Reibung und Wärmeentwicklung reduziert sowie Oberflächenqualität und Maßgenauigkeit der erzeugten Bohrungen verbessert werden. Der Spitzenwinkel und die Stegdicke von Bohrplatten beeinflussen die Zentriergenauigkeit und die axialen Kräfte während des Bohrvorgangs; Konstruktionsvarianten sind dabei für unterschiedliche Anwendungen optimiert – von präziser Bohrlochpositionierung in dünnen Blechen bis hin zu aggressivem Materialabtrag bei Tiefbohrvorgängen. In die Geometrie der Platten integrierte Kühlmittelzuführungsmerkmale gewährleisten eine effektive Zuführung der Kühlflüssigkeit in die Schnittzone, wodurch Kühlung und Schmierung bereitgestellt werden, die Lebensdauer des Werkzeugs verlängern und Späne aus der Schnittzone spülen, um erneutes Schneiden und Oberflächenschäden zu vermeiden. Die Indexierbarkeit moderner Bohrplatten mit mehreren Schneiden stellt eine geometrische Konstruktionsherausforderung dar, die erfolgreich durch präzise winkelige Ausrichtung und konsistente Fertigungsqualität von Schneide zu Schneide gelöst wurde – so dass jede indexierte Position identisch performt. Ihre Bearbeitungsergebnisse verbessern sich messbar durch eine optimierte Plattengeometrie: geradere Bohrungen mit besserer Positionsgenauigkeit, hervorragende Oberflächenqualitäten, die sekundäre Nachbearbeitung möglicherweise entfallen lassen, sowie konsistente Maßhaltigkeit, die Prüfaufwand und Ausschussquote während der gesamten Serienfertigung reduziert.

 EN