
 EN
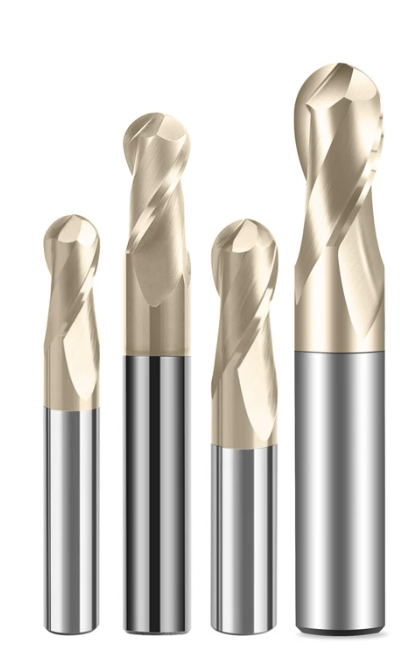
At vælge den rigtige cnc end mill forbliver en af de mest kritiske beslutninger i moderne maskinbearbejdning. Antallet af skår påvirker direkte skærepræstationen, overfladekvaliteten, værktøjets levetid og produktionseffektiviteten. Mange producenter har svært ved at afgøre, om et 2-skåret, 3-skåret eller 4-skåret cnc end mill bedst passer deres specifikke anvendelse, hvilket fører til suboptimale værktøjsvalg, øgede omkostninger og nedsat delkvalitet. At forstå, hvordan skårens geometri påvirker din maskinbearbejdningsproces, er afgørende for at optimere gennemløbstiden og opnå konsekvente resultater over en bred vifte af materialer og skæretilstande.
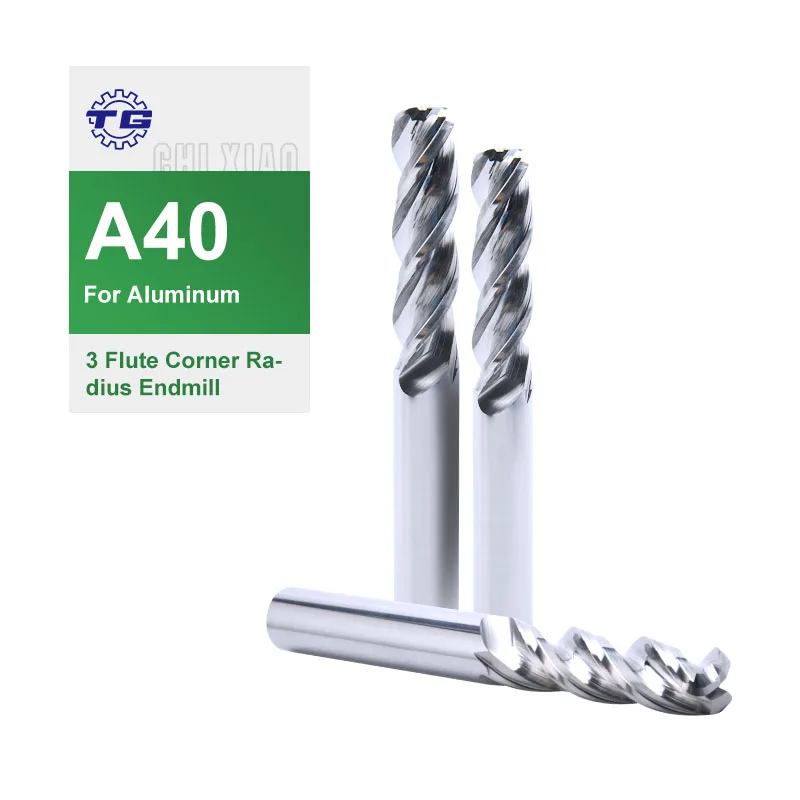
Forholdet mellem antallet af skår og maskinbearbejdningspræstationen strækker sig langt ud over teoretiske specifikationsark. Hver cnc end mill design repræsenterer en balance mellem spånfjerningshastighed, fordeling af skærekræfter, værktøjsafbøjning og materialefjerningshastigheder. Industrielle processer kræver en systematisk tilgang til valg af flutede skærere baseret på materialeegenskaber, spindelhastighedskapacitet, fremføringshastigheder og krav til overfladekvalitet. Denne vejledning undersøger de kritiske faktorer, der styrer cnc end mill valg af antal fluter og giver praktiske beslutningsrammer for producenter, der opererer inden for forskellige industrier og produktionscenarier.
Forståelse af ydeevneegenskaber ved antal fluter
Hvordan geometrien af fluterne påvirker skærehandlingen
Antal fluter former grundlæggende, hvordan en cnc end mill interagerer med værkdelen. En 2-flutet cnc end mill har større flute-rum, hvilket tillader aggressiv spånfjerning og hurtigere fremføringshastigheder i blødere materialer som aluminium og plastik. Færre skærekanter betyder, at hver flute udsættes for lavere skærekræft pr. tand, hvilket reducerer værktøjsafbøjning og vibration ved afbrudte snit. Omvendt har en 4-flutet cnc end mill fordeler skærende belastninger over flere skærekanters, hvilket muliggør højere spindelhastigheder og finere overfladeafslutninger i hærdede stål og støbejern. Den cnc end mill med mellemværdi af flutede tænder optager den praktiske midterposition og tilbyder afbalanceret ydelse på tværs af materialekategorier og spindelhastighedsområder, som er tilgængelige på standardmaskinværktøjer.
Materialefrakoblingshastighed og spånlængdeoptimering
Alle cnc end mill fungerer under spånlængdebegrænsninger, der bestemmes af antallet af flutede tænder og materialekompositionen. En 3-flutede cnc end mill repræsenterer den mest alsidige konfiguration til almindelige fremstillingsmiljøer, fordi den kan håndtere moderate til høje fremføringshastigheder, samtidig med at acceptable overfladeafslutninger opretholdes. Spånlængden pr. tand påvirker direkte værktøjets levetid og dimensionelle nøjagtighed; overbelastning af en cnc end mill fremskynder sideflade-slid og termisk degradering, mens utilisation under kapaciteten reducerer produktiviteten uden at udvide værktøjets levetid proportionalt. Fremstillere, der vælger en cnc end mill skal beregne optimale spåntætheder baseret på materialehårdhed, værktøjsbelægning, skærehastighed og maskinens stivhed. Denne beregning sikrer, at cnc end mill fungerer inden for sin optimale ydelsesgrænse i stedet for at blive tvunget ind i suboptimale skærebetingelser.
Applikationsstyret valgrahmen
Aluminium- og bløde-materialeapplikationer
Bearbejdning af aluminium og lignende bløde materialer foretrækker typisk 2- eller 3-fløjede cnc end mill konfigurationer. Det lavere antal fløje tillader hurtigere spånaftransport og forhindrer materialeopbygning, som forårsager værktøjsslidning og overfladefejl i ikke-jernholdige metaller. En 2-fløjed cnc end mill udmærker sig ved højhastighedsafslutningsbearbejdning af aluminium og giver rene kanter samt minimal termisk spænding. Når produktionskravene kræver større volumenoutput med moderate krav til overfladekvalitet, tilbyder en 3-fløjed cnc end mill en bedre balance, da den tillader højere spindelhastigheder, som er almindelige i moderne CNC-maskiner, samtidig med at den opretholder rimelige værktøjsintervaller. Valget mellem 2-fløjede og 3-fløjede cnc end mill design afhænger endeligt af din maskines spindelhastighedsområde samt om overfladekvalitet eller hurtig materialefjernelse er afgørende i din proces.
Anvendelser til stål og hærdede materialer
Bearbejdning af rustfrit stål, kulstofstål og støbejern kræver typisk et højere antal skær, da disse materialer genererer større skærekræfter og varme. Et 3-skæret eller 4-skæret cnc end mill fordeler mekanisk spænding mere jævnt over skærekanterne, hvilket forlænger værktøjets levetid og forbedrer overfladekvaliteten. Det 4-skærede cnc end mill design udmærker sig især ved afsluttende operationer, hvor dimensionel nøjagtighed og overfladetopologi er afgørende, da de ekstra skær øger stivheden og reducerer vibrerende svingninger. Når produktionshastigheder kræver højere fremføringshastigheder ved bearbejdning af stål, er et robust 3-skæret cnc end mill repræsenterer ofte den praktiske optimale løsning, der balancerer produktionsmængden med håndterlige skærekræfter på CNC-udstyr af mellemklasse. Hårde materialer og afbrudte skæremønstre favoriserer ligeledes højere tandantal, fordi den delte belastningsfordeling absorberer pludselige kraftspidser uden katastrofal værktøjsfejl.
Praktiske udvalgskriterier og ydelsesoptimering
Maskinens stivhed og spindelhastighedskapacitet
Din CNC-maskines specifikationer bestemmer direkte, hvilket cnc end mill tandantal fungerer optimalt i din miljø. Ældre eller mindre stive maskiner kræver typisk lavere tandantal, fordi en 2-tands cnc end mill genererer mindre radiale skærekræfter, hvilket reducerer vibration og følsomhed over for løbefejl. Omvendt giver moderne, stive fræsemaskiner med præcisionslager på spindlen fuld fordel af højere tandantal cnc end mill der maksimerer produktivitet og overfladekvalitet. Spindelhastighedsområdet påvirker også valget; højhastighedsspindler (10.000+ omdr./min) favoriserer 4-tands eller 5-tands cnc end mill konfigurationer, mens konventionelle spindler (3.000–6.000 omdr./min) typisk yder bedre med 2- eller 3-fløjede cnc end mill værktøjer. At kombinere en spindels kapacitet forkert med antallet af fløj er ineffektivt; en 4-fløjet cnc end mill bliver underudnyttet ved for lave omdrejninger, mens et 2-fløjet værktøj, der roterer ved maksimal hastighed, kan spilde maskinens potentiale.
Overfladekvalitet og værktøjsafbøjning
Overfladekvalitetskrav udgør en anden afgørende beslutningsfaktor ved valg af din cnc end mill konfiguration. En cnc end mill med flere fløj giver en finere overfladetopografi, fordi hver fløj fjerner mindre materiale pr. omdrejning, hvilket skaber glidere fremføringer og mere overfladiske værktøjsmærker. Den 4-fløjede cnc end mill udmærker sig ved præcisionsafslutning, hvor Ra-værdier under 0,8 mikrotommer er afgørende for efterfølgende montering eller æstetisk udseende. Omvendt kan grovarbejdning tillade den 2-fløjede cnc end mill tilgang, fordi hurtig materialeborttagelse retfærdiggør en grovere overfladetekstur. Værktøjsafbøjning stiger med længere udstik og færre fløj; en 3-fløjet cnc end mill tilbyder en rimelig afbøjningskontrol til almindelige opgaver, mens kritiske toleranceapplikationer, der kræver præcis positionering, muligvis kræver den stivere 4-fløjede konstruktion. Materialetykkelse, skæredybde og indgrebsbredde indgår alle i denne afbøjningsberegning, når du fastlægger din cnc end mill specifikation.
Ofte stillede spørgsmål
Hvor mange skær skal jeg bruge til almindelig bearbejdning?
En 3-skær cnc end mill repræsenterer det mest alsidige valg til almindelig fremstilling, fordi den kan håndtere et bredt spektrum af materialer, spindelhastigheder og skæreforhold. Dette antal skær balancerer materialefjerningseffektiviteten med overfladekvaliteten, samtidig med at den er tolererende over for opsætningsvariabler og maskinbegrænsninger, som ofte forekommer i alsidige værksteder.
Hvordan påvirker spindelhastigheden mit valg af CNC-fræseskær?
Spindelhastigheden påvirker optimalt antal skær omvendt; højere spindelhastigheder (over 8.000 omdr./min.) favoriserer 4-skær cnc end mill designer, der udnytter hurtig værktøjsrotation, mens lavere hastigheder (under 4.000 omdr./min) yder bedre med 2-fløjede konfigurationer, der genererer lavere skærekræfter pr. tænder. At afstemme din maskines spindelkapacitet til passende cnc end mill fløjgeometri sikrer effektiv værktøjsudnyttelse og konsekvent produktivitet.
Kan jeg bruge samme CNC-fræserfløjantal til alle materialer?
Forskellige materialer kræver forskellige cnc end mill fløjantal for optimal ydelse; bløde materialer som aluminium drager fordel af 2-fløjede design med hurtig spåneaftransport, mens hårdere materialer som stål kræver 3-fløjede eller 4-fløjede cnc end mill konfigurationer, der fordeler skærekræfterne mere jævnt og forbedrer værktøjslevetiden over en bred vifte af materialeegenskaber.
