
 EN
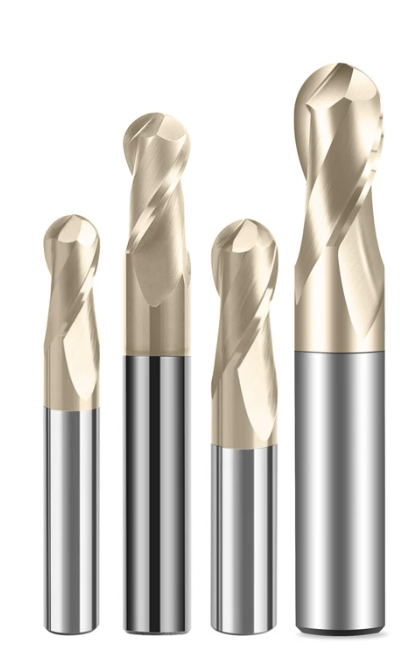
Alegerea corectă buroaie cnc rămâne una dintre cele mai critice decizii în operațiunile moderne de prelucrare prin așchiere. Numărul de canale influențează direct performanța de așchiere, calitatea suprafeței finite, durata de viață a sculei și eficiența producției. Mulți producători întâmpină dificultăți în stabilirea faptului dacă o freză cu 2 canale, 3 canale sau 4 canale buroaie cnc se potrivește cel mai bine aplicației lor specifice, ceea ce duce la o selecție suboptimală a sculelor, la creșterea costurilor și la deteriorarea calității pieselor. Înțelegerea modului în care geometria canalelor afectează procesul de prelucrare prin așchiere este esențială pentru optimizarea debitului de producție și pentru obținerea unor rezultate constante în condiții variate de așchiere și pe materiale diverse.
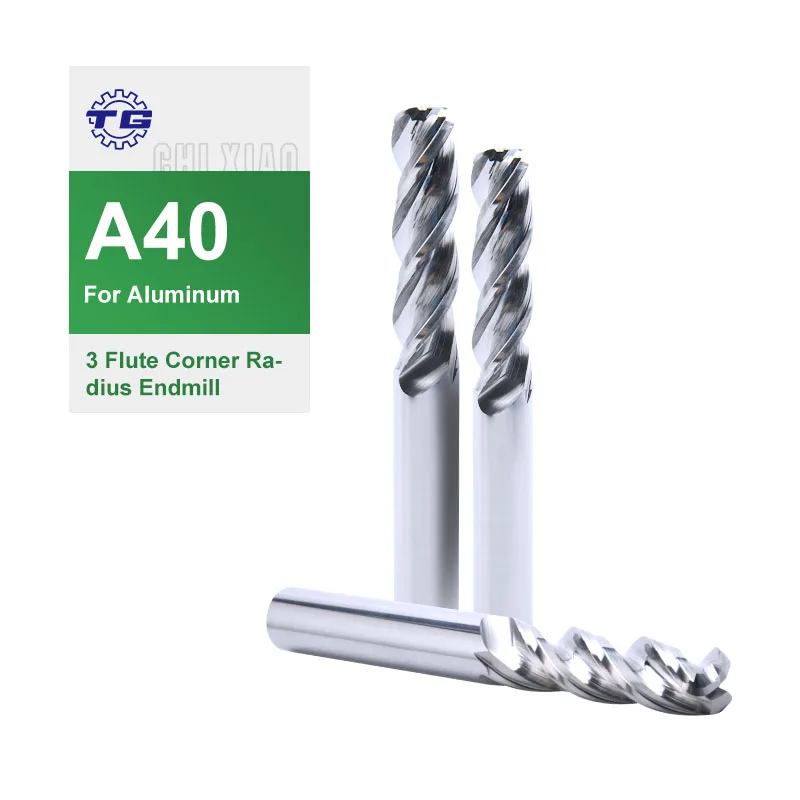
Relația dintre numărul de canale și performanța la prelucrarea prin așchiere merge mult dincolo de fișele teoretice de specificații. Fiecare buroaie cnc designul reprezintă un echilibru între viteza de evacuare a așchiilor, distribuția forței de așchiere, devierea sculei și ratele de îndepărtare a materialului. Operațiunile industriale necesită o abordare sistematică a selecției canelurilor, bazată pe proprietățile materialului, capacitatea de viteză a arborelui principal, ratele de avans și cerințele privind calitatea suprafeței. Acest ghid examinează factorii critici care determină buroaie cnc selecția canelurilor și oferă cadre practice de luare a deciziilor pentru producători care operează în diverse industrii și scenarii de producție.
Înțelegerea caracteristicilor de performanță ale numărului de caneluri
Cum influențează geometria canelurilor acțiunea de așchiere
Numărul de caneluri modelează fundamental modul în care o buroaie cnc interacționează cu materialul piesei prelucrate. O buroaie cnc cu două caneluri are spații mai mari între caneluri, permițând o evacuare agresivă a așchiilor și rate mai mari de avans în materiale mai moi, cum ar fi aluminiul și plasticul. Numărul mai mic de muchii de așchiere înseamnă că fiecare canelură suportă o forță de așchiere mai mică pe dinte, reducând devierea și vibrația sculei în tăierile intermitente. În schimb, o buroaie cnc distribuie încărcăturile de așchiere pe un număr mai mare de muchii, permițând viteze mai mari ale arborelui principal și finisaje de suprafață mai fine în oțelurile călite și fonte. buroaie cnc cu un număr intermediar de canale ocupă poziția practică din mijloc, oferind o performanță echilibrată în cadrul diverselor categorii de materiale și al gamei de viteze ale arborelui principal disponibile pe mașinile-unelte standard.
Rata de îndepărtare a materialului și optimizarea încărcării pe dinte
Fiecare buroaie cnc funcționează în limitele încărcării pe dinte stabilite de numărul de canale și de compoziția materialului. Un freză cu 3 canale buroaie cnc reprezintă configurația cea mai versatilă pentru mediile de fabricație de uz general, deoarece acceptă rate moderate până la ridicate de avans, menținând în același timp finisaje de suprafață acceptabile. Încărcarea pe dinte influențează direct durata de viață a sculei și precizia dimensională; suprasolicitarea unei buroaie cnc accelerează uzurarea flancului și degradarea termică, în timp ce subutilizarea reduce productivitatea fără a prelungi proporțional durata de viață a sculei. Producătorii care aleg o buroaie cnc trebuie să calculeze încărcările optime ale așchiilor pe baza durității materialului, a învelișului sculei, a vitezei de așchiere și a rigidității mașinii. Această calculare asigură faptul că buroaie cnc funcționează în intervalul său optim de performanță, nu este forțată să opereze în condiții suboptime de așchiere.
Cadru de selecție orientat pe aplicație
Aplicații pentru aluminiu și materiale moi
Așchierea aluminiului și a materialelor similare moi favorizează în mod obișnuit configurații cu 2 sau 3 tăișuri buroaie cnc . Numărul redus de tăișuri permite evacuarea mai rapidă a așchiilor, prevenind acumularea materialului care duce la uzurarea sculei și la defecte de suprafață în metalele neferoase. Un buroaie cnc cu 2 tăișuri se remarcă în operațiunile de finisare a aluminiului la viteză ridicată, oferind muchii curate și stres termic minim. Atunci când volumul crescut de producție impune debite superioare, iar cerințele privind calitatea suprafeței sunt moderate, un buroaie cnc cu 3 tăișuri oferă un echilibru superior, deoarece suportă viteze mai mari ale arborelui port-scule, tipice mașinilor CNC moderne, păstrând în același timp intervale rezonabile între tăișuri. Alegerea dintre varianta cu 2 și cea cu 3 tăișuri buroaie cnc proiectările depind în final de intervalul de viteze de rotație ale axului mașinii dvs. și de faptul dacă finisarea suprafeței sau eliminarea rapidă a materialului are prioritate în operațiunea dvs.
Aplicații pentru oțel și materiale durificate
Prelucrarea oțelului inoxidabil, a oțelului carbon și a fontei necesită de obicei un număr mai mare de canale, deoarece aceste materiale generează forțe de așchiere și căldură mai mari. Un instrument cu 3 sau 4 canale buroaie cnc distribuie efortul mecanic mai uniform pe muchiile de așchiere, prelungind durata de viață a sculei și îmbunătățind calitatea finisării suprafeței. Proiectarea cu 4 canale buroaie cnc se remarcă în special în operațiunile de finisare, unde precizia dimensională și topologia suprafeței sunt cele mai importante, deoarece canalele suplimentare sporesc rigiditatea și reduc vibrațiile de tip chatter. Atunci când vitezele de producție impun rate mai mari de avans în materiale din oțel, un instrument robust cu 3 canale buroaie cnc reprezintă adesea optimul practic, echilibrând volumul de producție cu forțele de așchiere gestionabile pe echipamentele CNC de gamă mijlocie. Materialele dure și tiparele de așchiere intermitente favorizează, de asemenea, numere mai mari de canale, deoarece distribuția împărțită a sarcinii absoarbe vârfurile bruște de forță fără ca scula să cedeze catastrofal.
Criterii practice de selecție și optimizare a performanței
Rigiditatea mașinii și capacitatea de viteză a arborelui principal
Specificațiile mașinii CNC influențează direct care buroaie cnc număr de canale funcționează optim în mediul dumneavoastră. Mașinile mai vechi sau mai puțin rigide necesită, de obicei, numere mai mici de canale, deoarece o freză cu 2 canale buroaie cnc generează o forță radială de așchiere mai mică, reducând vibrațiile și sensibilitatea la excentricitate. În schimb, echipamentele moderne de frezare rigide, dotate cu rulmenți de precizie ai arborelui principal, permit exploatarea completă a designurilor cu număr mai mare de canale, pentru a maximiza productivitatea și calitatea suprafeței. Gama de viteze a arborelui principal influențează, de asemenea, selecția; arborii principali de înaltă viteză (peste 10.000 RPM) favorizează frezele cu 4 sau 5 canale buroaie cnc care maximizează productivitatea și calitatea suprafeței. Gama de viteze a arborelui principal influențează, de asemenea, selecția; arborii principali de înaltă viteză (peste 10.000 RPM) favorizează frezele cu 4 sau 5 canale buroaie cnc configurații, în timp ce axele de rotație convenționale (3.000–6.000 RPM) obișnuiesc să funcționeze mai bine cu scule cu 2 sau 3 tăișuri buroaie cnc . Potrivirea incorectă a capacității axului de rotație cu numărul de tăișuri generează ineficiență: o sculă cu 4 tăișuri buroaie cnc la un număr insuficient de RPM devine subutilizată, în timp ce o sculă cu 2 tăișuri care se rotește la viteza maximă poate risipi potențialul mașinii.
Considerente legate de finisarea suprafeței și de devierea sculei
Cerințele privind finisarea suprafeței reprezintă un alt factor decisiv esențial la alegerea configurației dumneavoastră. buroaie cnc o buroaie cnc sculă cu mai multe tăișuri produce o topografie mai fină a suprafeței, deoarece fiecare tăiș îndepărtează cantități mai mici de material pe rotație, generând avansuri mai netede și urme mai puțin adânci ale sculei. Scula cu 4 tăișuri buroaie cnc excelă în finisarea de precizie, unde valori Ra sub 0,8 microinchi sunt esențiale pentru asamblarea ulterioară sau pentru aspectul estetic. În schimb, operațiunile de degroșare acceptă abordarea cu scula cu 2 tăișuri buroaie cnc deoarece eliminarea rapidă a materialului justifică acceptarea unei texturi de suprafață mai grosolane. Devierea sculei crește odată cu distanțele mai mari de înconsolă și cu numărul mai mic de tăișuri; o sculă cu 3 tăișuri buroaie cnc oferă un control rezonabil al deviației pentru lucrări generale, în timp ce aplicațiile cu toleranțe critice care necesită poziționare precisă pot necesita designul mai rigid cu 4 caneluri. Grosimea materialului, adâncimea de așchiere și lățimea de angrenare intră toate în calculul deviației la finalizarea buroaie cnc specificație.
Întrebări frecvente
Ce număr de caneluri trebuie să folosesc pentru prelucrarea generală?
Un freză cu 3 caneluri buroaie cnc reprezintă cea mai versatilă alegere pentru prelucrarea generală, deoarece se adaptează unei game largi de materiale, viteze de rotație ale arborelui principal și condiții de așchiere. Acest număr de caneluri echilibrează eficiența îndepărtării materialului cu calitatea finisării suprafeței, rămânând în același timp tolerant față de variabilele de montaj și limitările mașinii, frecvent întâlnite în atelierele multifuncționale.
Cum influențează viteza de rotație a arborelui principal alegerea numărului de caneluri pentru freza CNC?
Viteza de rotație a arborelui principal influențează invers numărul optim de caneluri; vitezele mai mari de rotație (peste 8.000 RPM) favorizează frezele cu 4 caneluri buroaie cnc designuri care capitalizează pe rotația rapidă a sculei, în timp ce vitezele mai mici (sub 4.000 RPM) funcționează mai bine cu configurații cu 2 canale care generează forțe de așchiere mai mici pe dinte. Potrivirea capacității axului mașinii dvs. cu geometria adecvată a canalelor asigură o utilizare eficientă a sculei și o productivitate constantă. buroaie cnc geometria canalelor asigură o utilizare eficientă a sculei și o productivitate constantă.
Pot folosi același număr de canale pentru frezele CNC pentru toate materialele?
Materialele diferite necesită numere diferite de canale pentru o performanță optimă; materialele moi, cum ar fi aluminiul, beneficiază de designuri cu 2 canale, care permit evacuarea rapidă a așchiilor, în timp ce materialele mai dure, cum ar fi oțelul, necesită configurații cu 3 sau 4 canale, care distribuie forțele de așchiere mai uniform și îmbunătățesc durata de viață a sculei în funcție de proprietățile diverse ale materialelor. buroaie cnc configurații care distribuie forțele de așchiere mai uniform și îmbunătățesc durata de viață a sculei în funcție de proprietățile diverse ale materialelor. buroaie cnc configurații care distribuie forțele de așchiere mai uniform și îmbunătățesc durata de viață a sculei în funcție de proprietățile diverse ale materialelor.
