
 EN
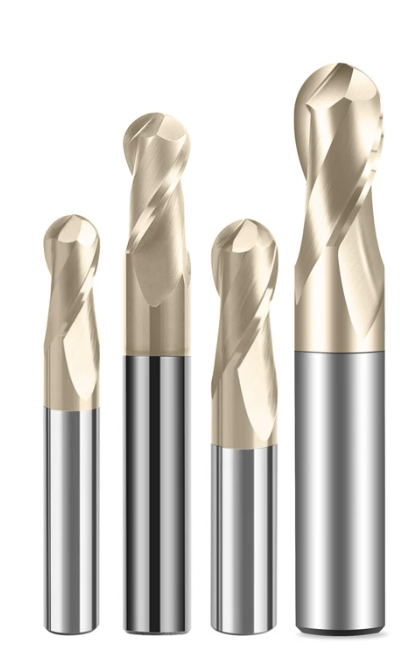
Oikean valitseminen cnc loppumylly on yhä yksi tärkeimmistä päätöksistä nykyaikaisissa koneistusoperaatioissa. Terän kierrosten määrä vaikuttaa suoraan leikkuusuorituskykyyn, pinnanlaatuun, työkalun kestoon ja tuotantotehokkuuteen. Monet valmistajat kamppailevat sen kanssa, mikä – 2-, 3- vai 4-kierroksinen – terä sopii parhaiten heidän tiettyyn sovellukseensa, mikä johtaa alatehokkaaseen työkaluvalintaan, kustannusten nousuun ja osien laadun heikkenemiseen. Kierroksisen geometrian vaikutuksen ymmärtäminen koneistusprosessiin on välttämätöntä tuottavuuden optimoimiseksi ja johdonmukaisen tuloksen saavuttamiseksi erilaisten materiaalien ja leikkuuolosuhteiden kesken. cnc loppumylly parhaiten sopii heidän tiettyyn sovellukseensa, mikä johtaa alatehokkaaseen työkaluvalintaan, kustannusten nousuun ja osien laadun heikkenemiseen. Kierroksisen geometrian vaikutuksen ymmärtäminen koneistusprosessiin on välttämätöntä tuottavuuden optimoimiseksi ja johdonmukaisen tuloksen saavuttamiseksi erilaisten materiaalien ja leikkuuolosuhteiden kesken.
Kierrosten määrän ja koneistussuorituskyvyn välinen suhde ulottuu paljon pidemmälle kuin teoreettiset tekniset tiedot. Jokainen cnc loppumylly suunnittelu edustaa tasapainoa lastunpoiston nopeuden, leikkuuvoiman jakautumisen, työkalun taipumisen ja materiaalin poistumisnopeuden välillä. Teollisuusoperaatiot vaativat systemaattista lähestymistapaa kierroslukujen valintaan materiaaliominaisuuksien, pyörivän akselin kierroslukukapasiteetin, syöttönopeuksien ja pinnanlaatutavoitteiden perusteella. Tässä oppaassa tarkastellaan kriittisiä tekijöitä, jotka määrittävät cnc loppumylly kierroslukujen valintaa ja tarjoavat käytännöllisiä päätöksentekokehysteitä valmistajille, jotka toimivat eri teollisuudenaloilla ja tuotantoskenaarioissa.
Kierroslukumäärän suorituskyvyn ominaisuuksien ymmärtäminen
Kuinka kierroslukugeometria vaikuttaa leikkuutoimintaan
Kierroslukumäärä muokkaa perustavanlaatuisesti sitä, kuinka cnc loppumylly kaksikierroksinen pora cnc loppumylly sisältää suurempia kierroslukutiloja, mikä mahdollistaa aggressiivisen lastunpoiston ja nopeammat syöttönopeudet pehmeissä materiaaleissa, kuten alumiinissa ja muoveissa. Vähemmän leikkuureunoja tarkoittaa, että jokainen kierros kokee pienemmän leikkuuvoiman hammasta kohden, mikä vähentää työkalun taipumista ja värähtelyä katkonaisissa leikkauksissa. Päinvastoin neljäkierroksinen pora cnc loppumylly jakaa leikkuukuormat useammalle terälle, mikä mahdollistaa korkeammat kärkivuorokulmat ja tarkemmat pinnanlaadut kovennetussa teräksessä ja valuraudassa. cnc loppumylly keskitasoisella terämäärällä varustettu pora muodostaa käytännöllisen keskitien, tarjoamalla tasapainoisen suorituskyvyn eri materiaaliluokissa ja standardikoneiden saatavilla olevilla kärkivuorokulmavaloilla.
Poistettavan materiaalin määrä ja puristusvoiman optimointi
Jokainen cnc loppumylly toimii puristusvoimakäyrän rajoittamina, joka määrittyy terämäärän ja materiaalin koostumuksen perusteella. Kolmiteräinen cnc loppumylly edustaa monikäyttöisintä konfiguraatiota yleiskäyttöisiin valmistusympäristöihin, koska se sallii kohtalaiset ja korkeat syöttönopeudet säilyttäen hyväksyttävät pinnanlaadut. Puristusvoima hampaan vaikuttaa suoraan työkalun kestoon ja mitoituksen tarkkuuteen; liiallinen kuormitus cnc loppumylly kiihdyttää sivuterän kulumista ja lämpövaurioita, kun taas alakuormitus vähentää tuottavuutta ilman, että työkalun kestoa lisättäisiin suhteellisesti. Valmistajat, jotka valitsevat cnc loppumylly on laskettava optimaaliset työkalukuorman arvot materiaalin kovuuden, työkalun pinnoitteen, leikkuunopeuden ja koneen jäykkyyden perusteella. Tämä laskenta varmistaa, että cnc loppumylly toimii optimaalisessa suorituskykyalueessaan eikä sitä pakoteta alioptimaalisiin leikkuuolosuhteisiin.
Sovellusperustainen valintakehys
Alumiinin ja pehmeiden materiaalien käsittely
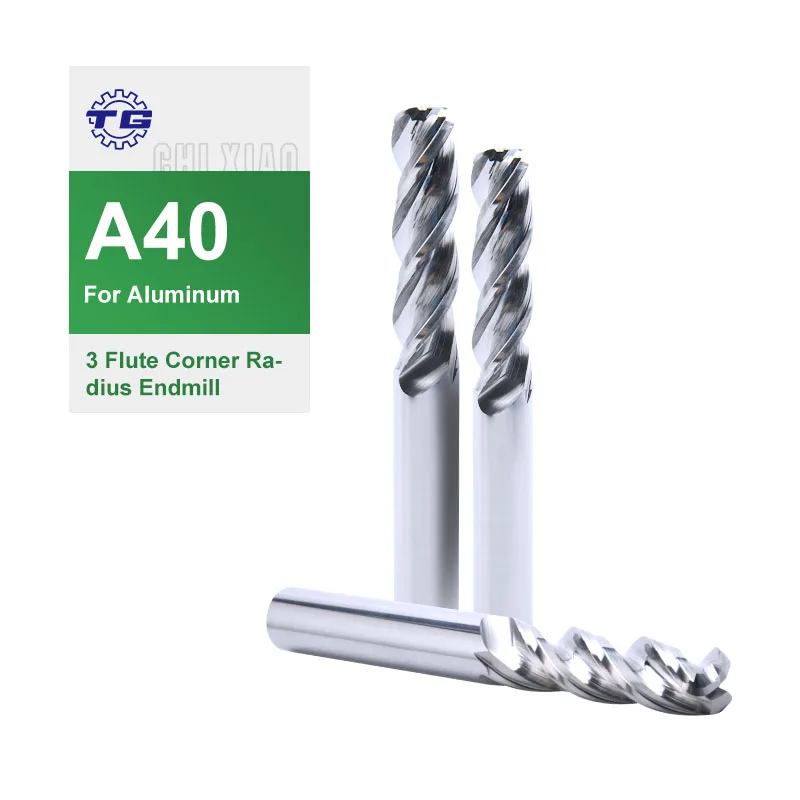
Alumiinin ja vastaavien pehmeiden materiaalien koneistaminen edellyttää yleensä 2- tai 3-halkaisijaisia cnc loppumylly konfiguraatioita. Alhaisempi halkaisijoiden lukumäärä mahdollistaa lastujen nopeamman poistumisen, mikä estää materiaalin kertymisen, joka aiheuttaa työkalun tylppenemisen ja pinnan virheet ei-rautaisissa metalleissa. 2-halkaisijainen cnc loppumylly erottuu erityisesti korkeanopeus-alumiinitasausoperaatioissa, tuottaen siistejä reunoja ja vähäistä lämpöstressiä. Kun tuotannon vaatimukset edellyttävät suurempaa tuotantotilavuutta kohtalaisilla pinnanlaatuvaatimuksilla, 3-halkaisijainen cnc loppumylly tarjoaa paremman tasapainon, koska se sallii modernien CNC-koneiden tyypillisesti korkeammat pyörintänopeudet samalla kun säilyttää kohtalaiset työkaluvälit. Valinta 2- ja 3-halkaisijaisen välillä cnc loppumylly suunnittelut riippuvat lopulta koneesi pyörintänopeusalueesta ja siitä, kumpi on tärkeämpää toiminnassasi: pinnanlaatu vai nopea materiaalin poisto.
Teräksen ja kovennetun materiaalin sovellukset
Ruisuteräksen, hiiliteräksen ja valuraudan koneistaminen vaatii yleensä suurempaa teräslukumäärää, koska nämä materiaalit aiheuttavat suurempia leikkuuvoimia ja lämpöä. Kolmateräksinen tai neljäteräksinen cnc loppumylly jakaa mekaanisen rasituksen tasaisemmin leikkuureunojen kesken, mikä pidentää työkalun käyttöikää ja parantaa pinnanlaatua. Neljäteräksinen cnc loppumylly suunnittelu erinomaisesti soveltuu viimeistelytoimenpiteisiin, joissa mitallinen tarkkuus ja pinnan muoto ovat tärkeimmät tekijät, sillä lisäteräkset tukevat jäykkyyttä ja vähentävät särövärähtelyä. Kun tuotantonopeudet vaativat nopeampia syöttönopeuksia teräsmateriaaleissa, vankka kolmateräksinen cnc loppumylly edustaa usein käytännöllistä optimaalista ratkaisua, joka tasapainottaa tuotantomäärää ja hallittavia leikkausvoimia keskitasoisella CNC-koneistuskoneella. Kovat materiaalit ja katkonainen leikkausmalli edistävät samoin korkeampien teräslukumäärien käyttöä, koska jakautunut kuormitus absorboi äkilliset voimapiikit ilman katastrofaalista työkaluvioita.
Käytännölliset valintakriteerit ja suorituskyvyn optimointi
Koneen jäykkyys ja pyörivän akselin nopeusrajoitukset
CNC-koneesi tekniset tiedot määrittävät suoraan, mikä cnc loppumylly teräslukumäärä toimii optimaalisesti sinun ympäristössäsi. Vanhemmat tai vähemmän jäykät koneet vaativat yleensä alhaisempia teräslukumääriä, koska kahdenteräinen cnc loppumylly aiheuttaa vähemmän säteittäistä leikkausvoimaa, mikä vähentää värähtelyä ja pyörivän akselin epätarkkuuden herkkyyttä. Toisaalta nykyaikaiset jäykät porauskoneet tarkoilla pyörivän akselin laakeroinneilla mahdollistavat korkeamman teräslukumäärän cnc loppumylly suunnittelun täyden hyödyntämisen, mikä maksimoi tuottavuuden ja pinnanlaadun. Pyörivän akselin nopeusalue vaikuttaa myös valintaan; korkean nopeuden pyörivät akselit (10 000+ RPM) edistävät neljä- tai viisiteräisiä cnc loppumylly konfiguraatiot, kun taas perinteiset pyörivät akselit (3 000–6 000 rpm) toimivat yleensä paremmin kahden- tai kolmen terän kanssa cnc loppumylly työkaluilla. Jos pyörivän akselin kapasiteettia ei soviteta terämäärään, syntyy tehottomuutta: neljäteräinen cnc loppumylly työkalu liian alhaisella kierrosluvulla jää hyödyntämättä, kun taas kahdenterräinen työkalu maksimikierrosluvulla saattaa tuhlata koneen mahdollisuudet.
Pintalaadun ja työkalun taipumisen huomioon ottaminen
Pintalaatua koskevat vaatimukset ovat toinen ratkaiseva tekijä, kun valitaan cnc loppumylly konfiguraatio. cnc loppumylly työkalu, jossa on enemmän teriä, tuottaa tarkempaa pintarakennetta, koska jokainen terä poistaa pienemmän määrän materiaalia kierrosta kohden, mikä johtaa tasaisempiin syöttöihin ja syvempiin työkalujälkiin. Neljäteräinen cnc loppumylly työkalu erinomainen tarkassa viimeistelyssä, jossa Ra-arvot alle 0,8 mikrotuuma ovat tärkeitä seuraavaa kokoonpanoa tai esteettistä ulkoasua varten. Päinvastoin karkeat työstötoimenpiteet sietävät kahdenterräisen cnc loppumylly työkalun käyttöä, koska nopea materiaalin poisto oikeuttaa karkeamman pintatekstuurin hyväksymiseen. Työkalun taipuminen kasvaa pidemmällä ulkonevalla osalla ja pienemmällä terämäärällä; kolmenterräinen cnc loppumylly tarjoaa kohtalaisen taipumankontrollin yleiseen työhön, kun taas kriittisiin tarkkuussovelluksiin, joissa vaaditaan tiukkaa sijoittelua, saattaa vaadita jäykempää 4-kärkistä suunnittelua. Taipumislaskelmaan vaikuttavat materiaalin paksuus, leikkuusyvyys ja leikkuuleveys, kun lopullistatte teidän cnc loppumylly erityiset tiedot.
Usein kysytyt kysymykset
Minkä kärkien määrän tulisi käyttää yleiskäyttöiseen koneistukseen?
3-kärkinen cnc loppumylly on monikäyttöisimmän valinnan yleiskäyttöiseen valmistukseen, koska se soveltuu laajaan materiaalivalikoimaan, pyörintänopeuksiin ja leikkuuolosuhteisiin. Tämä kärkien määrä tasapainottaa materiaalin poiston tehokkuutta ja pinnanlaadun laatua samalla kun se on suvaitseva asennusmuuttujille ja koneiden rajoituksille, jotka ovat yleisiä monikäyttöisissä tehtaissa.
Miten pyörintänopeus vaikuttaa CNC-päätyhyllyn kärkien määrän valintaanne?
Pyörintänopeus vaikuttaa kääntäen optimaaliseen kärkien määrään; korkeammat pyörintänopeudet (yli 8 000 RPM) edistävät 4-kärkistä cnc loppumylly suunnitelmia, jotka hyödyntävät nopeaa työkalun pyörähdystä, kun taas alhaisemmat nopeudet (alle 4 000 rpm) toimivat paremmin kahden terän konfiguraatioilla, jotka tuottavat pienempiä leikkausvoimia hammasta kohden. Työkalun sovittaminen koneen pyörähdysakselin ominaisuuksiin ja sopivaan cnc loppumylly terägeometriaan varmistaa tehokkaan työkalunkäytön ja johdonmukaisen tuottavuuden.
Voinko käyttää samaa CNC-päätytyökalun terälukumäärää kaikille materiaaleille?
Eri materiaalit vaativat eri cnc loppumylly terälukumääriä optimaalista suorituskykyä varten; pehmeät materiaalit, kuten alumiini, hyötyvät kahden terän suunnittelusta, joka mahdollistaa nopean purkautumisen, kun taas kovemmat materiaalit, kuten teräs, vaativat kolmen tai neljän terän cnc loppumylly konfiguraatioita, jotka jakavat leikkausvoimat tasaisemmin ja parantavat työkalun kestoa erilaisten materiaalien ominaisuuksien mukaan.
