
 EN
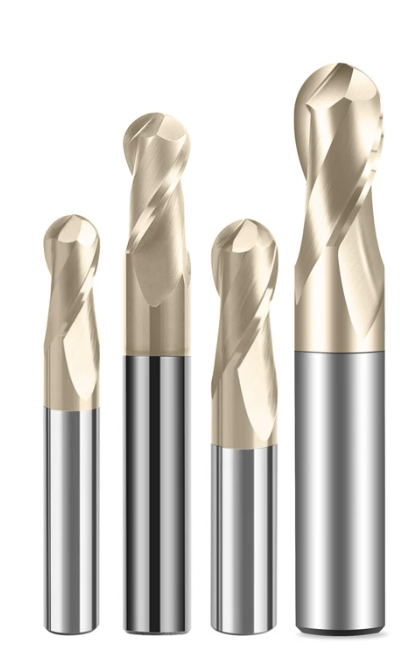
Att välja rätt cnc end mill förblir ett av de mest kritiska besluten inom modern bearbetning. Antalet skär är direkt avgörande för skärprestanda, ytkvalitet, verktygslivslängd och produktionsverkningsgrad. Många tillverkare har svårt att avgöra om ett 2-skärs-, 3-skärs- eller 4-skärs- cnc end mill verktyg bäst passar deras specifika applikation, vilket leder till suboptimal verktygsval, högre kostnader och försämrad komponentkvalitet. Att förstå hur skärgeometrin påverkar din bearbetningsprocess är avgörande för att optimera genomströmning och uppnå konsekventa resultat vid bearbetning av olika material och under olika skärningsförhållanden.
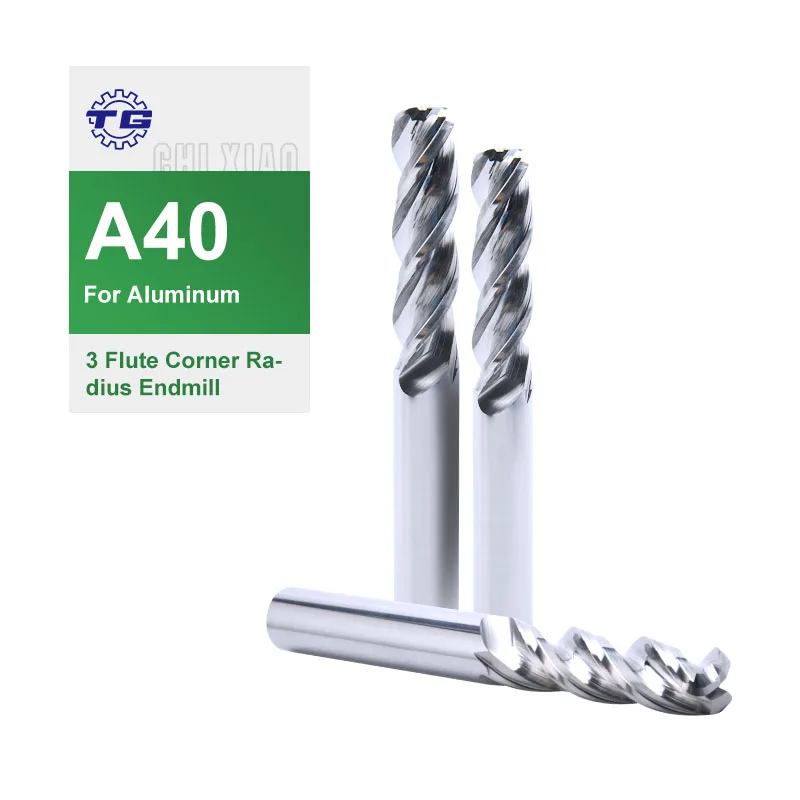
Sambandet mellan antalet skär och bearbetningsprestanda sträcker sig långt bortom teoretiska specifikationsblad. Varje cnc end mill designen representerar en balans mellan spåntransporthastighet, skärfördelning, verktygsutböjning och materialavtagshastigheter. Industriella operationer kräver en systematisk ansats till flöjtval baserat på materialens egenskaper, spindelhastighetskapacitet, fördjupningshastigheter och krav på ytyta. Den här guiden undersöker de avgörande faktorerna som styr cnc end mill flöjtval och ger praktiska beslutsramverk för tillverkare som verkar inom olika branscher och produktionscenarier.
Förståelse av flöjtantalens prestandaegenskaper
Hur flöjtgeometri påverkar skärverkan
Flöjtantal formar i grunden hur ett cnc end mill interagerar med arbetsstycksmaterialet. En 2-flöjtad cnc end mill har större flöjtrymder, vilket möjliggör aggressiv spåntransport och snabbare fördjupningshastigheter i mjukare material som aluminium och plast. Färre skärande kanter innebär att varje flöjt utsätts för lägre skärkraft per tand, vilket minskar verktygsutböjning och vibration vid avbrutna snitt. Omvänt ger en 4-flöjtad cnc end mill fördelar skärlasten över fler skärkanter, vilket möjliggör högre spindelhastigheter och finare ytytor i härdade stål och gjutjärn. Den cnc end mill med mellanliggande antal skärkanter upptar den praktiska mittenpositionen och erbjuder balanserad prestanda över olika materialkategorier och spindelhastighetsområden som finns tillgängliga på standardmaskiner.
Materialborttagningshastighet och spånlastoptimering
Varje cnc end mill fungerar under spånlastbegränsningar som bestäms av antalet skärkanter och materialens sammansättning. En 3-skärkantad cnc end mill representerar den mest mångsidiga konfigurationen för allmän tillverkningsmiljö eftersom den hanterar måttliga till höga fördningshastigheter samtidigt som den bibehåller acceptabla ytytor. Spånlasten per tand påverkar direkt verktygets livslängd och dimensionsnoggrannhet; att överbelasta en cnc end mill accelererar sidovridningsslitage och termisk degradering, medan otillräcklig utnyttjande minskar produktiviteten utan att proportionellt förlänga verktygets livslängd. Tillverkare som väljer en cnc end mill måste beräkna optimala spånlasterna baserat på materialhårdhet, verktygsbeläggning, skärhastighet och maskinens styvhet. Denna beräkning säkerställer att cnc end mill driftsättet ligger inom dess optimala prestandaområde i stället för att tvingas arbeta under suboptimala skärningsförhållanden.
Applikationsdriven urvalsram
Aluminium- och mjuka materialapplikationer
Bearbetning av aluminium och liknande mjuka material föredrar vanligtvis 2-skärs eller 3-skärs cnc end mill konfigurationer. Lägre antal skär möjliggör snabbare avlämning av spån, vilket förhindrar materialackumulering som orsakar verktygsnedsuining och ytskador i icke-järnmetaller. En 2-skärs cnc end mill är särskilt lämplig för höghastighetsavslutning av aluminium, vilket ger rena kanter och minimal termisk belastning. När produktionen kräver högre volymflöde med moderata krav på ytkvalitet erbjuder en 3-skärs cnc end mill en överlägsen balans eftersom den tillåter högre spindelhastigheter, vilka är typiska för moderna CNC-maskiner, samtidigt som rimliga verktygsintervall bibehålls. Valet mellan 2-skärs och 3-skärs cnc end mill design beror slutligen på din maskins spindelhastighetsområde och om ytyta eller snabb materialborttagning är prioriterat i ditt arbete.
Stål- och hårdmaterialapplikationer
Bearbetning av rostfritt stål, kolstål och gjutjärn kräver vanligtvis fler skär för att dessa material genererar större skärkrafter och värme. En 3-skärig eller 4-skärig cnc end mill fördelar mekanisk spänning jämnare över skärkanterna, vilket förlänger verktygets livslängd och förbättrar ytfinishens kvalitet. Den 4-skäriga cnc end mill designen utmärker sig särskilt vid slutförandeoperationer där dimensionsnoggrannhet och yttopologi är avgörande, eftersom de extra skären stödjer styvheten och minskar vibrerande skärvibrationer. När produktionshastigheter kräver snabbare matningshastigheter vid bearbetning av stålmaterial är en robust 3-skärig cnc end mill representerar ofta den praktiska optimala lösningen, där man balanserar produktionsvolymen med hanterbara skärkrafter på CNC-utrustning av mellanklass. Hårda material och avbrott i skärningsmönstret främjar likaså högre tandantal eftersom den delade lastfördelningen absorberar plötsliga krafttoppar utan katastrofal verktygsbrott.
Praktiska urvalskriterier och prestandaoptimering
Maskinens styvhet och spindelhastighetskapacitet
Din CNC-masks specifikationer avgör direkt vilket cnc end mill tandantal som ger bästa prestanda i ditt miljö. Äldre eller mindre styva maskiner kräver vanligtvis lägre tandantal eftersom en tvåtandad cnc end mill genererar mindre radiell skärkraft, vilket minskar vibrationer och känslighet för runout. Å andra sidan gör modern, styv fräsutrustning med precisionslager i spindeln det möjligt att fullt ut utnyttja högre tandantal cnc end mill för att maximera produktivitet och ytkvalitet. Spindelhastighetsområdet påverkar också valet; höghastighetsspindlar (10 000+ rpm) främjar fyrtandade eller femtandade cnc end mill konfigurationer, medan konventionella spindlar (3 000–6 000 rpm) vanligtvis presterar bättre med två- eller treflänsade cnc end mill verktyg. En felaktig anpassning av spindelns kapacitet till antalet flänsar ger ineffektivitet; en fyrfästig cnc end mill vid för låg varvtal blir underutnyttjad, medan ett tvåflänsat verktyg som roterar vid maximalt varvtal kan slösa bort maskinens potential.
Ytyta och verktygsdeformation
Ytytkrav utgör en annan avgörande beslutsfaktor vid valet av din cnc end mill konfiguration. En cnc end mill med fler flänsar ger en finare ytyta eftersom varje fläns avlägsnar mindre material per varv, vilket skapar jämnare försättning och mindre djupa verktygsspår. Den fyrfästiga cnc end mill är särskilt lämplig för precisionsslipning där Ra-värden under 0,8 mikktum är avgörande för efterföljande montering eller estetisk utseende. Vid grovarbeten däremot är den tvåflänsade cnc end mill metoden acceptabel eftersom snabb materialborttagning motiverar en grovare ytyta. Verktygsdeformation ökar med längre överhäng och färre flänsar; en treflänsad cnc end mill erbjuder rimlig avböjningskontroll för allmänt arbete, medan kritiska toleransapplikationer som kräver exakt positionering kan kräva den styvare 4-skärsdesignen. Materialtjocklek, skärningsdjup och ingreppsbredd påverkar alla denna avböjningsberäkning när du slutför ditt cnc end mill specifikation.
Vanliga frågor
Vilken antal skär ska jag använda för allmän bearbetning?
En 3-skärs cnc end mill representerar det mest mångsidiga valet för allmän tillverkning eftersom den passar en bred rad material, spindelhastigheter och skärningsförhållanden. Detta antal skär balanserar effektivitet vid materialborttagning med ytkvalitet samtidigt som den är generös mot inställningsvariabler och maskinbegränsningar som är vanliga i mångsyftade verkstäder.
Hur påverkar spindelhastigheten mitt val av CNC-fräsens skärantal?
Spindelhastigheten påverkar optimalt skärantal omvänt; högre spindelhastigheter (över 8 000 rpm) föredrar 4-skär cnc end mill designer som utnyttjar snabb verktygsrotation, medan lägre varvtal (under 4 000 rpm) fungerar bättre med 2-skärs konfigurationer som genererar lägre skärkrafter per tand. Att anpassa ditt maskinspindels kapacitet till lämplig cnc end mill skärgeometri säkerställer effektiv verktygsanvändning och konsekvent produktivitet.
Kan jag använda samma CNC-fräsens antal skär för alla material?
Olika material kräver olika cnc end mill antal skär för optimal prestanda; mjuka material som aluminium gynnas av 2-skärs design med snabb spåntransport, medan hårdare material som stål kräver 3-skärs eller 4-skärs cnc end mill konfigurationer som fördelar skärkrafterna jämnare och förbättrar verktygslivslängden över olika material egenskaper.
