
 EN
En spiralborr är konstruerad för att leverera exceptionell prestanda i precisionssnittmiljöer där ytytans kvalitet och dimensionsnoggrannhet är oumbärliga. Moderna industriella applikationer kräver verktyg som konsekvent producerar rena, dimensionsstabilas hål utan vibrationer, skakning eller verktygsavböjning. Spiralborren har utvecklats till ett grundläggande snittverktyg som kombinerar avancerad geometri, materialvetenskap och tillverkningsnoggrannhet för att uppfylla dessa strikta krav. Att förstå hur en högkvalitativ spiralborr uppnår överlägsen ytyta och bibehåller stränga dimensions toleranser är avgörande för tillverkare som söker minska sekundära slutföringsoperationer, minimera utslagsfrekvensen och förbättra den totala produktions effektiviteten.
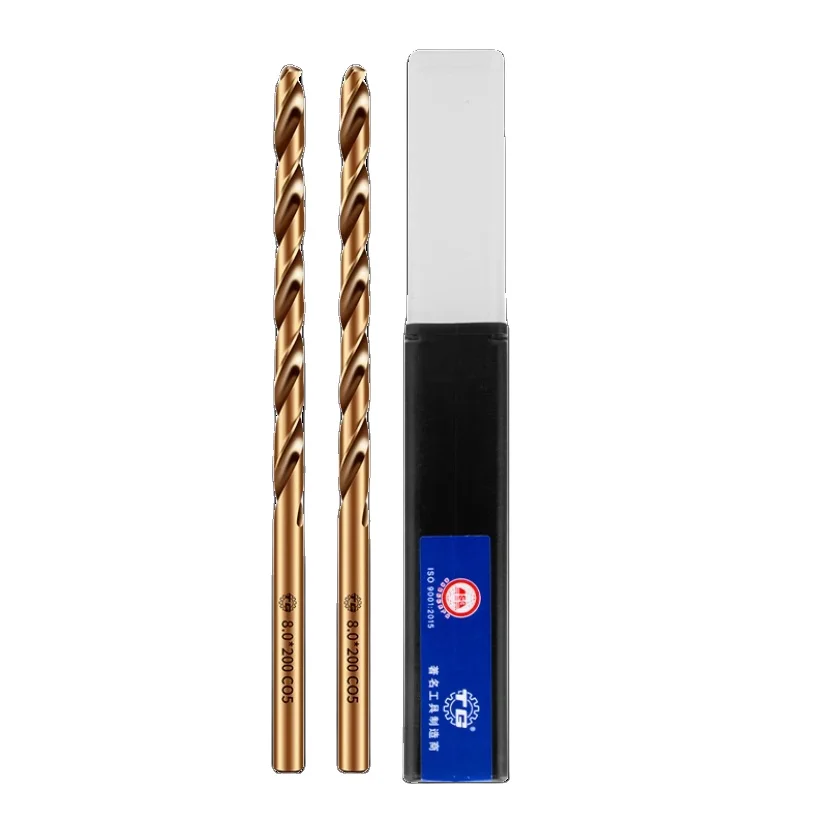
Den konkurrensfördel som investering i en premium-helborr medför ligger i dess förmåga att ge konsekvent bättre resultat på olika material, från rostfritt stål till formstål. När tillverkare väljer en helborr som är utformad med avancerade skärande kanter, optimerad spårränna-geometri och hög noggrannhet i tillverkningsdimensionerna får de mätbara fördelar som sträcker sig långt förbi de initiala kostnaderna. I den här artikeln undersöks de specifika fördelarna med avseende på ytyta och dimensionsnoggrannhet som skiljer högpresterande helborrlösningar från konventionella alternativ, samt hur dessa fördelar omvandlas till konkreta operativa förbättringar för precisionsbearbetning.
Bättre ytyta genom avancerad skärgeometri
Precision i kantdesign vid tillverkning av helborrar
Kvaliteten på ytytan som en spetsborr ger beror i grunden på precisionen hos dess skärande kanter och optimeringen av dess spårrutans geometri. En högkvalitativ spetsborr har exakt slipade skärlipar som bibehåller konstant vinkel och skärpa över hela borrns diameter. När en spetsborr tillverkas med datorstyrda slipsprocesser uppnår de skärande kanterna mikronivåprecision, vilket ger en jämn och kontrollerad avlämning av spån utan att riv eller skava arbetsstyckets yta. Denna förfinad skärverkan översätts direkt till bättre Ra-ytkvalitetsvärden, ofta 0.8–1.6 mikrometer i gynnsamma förhållanden, jämfört med 2.0–3.2 mikrometer från konventionella spetsborralternativ.
Spårrutans geometri och spånstyrning
Flöjtgeometrin hos en spiralborr påverkar i hög grad hur effektivt spån transporteras bort från hålet och hur renodlat skäregenskaperna engagerar arbetsstycket. En optimerad spiralborr har noggrant utformade flöjtvinklar som främjar snabb, obegränsad spånrörelse utan tryckuppbyggnad som kan orsaka verktygsjämnhet. När spån rör sig fritt genom flöjten hos en spiralborr förblir skäregenskaperna i kontakt med arbetsstycket under kontrollerade förhållanden, vilket ger konsekvent mikrospånbildning istället för avbrott i engagemanget som orsakar ytojämnheter. Avancerade spiralborrdesigner inkluderar ofta varierande flöjtbredder och optimerade spiralvinklar som anpassas till materialens egenskaper, vilket säkerställer att spiralborren bibehåller jämn skärtryck och ger överlägsen ytfinish både i mjuka och hårda material.
Dimensionsnoggrannhet och toleranskontroll
Precisionssax och runout-toleranser
Dimensionell noggrannhet beror i grunden på den mekaniska precisionen hos borrverktyget självt, särskilt koncentriciteten hos spåren i förhållande till skaftet och runout-toleransen vid rotation. Ett precisionsframställt borrverktyg upprätthåller en runout inom 0,01–0,02 millimeter, vilket säkerställer att varje punkt på skärytorna följer en identisk cirkulär bana när borrverktyget roterar. Denna exceptionella koncentricitet innebär att när ett borrverktyg tränger in i arbetsstycket skär det med jämn djup och producerar håldiametrar som förblir konsekvent inom specifikationsgränserna. Underlägsna alternativ till borrverktyg kan uppvisa en runout på 0,05 millimeter eller mer, vilket orsakar för stora hål, ellipstformade profiler eller betydande variation i håldiameter längs borrningsdjupet.
Materialsammanställning och värmebeständiga egenskaper
Materialens sammansättning för en spiralborr påverkar direkt dess dimensionsstabilitet under den termiska spänningen som uppstår vid bearbetning. Premiumalternativ för spiralborrar, till exempel sådana med koboltinnehåll eller HSS-M35-legering, behåller sin hårdhet och dimensionsintegritet även vid höga skärtemperaturer. Vid borrning av rostfritt stål eller formstål – material som genererar betydlig värmslipning – kan en standardspiralborr utsättas för termisk expansion och mikrodeformation, vilket försämrar dimensionsnoggrannheten över tid. En högkvalitativ spiralborr med koboltförbättring eller avancerad stålsammansättning motverkar denna termiska förskjutning och bibehåller den avsedda håldiametern samt vägytans egenskaper under längre bearbetningscykler. Denna konsekvens eliminerar behovet av successiva borrpasser eller dimensioneringsoperationer, vilket minskar cykeltiden och förbättrar dimensionsupprepbarheten.
Driftsfördelar och praktiskt tillämpningsvärde
Minskade sekundära bearbetningsoperationer och kostnadseffektivitet
Den överlägsna ytytan och dimensionella noggrannheten som tillhandahålls av ett högpresterande spiralborr minskar direkt behovet av sekundära slutföringsoperationer, såsom borrning med reamer, slipning eller avburkning. När ett spiralborr konsekvent producerar hål med Ra-värden under 1,6 mikrometer och stränga dimensionella toleranser kan komponenter ofta gå direkt vidare till nästa monteringssteg utan mellanliggande bearbetning. Att eliminera dessa sekundära steg leder till lägre arbetslönekostnader, snabbare cykeltider och lägre verktygskostnader för hela produktionspartier. Tillverkare som använder premiumspiralborrlösningar upplever vanligtvis 15–25 procent lägre maskinkostnad per enhet om man beräknar den totala ägarkostnaden över flera produktionsomgångar.
Materialkompatibilitet och förlängd verktygslivslängd
Ett korrekt valt spiralborr för specifika material, till exempel rostfritt stål eller härdat formstål, säkerställer en längre verktygslivslängd och konsekvent prestanda vid större borrningsvolymer. Det borrkärna utvecklade specifikt för användning med rostfritt stål inkluderar en geometri och värmebehandling som förhindrar gallning, skärsågning och för tidig slitage – problem som annars skulle försämra ytfinishens kvalitet. När ett spiralborr behåller sin ursprungliga skärgemetri över flera borrhål förblir konsekvensen mellan hålen hög, vilket säkerställer att målexaktheten inte försämras under verktygets livslängd. Denna utökade prestandaperiod innebär att tillverkare kan borra avsevärt fler hål per spiralborr innan slipning eller utbyte blir nödvändigt, vilket direkt förbättrar produktionsgenomströmningen.
Vanliga frågor
Hur påverkar spiralvinkeln hos ett spiralborr ytfinishens kvalitet?
Hälvinkeln hos en spiralborr avgör hur kraftfullt verktyget engagerar materialet och hur effektivt spånen avlägsnas. En spiralborr med en hälvinkel som är optimerad för det specifika arbetsstycksmaterialet ger jämn, kontrollerad spånbildning som minimerar ytskador och vibreringsmärken. Standardhälvinklar för spiralborrar ligger mellan 25 och 35 grader för allmän bearbetning, medan specialdesignade spiralborrar har varierande hälvinklar som anpassar sig till materialhårdhet och skärningsförhållanden, vilket konsekvent ger en överlägsen ytyta i olika applikationer.
Vilken toleransomfattning bör förväntas från en precisionsspiralborr?
En kvalitetsborr av typen twist drill upprätthåller vanligtvis håldiameter-toleranser inom ±0,05 till ±0,10 millimeter för diametrar upp till 13 millimeter, beroende på material och borrningsdjup. Premium-lösningar av twist drill som är utformade för precisionsapplikationer uppnår ofta strängare toleranser inom ±0,02 till ±0,05 millimeter, särskilt när de kombineras med korrekt spindelrunout-kontroll och lämpliga skärhastigheter. Den dimensionella noggrannheten hos en twist drill är direkt kopplad till dess tillverkningsnoggrannhet, material-sammansättning och stabiliteten hos den maskin som twist drillen är monterad i.
Varför är kobaltinnehållet viktigt i en twist drill för rostfritt stål?
Kobaltinnehållet i en spiralborr förbättrar hårdhetsbevarandet vid höga temperaturer, vilket är avgörande vid borrning av rostfritt stål eftersom detta material genererar betydlig friktionsvärme under skärningen. En spiralborr med 5 % kobalttillsats behåller sin skäryta integritet under den termiska påverkan som standard HSS-spiralborrar inte kan klara, vilket resulterar i konsekvent ytyta och dimensionell noggrannhet under längre borrningscykler. Den kobaltförstärkta spiralborren motverkar också kantupbyggnad och gallning, vanliga problem vid bearbetning av rostfritt stål som annars försämrar hålkvaliteten och ytytan.
