
 EN
Una broca helicoidal está diseñada para ofrecer un rendimiento excepcional en entornos de mecanizado de precisión, donde la calidad del acabado superficial y la exactitud dimensional son requisitos ineludibles. Las aplicaciones industriales modernas exigen herramientas que produzcan de forma constante agujeros limpios y dimensionalmente estables, sin vibración, golpeteo ni desviación de la herramienta. La broca helicoidal ha evolucionado como una herramienta de corte fundamental que combina geometría avanzada, ciencia de materiales y precisión manufacturera para cumplir con estos exigentes estándares. Comprender cómo una broca helicoidal de alta calidad logra un acabado superficial superior y mantiene tolerancias dimensionales ajustadas es esencial para los fabricantes que buscan reducir las operaciones secundarias de acabado, minimizar las tasas de desecho y mejorar la eficiencia general de la producción.
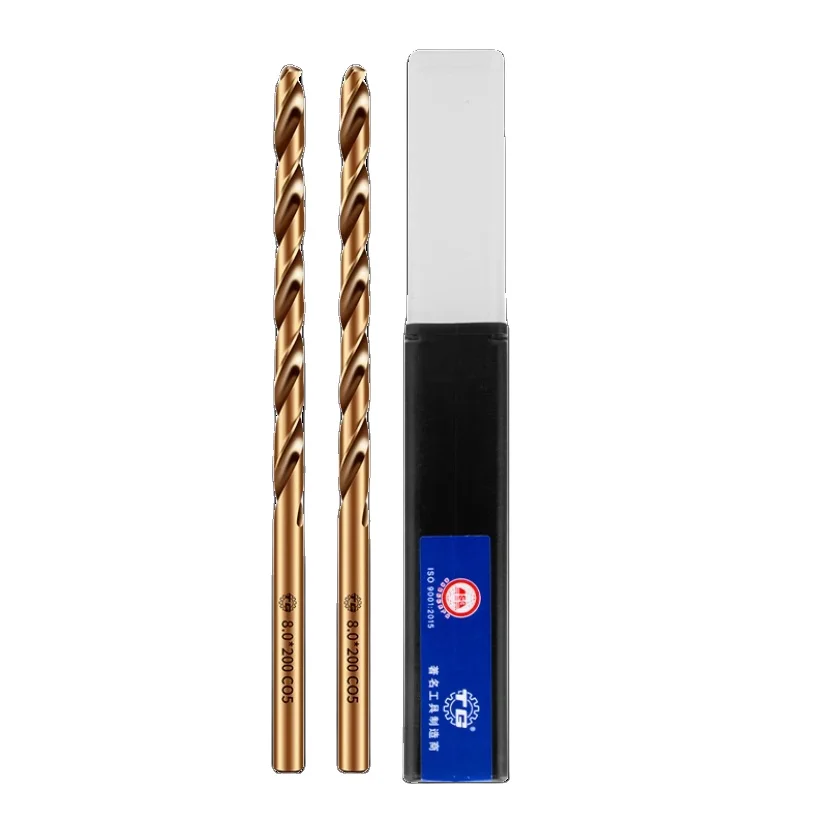
La ventaja competitiva de invertir en una broca de alta gama radica en su capacidad para producir resultados consistentemente superiores en diversos materiales, desde acero inoxidable hasta acero para moldes. Cuando los fabricantes seleccionan una broca diseñada con filos de corte avanzados, geometría optimizada de las ranuras y tolerancias de fabricación de precisión, obtienen beneficios cuantificables que van mucho más allá de las consideraciones iniciales de costo. Este artículo explora las ventajas específicas en acabado superficial y precisión dimensional que distinguen a las soluciones de brocas de alto rendimiento frente a alternativas convencionales, y analiza cómo estas ventajas se traducen en mejoras operativas tangibles para operaciones de mecanizado de precisión.
Acabado superficial superior mediante geometría de corte avanzada
Diseño de filo de precisión en la fabricación de brocas
La calidad del acabado superficial producida por una broca helicoidal depende fundamentalmente de la precisión de sus filos de corte y de la optimización de la geometría de sus ranuras. Una broca helicoidal de alta calidad incorpora filos de corte rectificados con precisión, que mantienen un ángulo y una afilada consistentes en todo el diámetro de la broca. Cuando una broca helicoidal se fabrica mediante procesos de rectificado controlados por ordenador, los filos de corte alcanzan una precisión a nivel microscópico, lo que permite una evacuación de virutas suave y controlada, sin desgarros ni muescas en la superficie de la pieza. Esta acción de corte refinada se traduce directamente en valores superiores de rugosidad Ra, logrando frecuentemente entre 0,8 y 1,6 micrómetros en condiciones favorables, frente a los 2,0–3,2 micrómetros obtenidos con alternativas convencionales de brocas helicoidales.
Geometría de las ranuras y control de virutas
La geometría de las ranuras de una broca helicoidal influye significativamente en la eficiencia con la que las virutas se evacuan del agujero y en la limpieza con la que los filos de corte entran en contacto con la pieza de trabajo. Una broca helicoidal optimizada presenta ángulos de ranura cuidadosamente diseñados que favorecen un desplazamiento rápido y sin obstáculos de las virutas, evitando la acumulación de presión que puede provocar vibraciones de la herramienta. Cuando las virutas se desplazan libremente a través de las ranuras de una broca helicoidal, los filos de corte permanecen en contacto con la pieza de trabajo en condiciones controladas, generando micro-desprendimientos de viruta consistentes, en lugar de una entrada intermitente que produce irregularidades superficiales. Los diseños avanzados de brocas helicoidales suelen incorporar anchos variables de ranura y ángulos de hélice optimizados que se adaptan a las propiedades del material, garantizando que la broca helicoidal mantenga una presión de corte uniforme y produzca un acabado superficial superior tanto en materiales blandos como duros.
Precisión Dimensional y Control de Tolerancias
Tolerancias de precisión del eje y de desalineación
La precisión dimensional depende fundamentalmente de la precisión mecánica de la broca helicoidal en sí, especialmente de la concentricidad de las ranuras respecto del vástago y de la tolerancia de desviación radial durante la rotación. Una broca helicoidal fabricada con precisión mantiene una desviación radial dentro de 0,01 a 0,02 milímetros, lo que garantiza que, al girar la broca helicoidal, cada punto de los filos cortantes describa una trayectoria circular idéntica. Esta concentricidad excepcional significa que, cuando una broca helicoidal penetra en la pieza de trabajo, corta a una profundidad uniforme y produce diámetros de agujeros que se mantienen constantemente dentro de los límites de especificación. Alternativas inferiores de brocas helicoidales pueden presentar una desviación radial de 0,05 milímetros o mayor, provocando agujeros de mayor tamaño, perfiles elípticos o variaciones significativas del diámetro del agujero a lo largo de la profundidad perforada.
Composición del material y propiedades resistentes al calor
La composición del material de una broca helicoidal afecta directamente su estabilidad dimensional bajo la tensión térmica generada durante el corte. Las opciones premium de brocas helicoidales, como las que incorporan cobalto o una composición de aleación HSS-M35, conservan su dureza y su integridad dimensional a temperaturas elevadas de corte. Al taladrar aceros inoxidables o aceros para moldes —materiales que generan fricción térmica significativa—, una broca helicoidal estándar puede experimentar expansión térmica y microdeformación, lo que deteriora progresivamente la precisión dimensional. Una broca helicoidal de calidad con refuerzo de cobalto o una formulación avanzada de acero resiste esta deriva térmica, manteniendo el diámetro del orificio diseñado y las características de la superficie de la pared durante ciclos prolongados de mecanizado. Esta consistencia elimina la necesidad de pasadas progresivas de taladrado u operaciones de ajuste de tamaño, reduciendo el tiempo de ciclo y mejorando la repetibilidad dimensional.
Beneficios operativos y valor práctico de aplicación
Operaciones secundarias reducidas y eficiencia de costos
El acabado superficial superior y la precisión dimensional que ofrece una broca de avance de alto rendimiento reducen directamente la necesidad de operaciones secundarias de acabado, como escariado, rectificado o desbarbado. Cuando una broca de avance produce de forma constante agujeros con valores Ra inferiores a 1,6 micrómetros y tolerancias dimensionales ajustadas, los componentes suelen pasar directamente a la siguiente etapa de ensamblaje sin procesamiento intermedio. Esta eliminación de pasos secundarios se traduce en menores costos de mano de obra, tiempos de ciclo más rápidos y gastos reducidos en herramientas en toda la producción por lotes. Los fabricantes que utilizan soluciones premium de brocas de avance suelen experimentar reducciones del 15 al 25 por ciento en el costo de mecanizado por unidad al calcular el costo total de propiedad en varias series de producción.
Compatibilidad con materiales y mayor vida útil de la herramienta
Una broca de avellanado correctamente seleccionada para materiales específicos, como acero inoxidable o acero para moldes endurecido, garantiza una mayor vida útil de la herramienta y un rendimiento constante en volúmenes de perforación más grandes. La broca helicoidal diseñada para aplicaciones con acero inoxidable incorpora geometría y especificaciones de tratamiento térmico que evitan el agarrotamiento, la acumulación en el borde de corte y el desgaste prematuro, factores que, de lo contrario, comprometerían la calidad del acabado superficial. Cuando una broca de avellanado conserva su geometría original del borde de corte tras perforar múltiples agujeros, la consistencia entre agujero y agujero permanece alta, asegurando que la precisión dimensional no se degrade a lo largo de la vida útil de la herramienta. Esta mayor duración del rendimiento significa que los fabricantes pueden perforar significativamente más agujeros con cada broca de avellanado antes de que sea necesario afilarla o reemplazarla, mejorando directamente la productividad.
Preguntas frecuentes
¿Cómo influye el ángulo de hélice de una broca de avellanado en la calidad del acabado superficial?
El ángulo de hélice de una broca helicoidal determina con qué agresividad la herramienta se engancha al material y con qué eficiencia se evacuan las virutas. Una broca helicoidal cuyo ángulo de hélice esté optimizado para el material específico de la pieza de trabajo genera virutas suaves y controladas, lo que minimiza el desgarro superficial y las marcas de vibración. Los ángulos de hélice estándar de las brocas helicoidales oscilan entre 25 y 35 grados para mecanizado general, mientras que los diseños especializados de brocas helicoidales incorporan ángulos de hélice variables que se adaptan a la dureza del material y a las condiciones de corte, logrando sistemáticamente un acabado superficial superior en diversas aplicaciones.
¿Qué rango de tolerancia debe esperarse de una broca helicoidal de precisión?
Una broca de torsión de calidad mantiene típicamente tolerancias de diámetro de agujero dentro de ±0,05 a ±0,10 milímetros para diámetros de hasta 13 milímetros, dependiendo del material y la profundidad de perforación. Las soluciones premium de brocas de torsión diseñadas para aplicaciones de precisión suelen lograr tolerancias más ajustadas dentro de ±0,02 a ±0,05 milímetros, especialmente cuando se combinan con un control adecuado de la desviación radial del husillo y velocidades de corte apropiadas. La precisión dimensional de una broca de torsión está directamente relacionada con su precisión de fabricación, su composición de materiales y la estabilidad de la máquina-herramienta en la que se instala la broca de torsión.
¿Por qué es importante el contenido de cobalto en una broca de torsión para acero inoxidable?
El contenido de cobalto en una broca helicoidal mejora la retención de dureza a temperaturas elevadas, lo cual es fundamental al taladrar acero inoxidable, ya que este material genera una fricción térmica considerable durante el corte. Una broca helicoidal con un 5 % de cobalto mantiene la integridad de su filo cortante bajo tensiones térmicas que las alternativas convencionales de brocas helicoidales de acero rápido (HSS) no pueden soportar, logrando así un acabado superficial y una precisión dimensional constantes durante ciclos prolongados de taladrado. Además, la broca helicoidal con cobalto resiste la acumulación de material en el filo y el agarrotamiento (galling), problemas frecuentes al mecanizar acero inoxidable que, de lo contrario, deteriorarían la calidad del agujero y el acabado superficial.
