
 EN
Wiertło śrubowe zostało zaprojektowane tak, aby zapewniać wyjątkową wydajność w środowiskach precyzyjnej obróbki skrawaniem, gdzie jakość wykończenia powierzchni oraz dokładność wymiarowa są warunkami bezwzględnymi. Współczesne zastosowania przemysłowe wymagają narzędzi, które stale pozwalają na wiercenie czystych otworów o stabilnych wymiarach, bez drgań, drżenias=20 lub odkształceń narzędzia. Wiertło śrubowe ewoluowało w kluczowe narzędzie tnące, łączące zaawansowaną geometrię, nowoczesną naukę materiałową oraz precyzję produkcji, aby spełnić te surowe wymagania. Zrozumienie tego, jak wysokiej jakości wiertło śrubowe osiąga doskonałe wykończenie powierzchni i utrzymuje ścisłe tolerancje wymiarowe, jest kluczowe dla producentów dążących do ograniczenia operacji wtórnej obróbki wykańczającej, minimalizacji wskaźnika odpadów oraz poprawy ogólnej wydajności produkcji.
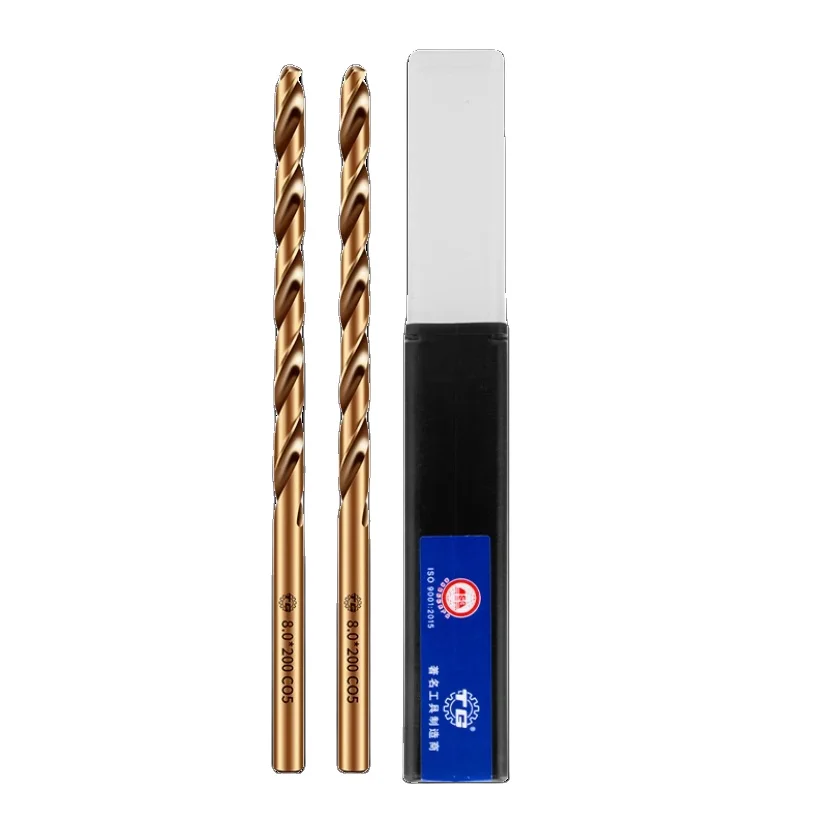
Przewaga konkurencyjna inwestycji w profesjonalne wiertła śrubowe polega na ich zdolności do uzyskiwania zawsze lepszych rezultatów przy obróbce różnorodnych materiałów – od stali nierdzewnej po stal formową. Gdy producenci wybierają wiertło śrubowe zaprojektowane z wykorzystaniem zaawansowanych krawędzi tnących, zoptymalizowanej geometrii rowków i precyzyjnych tolerancji produkcyjnych, uzyskują mierzalne korzyści wykraczające daleko poza początkowe rozważania kosztowe. W niniejszym artykule omówiono konkretne korzyści związane z jakością powierzchni oraz dokładnością wymiarową, które wyróżniają wysokowydajne rozwiązania w zakresie wiertła śrubowego w porównaniu do standardowych alternatyw, a także przeanalizowano, jak te korzyści przekładają się na rzeczywiste ulepszenia operacji frezowania precyzyjnego.
Doskonała jakość powierzchni dzięki zaawansowanej geometrii tnącej
Precyzyjne projektowanie krawędzi tnących w produkcji wiertła śrubowego
Jakość wykończenia powierzchni uzyskiwana za pomocą wierteł śrubowych zależy fundamentalnie od precyzji ich krawędzi tnących oraz zoptymalizowanej geometrii rowków. Wiertło śrubowe wysokiej jakości posiada dokładnie szlifowane krawędzie tnące, które zachowują stały kąt i ostrość na całej średnicy wiertła. Gdy wiertło śrubowe jest produkowane przy użyciu procesów szlifowania sterowanych komputerowo, krawędzie tnące osiągają precyzję na poziomie mikro, co zapewnia gładkie i kontrolowane usuwanie wiórków bez rozrywania ani wgłębiania się w powierzchnię materiału obrabianego. Ta doskonalona czynność tnąca przekłada się bezpośrednio na lepsze wartości chropowatości Ra, często osiągając 0,8–1,6 mikrona w korzystnych warunkach, w porównaniu do 2,0–3,2 mikrona uzyskiwanych przy użyciu konwencjonalnych wierteł śrubowych.
Geometria rowków i kontrola wiórków
Geometria rowków śrubowych w wierteł spiralnych ma istotny wpływ na skuteczność usuwania wiórków z otworu oraz na czystość styku krawędzi tnących z materiałem obrabianym. Zoptymalizowane wiertło spiralne charakteryzuje się precyzyjnie zaprojektowanymi kątami rowków, które sprzyjają szybkiemu i nieprzeszkodzonemu przemieszczaniu się wiórków bez gromadzenia się ciśnienia, które może powodować drgania narzędzia. Gdy wiórki swobodnie przemieszczają się przez rowki wierteł spiralnych, krawędzie tnące pozostają w kontakcie z materiałem obrabianym w kontrolowanych warunkach, co prowadzi do spójnego mikrowiórkowania zamiast niestabilnego, przerywanego styku powodującego nieregularności powierzchniowe. Zaawansowane konstrukcje wierteł spiralnych często obejmują zmienne szerokości rowków oraz zoptymalizowane kąty linii śrubowej dostosowane do właściwości materiału, zapewniając stałe ciśnienie tnące i doskonałą jakość powierzchni zarówno przy obróbce materiałów miękkich, jak i twardych.
Dokładność Rozmiarowa i Kontrola Tolerancji
Dokładność wałka i dopuszczalne odchylenia biegania
Dokładność wymiarowa zależy w podstawowy sposób od precyzji mechanicznej wierteł śrubowych, w szczególności od współosiowości rowków względem trzpienia oraz od tolerancji biżenia podczas obrotu. Precyzyjnie wyprodukowane wiertło śrubowe utrzymuje bieżenie w zakresie od 0,01 do 0,02 milimetra, zapewniając, że podczas obrotu każdego punktu na krawędziach tnących opisuje on identyczny okrąg. Ta wyjątkowa współosiowość oznacza, że gdy wiertło śrubowe wchodzi w materiał obrabiany, wykonuje cięcie na jednolitej głębokości i tworzy otwory o średnicach pozostających stale w granicach określonych specyfikacją. Niższej jakości alternatywy wiertła śrubowego mogą wykazywać bieżenie równe 0,05 milimetra lub większe, co powoduje powstanie otworów przekroczonych w średnicy, o profilu eliptycznym lub znaczne wahania średnicy otworu wzdłuż głębokości wiercenia.
Skład materiału oraz właściwości odporności na wysokie temperatury
Skład materiału wiertła śrubowego ma bezpośredni wpływ na jego stabilność wymiarową pod wpływem naprężeń termicznych powstających podczas cięcia. Wysokiej klasy wiertła śrubowe, takie jak te zawierające kobalt lub wykonane ze stopu HSS-M35, zachowują twardość i integralność wymiarową nawet przy wysokich temperaturach cięcia. Podczas wiercenia stali nierdzewnej lub stali do form, które generują znaczne tarcie cieplne, standardowe wiertło śrubowe może ulec rozszerzeniu termicznemu oraz mikroodkształceniom, co pogarsza dokładność wymiarową w czasie. Wysokiej jakości wiertło śrubowe z dodatkiem kobaltu lub zaawansowaną formułą stali odporno jest na ten efekt dryfu termicznego, zachowując zaprojektowany średnicę otworu oraz charakterystykę powierzchni ścianek przez cały czas długotrwałych cykli obróbkowych. Ta spójność eliminuje konieczność wykonywania kolejnych przejść wiercenia lub operacji dopasowania wymiarów, skracając czas cyklu i poprawiając powtarzalność wymiarową.
Korzyści eksploatacyjne i praktyczna wartość zastosowania
Zmniejszone operacje wtórne i efektywność kosztowa
Wysoka jakość powierzchni i dokładność wymiarowa zapewniane przez wydajne wiertło śrubowe bezpośrednio zmniejszają potrzebę operacji wtórnych, takich jak rozwiercanie, szlifowanie lub usuwanie wykańczania. Gdy wiertło śrubowe zawsze tworzy otwory o wartości Ra poniżej 1,6 mikrona oraz z niewielkimi odchyłkami wymiarowymi, elementy często przechodzą bezpośrednio do kolejnego etapu montażu bez przetwarzania pośredniego. Eliminacja tych kroków wtórnych przekłada się na niższe koszty pracy, krótsze czasy cyklu oraz mniejsze wydatki na narzędzia w całej serii produkcyjnej. Producentom stosującym wysokiej klasy rozwiązania z wiertłami śrubowymi zazwyczaj udaje się osiągnąć obniżkę kosztów obróbki na jednostkę o 15–25 procent przy obliczaniu całkowitych kosztów posiadania w wielu seriach produkcyjnych.
Zgodność z materiałami i przedłużony czas użytkowania narzędzia
Poprawnie dobrana wiertła śrubowe do konkretnych materiałów, takich jak stal nierdzewna lub hartowana stal formierska, zapewniają dłuższą żywotność narzędzia oraz stałą wydajność przy większych objętościach wiercenia. wiertło śrubowe wiertła śrubowe zaprojektowane specjalnie do zastosowań ze stali nierdzewnej zawierają geometrię i specyfikacje obróbki cieplnej zapobiegające zjawiskom przyklejania się materiału, nagromadzaniu się materiału na krawędzi tnącej oraz przedwczesnemu zużyciu, które w przeciwnym razie pogorszyłyby jakość wykończenia powierzchni. Gdy wiertło śrubowe zachowuje pierwotną geometrię krawędzi tnącej podczas wiercenia wielu otworów, spójność wymiarów między poszczególnymi otworami pozostaje wysoka, co gwarantuje, że dokładność wymiarowa nie ulega pogorszeniu w trakcie całego okresu użytkowania narzędzia. Dzięki temu przedłużonemu okresowi skutecznej pracy producenci mogą wykonać znacznie więcej otworów jednym wiertłem śrubowym zanim stanie się konieczne jego naostrzanie lub wymiana, co bezpośrednio poprawia wydajność produkcji.
Często zadawane pytania
W jaki sposób kąt linii śrubowej wiertła śrubowego wpływa na jakość wykończenia powierzchni?
Kąt śrubowy wierteł spiralnych określa, jak intensywnie narzędzie zagłębia się w materiał i jak skutecznie usuwane są wiórk. Wiertło spiralne o kącie śrubowym zoptymalizowanym do konkretnego materiału obrabianego zapewnia gładkie, kontrolowane tworzenie wiórków, co minimalizuje rozwarstwianie powierzchni i ślady drgań. Standardowe kąty śrubowe wierteł spiralnych mieszczą się w zakresie od 25 do 35 stopni dla ogólnych zastosowań frezarskich, podczas gdy specjalistyczne konstrukcje wierteł spiralnych wykorzystują zmienne kąty śrubowe dostosowane do twardości materiału i warunków cięcia, zapewniając spójnie doskonałą jakość powierzchni w różnorodnych zastosowaniach.
Jaki zakres tolerancji należy oczekiwać od precyzyjnego wiertła spiralnego?
Wysokiej jakości wierteł śrubowych zwykle utrzymują tolerancje średnicy otworu w zakresie ±0,05 do ±0,10 mm dla średnic do 13 mm, w zależności od materiału i głębokości wiercenia. Wysokiej klasy rozwiązania z wierteł śrubowych przeznaczone do zastosowań precyzyjnych często osiągają jeszcze mniejsze tolerancje, w zakresie ±0,02 do ±0,05 mm, szczególnie przy jednoczesnym zapewnieniu odpowiedniej kontroli biójności wrzeciona oraz zastosowaniu odpowiednich prędkości skrawania. Dokładność wymiarowa wierteł śrubowych zależy bezpośrednio od precyzji ich produkcji, składu materiału oraz stabilności obrabiarki, w której wiertło jest zamontowane.
Dlaczego zawartość kobaltu jest ważna w wiertle śrubowym przeznaczonym do stali nierdzewnej?
Zawartość kobaltu w wiertełkach śrubowych zwiększa zdolność do utrzymywania twardości w podwyższonych temperaturach, co ma kluczowe znaczenie podczas wiercenia stali nierdzewnej, ponieważ materiał ten generuje znaczne ciepło tarcia podczas cięcia. Wiertełko śrubowe zawierające 5% kobaltu zachowuje integralność krawędzi tnącej pod wpływem naprężeń termicznych, których nie wytrzymują standardowe alternatywy z szybkotnących stali narzędziowych (HSS), zapewniając spójną jakość powierzchni i dokładność wymiarową przez długotrwałe cykle wiercenia. Wiertełko wzbogacone kobaltem zapobiega również nagromadzaniu się materiału na krawędzi oraz zjawisku gallingu – typowym problemom występującym podczas obróbki stali nierdzewnej, które w przeciwnym razie pogarszałyby jakość otworów i jakość powierzchni.
