
 EN
Спиральное сверло разработано для обеспечения исключительной производительности в условиях прецизионной обработки, где качество отделки поверхности и размерная точность являются обязательными требованиями. Современные промышленные применения предъявляют высокие требования к инструментам, которые стабильно обеспечивают чистые, размерно стабильные отверстия без вибрации, дребезга или прогиба инструмента. Спиральное сверло эволюционировало в фундаментальный режущий инструмент, объединяющий передовую геометрию, достижения материаловедения и высокую точность изготовления для соответствия этим строгим стандартам. Понимание того, как качественное спиральное сверло обеспечивает превосходную отделку поверхности и сохраняет узкие допуски по размерам, имеет решающее значение для производителей, стремящихся сократить количество вторичных операций отделки, минимизировать процент брака и повысить общую эффективность производства.
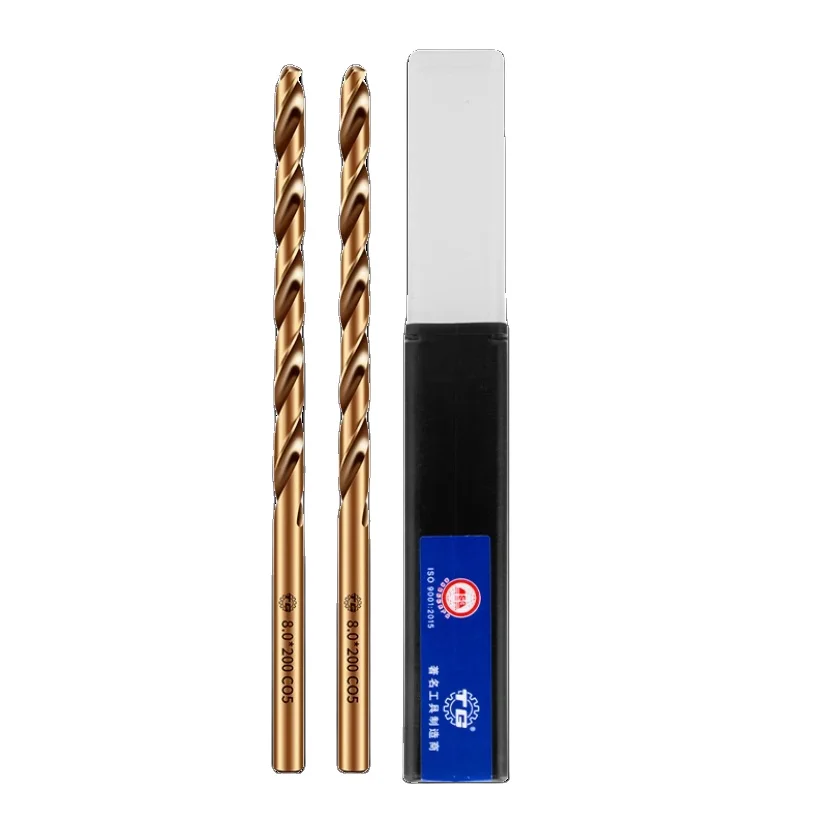
Конкурентное преимущество инвестиций в высококачественное спиральное сверло заключается в его способности обеспечивать стабильно превосходные результаты при обработке самых разных материалов — от нержавеющей стали до сталей для изготовления пресс-форм. Когда производители выбирают спиральное сверло с передовыми режущими кромками, оптимизированной формой канавок и высокоточными допусками при изготовлении, они получают измеримые преимущества, выходящие далеко за рамки первоначальных затрат. В этой статье рассматриваются конкретные преимущества в плане качества поверхности и точности размеров, которые отличают высокопроизводительные решения на основе спиральных свёрл от традиционных альтернатив, а также анализируется, как эти преимущества обеспечивают ощутимое повышение эффективности операций прецизионной механической обработки.
Превосходное качество поверхности благодаря передовой геометрии режущей части
Высокоточная конструкция режущей кромки при производстве спиральных свёрл
Качество отделки поверхности, получаемое сверлом с винтовыми канавками, в первую очередь зависит от точности его режущих кромок и оптимизации геометрии канавок. Высококачественное сверло с винтовыми канавками оснащено точно заточенными режущими кромками, которые сохраняют постоянный угол и остроту по всему диаметру сверла. При изготовлении сверла с винтовыми канавками с использованием компьютеризированных процессов шлифования режущие кромки достигают микроскопической точности, обеспечивающей плавное и контролируемое удаление стружки без разрывов или вырывов на обрабатываемой поверхности. Такое усовершенствованное резание напрямую обеспечивает превосходные значения параметра шероховатости Ra — зачастую 0,8–1,6 мкм в благоприятных условиях по сравнению с 2,0–3,2 мкм у традиционных аналогов свёрл с винтовыми канавками.
Геометрия канавок и управление стружкой
Геометрия стружечных канавок спирального сверла существенно влияет на эффективность удаления стружки из отверстия и на чистоту врезания режущих кромок в заготовку. Оптимизированное спиральное сверло имеет тщательно продуманные углы стружечных канавок, способствующие быстрому и беспрепятственному перемещению стружки без накопления давления, которое может вызывать вибрации инструмента. Когда стружка свободно перемещается по стружечной канавке спирального сверла, режущие кромки остаются в контакте с заготовкой в контролируемых условиях, обеспечивая стабильное микроскалывание вместо прерывистого врезания, приводящего к неровностям поверхности. Современные конструкции спиральных свёрл часто включают переменную ширину стружечных канавок и оптимизированные углы винтовой линии, адаптированные к свойствам обрабатываемого материала, что позволяет поддерживать равномерное режущее давление и обеспечивать превосходное качество поверхности как при обработке мягких, так и твёрдых материалов.
Геометрическая точность и контроль допусков
Точность вала и допуски биения
Точность размеров в первую очередь зависит от механической точности спирального сверла, в частности — от концентричности канавок относительно хвостовика и допуска биения при вращении. Спиральное сверло высокой точности обеспечивает биение в пределах 0,01–0,02 мм, гарантируя, что при вращении каждая точка режущих кромок описывает одинаковую круговую траекторию. Такая исключительная концентричность означает, что при входе спирального сверла в заготовку резание происходит на одинаковой глубине, а диаметр получаемого отверстия остаётся стабильно в пределах заданных допусков. Некачественные аналоги спиральных свёрл могут иметь биение 0,05 мм и более, что приводит к образованию отверстий увеличенного диаметра, эллиптического профиля или значительному разбросу диаметра по глубине сверления.
Состав материала и жаростойкие свойства
Состав материала спирального сверла напрямую влияет на его размерную стабильность под термическими нагрузками, возникающими при резании. Премиальные варианты спиральных свёрл — например, с содержанием кобальта или на основе сплава HSS-M35 — сохраняют твёрдость и размерную целостность при повышенных температурах резания. При сверлении нержавеющей стали или сталей для пресс-форм, вызывающих значительное трение и нагрев, стандартное спиральное сверло может подвергаться тепловому расширению и микродеформациям, что со временем ухудшает точность размеров. Качественное спиральное сверло с кобальтовым упрочнением или усовершенствованной стальной композицией устойчиво к такому термическому дрейфу и сохраняет заданный диаметр отверстия и характеристики поверхности стенки в течение длительных циклов обработки. Такая стабильность исключает необходимость многоступенчатого сверления или операций доводки, сокращает время цикла и повышает повторяемость размеров.
Эксплуатационные преимущества и практическая ценность применения
Снижение количества вторичных операций и повышение экономической эффективности
Превосходная чистота поверхности и высокая точность по размерам, обеспечиваемые сверлом с винтовой канавкой высокого класса, напрямую снижают необходимость в дополнительных отделочных операциях, таких как развертывание, хонингование или зачистка заусенцев. Если сверло с винтовой канавкой стабильно формирует отверстия с параметром шероховатости Ra ниже 1,6 мкм и строгим соблюдением допусков по размерам, компоненты зачастую сразу переходят на следующий этап сборки без промежуточной обработки. Исключение этих вторичных операций позволяет снизить затраты на труд, сократить цикл обработки и уменьшить расходы на инструменты в рамках серийного производства. Производители, применяющие высококачественные решения на основе сверл с винтовой канавкой, как правило, достигают снижения себестоимости механической обработки на единицу продукции на 15–25 % при расчете совокупной стоимости владения в течение нескольких производственных запусков.
Совместимость с материалами и увеличение срока службы инструмента
Правильно подобранный спиральный сверло для конкретных материалов, таких как нержавеющая сталь или закалённая инструментальная сталь, обеспечивает увеличенный срок службы инструмента и стабильные эксплуатационные характеристики при выполнении большого объёма сверлильных операций. спиральное сверло спиральное сверло, разработанное специально для обработки нержавеющей стали, имеет геометрию и параметры термообработки, предотвращающие залипание материала, нарастание на режущей кромке и преждевременный износ, которые в противном случае ухудшили бы качество поверхности отверстий. Когда спиральное сверло сохраняет исходную геометрию режущей кромки при сверлении множества отверстий, точность повторяемости размеров отверстий остаётся высокой, а размерная точность не снижается в течение всего срока службы инструмента. Такое расширение рабочего интервала означает, что производители могут просверлить значительно большее количество отверстий одним спиральным сверлом до того, как потребуется его перезаточка или замена, что напрямую повышает производительность выпуска продукции.
Часто задаваемые вопросы
Как угол подъёма винтовой канавки спирального сверла влияет на качество поверхности?
Угол спирали сверла определяет, насколько активно инструмент вступает в контакт с материалом и насколько эффективно удаляются стружки. Сверло со специально подобранным углом спирали для конкретного обрабатываемого материала обеспечивает плавное и контролируемое образование стружки, что минимизирует разрывы поверхности и следы вибрации. Стандартный угол спирали свёрл для общего применения составляет от 25 до 35 градусов, тогда как специализированные конструкции свёрл имеют переменный угол спирали, адаптирующийся к твёрдости материала и условиям резания, что постоянно обеспечивает превосходное качество поверхности в самых разных областях применения.
Какой диапазон допусков следует ожидать от прецизионного сверла?
Качественное спиральное сверло обычно обеспечивает допуски на диаметр отверстия в пределах ±0,05–±0,10 мм для диаметров до 13 мм, в зависимости от обрабатываемого материала и глубины сверления. Премиальные решения в виде спиральных свёрл, предназначенные для точных применений, зачастую обеспечивают более жёсткие допуски — в пределах ±0,02–±0,05 мм, особенно при соблюдении требований к биению шпинделя и использовании соответствующих скоростей резания. Размерная точность спирального сверла напрямую зависит от точности его изготовления, состава материала и устойчивости станка, на котором оно установлено.
Почему содержание кобальта важно в спиральном сверле для нержавеющей стали?
Содержание кобальта в спиральных свёрлах повышает сохранение твёрдости при повышенных температурах, что особенно важно при сверлении нержавеющей стали, поскольку этот материал выделяет значительное количество тепла трения в процессе резания. Спиральное сверло с добавлением 5 % кобальта сохраняет остроту режущей кромки под термической нагрузкой, с которой стандартные аналоги из быстрорежущей стали (HSS) не справляются, обеспечивая стабильное качество поверхности и точность размеров на протяжении длительных циклов сверления. Сверло с повышенным содержанием кобальта также устойчиво к образованию нароста и залипанию — распространённым проблемам при обработке нержавеющей стали, которые в противном случае ухудшают качество отверстий и чистоту поверхности.
