
 EN
Μια στροφική μύτη είναι σχεδιασμένη για να παρέχει εξαιρετική απόδοση σε περιβάλλοντα ακριβούς κατεργασίας, όπου η ποιότητα της επιφανειακής κατεργασίας και η διαστασιακή ακρίβεια είναι αναπόφευκτες. Οι σύγχρονες βιομηχανικές εφαρμογές απαιτούν εργαλεία που παράγουν συνεχώς καθαρές, διαστασιακά σταθερές οπές χωρίς ταλαντώσεις, κρότους ή παραμόρφωση του εργαλείου. Η στροφική μύτη έχει εξελιχθεί ως θεμελιώδες κοπτικό εργαλείο που συνδυάζει προηγμένη γεωμετρία, επιστήμη υλικών και ακριβή κατασκευή για να πληροί αυτά τα απαιτητικά πρότυπα. Η κατανόηση του τρόπου με τον οποίο μια ποιοτική στροφική μύτη επιτυγχάνει ανώτερη επιφανειακή κατεργασία και διατηρεί στενές διαστασιακές ανοχές είναι απαραίτητη για τους κατασκευαστές που επιδιώκουν τη μείωση δευτερευόντων εργασιών κατεργασίας, την ελαχιστοποίηση των ποσοστών απορριμμάτων και τη βελτίωση της συνολικής απόδοσης της παραγωγής.
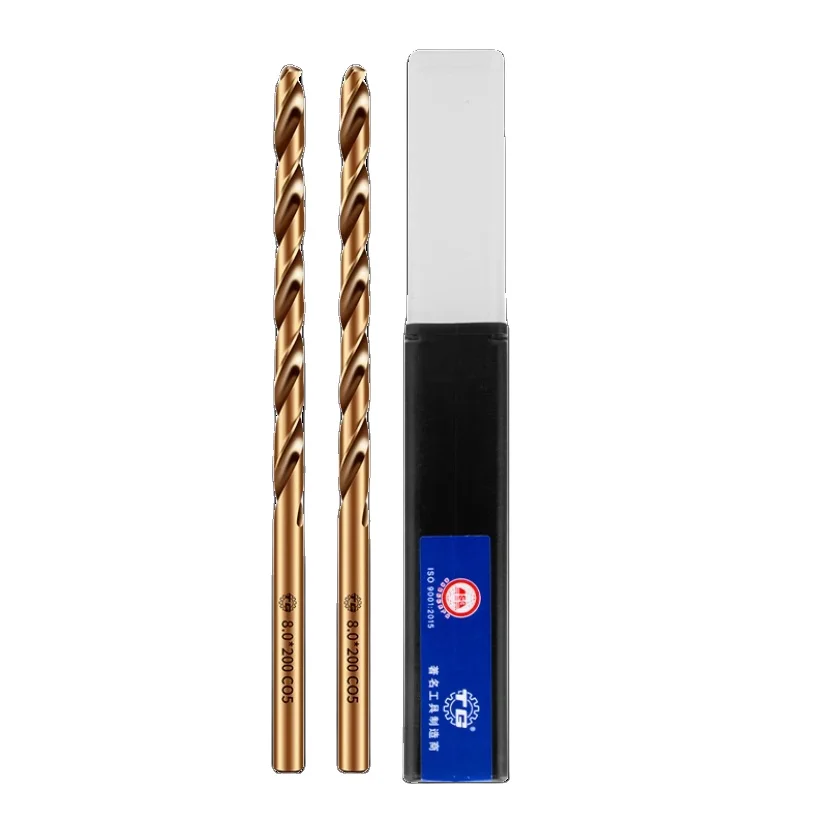
Το ανταγωνιστικό πλεονέκτημα της επένδυσης σε ένα προηγμένο στροφικό τρυπάνι βρίσκεται στην ικανότητά του να παράγει συνεχώς ανώτερα αποτελέσματα σε διάφορα υλικά, από ανοξείδωτο χάλυβα μέχρι χάλυβα για καλούπια. Όταν οι κατασκευαστές επιλέγουν ένα στροφικό τρυπάνι που έχει σχεδιαστεί με προηγμένες ακμές κοπής, βελτιστοποιημένη γεωμετρία αυλακιών και ακριβείς τολεραντικές προδιαγραφές κατασκευής, αποκομίζουν μετρήσιμα οφέλη που εκτείνονται πολύ πέρα από τους αρχικούς παράγοντες κόστους. Αυτό το άρθρο εξετάζει τα συγκεκριμένα πλεονεκτήματα στην επιφανειακή απόδοση και τη διαστασιακή ακρίβεια που διακρίνουν τις λύσεις υψηλής απόδοσης στροφικών τρυπανιών από τις συμβατικές εναλλακτικές λύσεις, καθώς και τον τρόπο με τον οποίο αυτά τα πλεονεκτήματα μεταφράζονται σε αισθητές λειτουργικές βελτιώσεις για εργασίες ακριβούς κατεργασίας.
Ανώτερη επιφανειακή απόδοση μέσω προηγμένης γεωμετρίας κοπής
Ακριβής σχεδιασμός ακμής στην κατασκευή στροφικών τρυπανιών
Η ποιότητα της επιφανειακής κατεργασίας που παράγεται από μια στρόβιλη μύτη εξαρτάται ουσιωδώς από την ακρίβεια των ακμών κοπής της και τη βελτιστοποίηση της γεωμετρίας των αυλακιών της. Μια υψηλής ποιότητας στρόβιλη μύτη περιλαμβάνει ακριβώς λειασμένες κοπτικές άκρες που διατηρούν σταθερή γωνία και οξύτητα σε όλη τη διάμετρο της μύτης. Όταν μια στρόβιλη μύτη κατασκευάζεται με διαδικασίες λείανσης ελεγχόμενες από υπολογιστή, οι ακμές κοπής επιτυγχάνουν ακρίβεια σε μικροεπίπεδο, η οποία διασφαλίζει ομαλή και ελεγχόμενη απομάκρυνση των σωματιδίων χωρίς σκίσιμο ή γκραβάρισμα της επιφάνειας του εξαρτήματος. Αυτή η εξελιγμένη δράση κοπής μεταφράζεται απευθείας σε ανώτερες τιμές Ra επιφανειακής κατεργασίας, επιτυγχάνοντας συχνά 0,8 έως 1,6 μικρόμετρα σε ευνοϊκές συνθήκες, σε σύγκριση με 2,0 έως 3,2 μικρόμετρα από συμβατικές εναλλακτικές λύσεις στρόβιλων μυτών.
Γεωμετρία Αυλακιών και Έλεγχος Σωματιδίων
Η γεωμετρία της αυλάκωσης ενός στροφικού τρυπανιού επηρεάζει σημαντικά την αποτελεσματικότητα με την οποία αφαιρούνται τα υλικά από την τρύπα και τον τρόπο με τον οποίο οι ακμές κοπής εργάζονται το εξάρτημα. Ένα βελτιστοποιημένο στροφικό τρυπάνι διαθέτει γωνίες αυλάκωσης που έχουν σχεδιαστεί με προσοχή, ώστε να επιτρέπουν γρήγορη και ανεμπόδιστη κίνηση των υλικών χωρίς συσσώρευση πίεσης, η οποία μπορεί να προκαλέσει δονήσεις του εργαλείου. Όταν τα υλικά κινούνται ελεύθερα μέσω της αυλάκωσης ενός στροφικού τρυπανιού, οι ακμές κοπής παραμένουν σε επαφή με το εξάρτημα υπό ελεγχόμενες συνθήκες, παράγοντας συνεκτική μικροκοπή αντί για διαλείπουσα επαφή που δημιουργεί ανωμαλίες στην επιφάνεια. Προηγμένα σχέδια στροφικών τρυπανιών συχνά περιλαμβάνουν μεταβλητό πλάτος αυλάκωσης και βελτιστοποιημένες γωνίες έλικας που προσαρμόζονται στις ιδιότητες του υλικού, διασφαλίζοντας ότι το στροφικό τρυπάνι διατηρεί ομοιόμορφη πίεση κοπής και παράγει ανώτερη ποιότητα επιφάνειας τόσο σε μαλακά όσο και σε σκληρά υλικά.
Διαστατική Ακρίβεια και Έλεγχος Τολέρανσας
Ακρίβεια Άξονα και Ανοχές Απόκλισης
Η ακρίβεια διαστάσεων εξαρτάται ουσιωδώς από τη μηχανική ακρίβεια του στροφικού τρυπανιού, ιδιαίτερα από την ομοκεντρικότητα των αυλακιών σε σχέση με τον κορμό και από την ανοχή της εκκεντρότητας κατά την περιστροφή. Ένα ακριβώς κατασκευασμένο στροφικό τρυπάνι διατηρεί την εκκεντρότητα εντός 0,01 έως 0,02 χιλιοστών του μέτρου, διασφαλίζοντας ότι, καθώς το στροφικό τρυπάνι περιστρέφεται, κάθε σημείο στις αιχμές κοπής διαγράφει την ίδια ακριβώς κυκλική τροχιά. Αυτή η εξαιρετική ομοκεντρικότητα σημαίνει ότι, όταν ένα στροφικό τρυπάνι εισέρχεται στο εξάρτημα, κόβει με ομοιόμορφο βάθος και παράγει διαμέτρους οπών που παραμένουν συνεχώς εντός των προδιαγραφών. Κατώτερα εναλλακτικά στροφικά τρυπάνια μπορεί να παρουσιάζουν εκκεντρότητα 0,05 χιλιοστών του μέτρου ή μεγαλύτερη, προκαλώντας υπερβολικά μεγάλες οπές, ελλειπτικά προφίλ ή σημαντική μεταβολή της διαμέτρου της οπής κατά μήκος του βάθους της τρύπας.
Σύνθεση υλικού και ιδιότητες ανθεκτικότητας στη θερμότητα
Η σύνθεση του υλικού ενός στροφικού τρυπανιού επηρεάζει απευθείας τη διαστασιακή του σταθερότητα υπό τη θερμική τάση που παράγεται κατά την κοπή. Επιλογές υψηλής ποιότητας στροφικών τρυπανιών, όπως εκείνα που περιέχουν κοβάλτιο ή έχουν σύνθεση κράματος HSS-M35, διατηρούν τη σκληρότητά τους και τη διαστασιακή τους ακεραιότητα σε υψηλότερες θερμοκρασίες κοπής. Κατά τη διάτρηση ανοξείδωτου χάλυβα ή χάλυβα καλουπιών, που παράγουν σημαντική θερμική τριβή, ένα τυπικό στροφικό τρυπάνι μπορεί να υποστεί θερμική διαστολή και μικρο-παραμόρφωση, γεγονός που επιδεινώνει σταδιακά τη διαστασιακή ακρίβεια. Ένα ποιοτικό στροφικό τρυπάνι με ενίσχυση κοβαλτίου ή προηγμένη σύνθεση χάλυβα αντιστέκεται σε αυτήν τη θερμική μετατόπιση, διατηρώντας την προκαθορισμένη διάμετρο της οπής και τα χαρακτηριστικά της επιφάνειας του τοιχώματος σε όλη τη διάρκεια εκτεταμένων κύκλων κατεργασίας. Αυτή η συνέπεια εξαλείφει την ανάγκη για σταδιακές διαδικασίες διάτρησης ή λειτουργίες βαθμονόμησης, μειώνοντας τον χρόνο κύκλου και βελτιώνοντας τη διαστασιακή επαναληψιμότητα.
Πλεονεκτήματα λειτουργίας και πρακτική αξία εφαρμογής
Μειωμένες Δευτερεύουσες Επεξεργασίες και Αποδοτικότητα στο Κόστος
Η ανώτερη επιφανειακή απόδοση και η διαστασιακή ακρίβεια που παρέχει μια τρυπάνι απόδοσης υψηλής απόδοσης μειώνει άμεσα την ανάγκη για δευτερεύουσες επεξεργασίες τελικής κατεργασίας, όπως το ανάτρυπωμα, η λείανση ή η αφαίρεση ακμών. Όταν μια τρυπάνι απόδοσης υψηλής απόδοσης παράγει συνεχώς οπές με τιμές Ra κάτω των 1,6 μικρομέτρων και σφιχτές διαστασιακές ανοχές, τα εξαρτήματα συχνά προχωρούν απευθείας στο επόμενο στάδιο συναρμολόγησης χωρίς ενδιάμεση επεξεργασία. Η εξάλειψη αυτών των δευτερεύουσων βημάτων μεταφράζεται σε μειωμένο κόστος εργασίας, ταχύτερους χρόνους κύκλου και χαμηλότερα έξοδα εργαλειομηχανών σε όλες τις παρτίδες παραγωγής. Οι κατασκευαστές που χρησιμοποιούν λύσεις τρυπανιών απόδοσης υψηλής ποιότητας σημειώνουν συνήθως μείωση 15 έως 25 τοις εκατό στο κόστος κατεργασίας ανά μονάδα, όταν υπολογίζεται το συνολικό κόστος κατοχής σε πολλαπλές παρτίδες παραγωγής.
Συμβατότητα με Υλικά και Επεκτατός Χρόνος Ζωής του Εργαλείου
Ένα σωστά επιλεγμένο τρυπάνι στρέψης για συγκεκριμένα υλικά, όπως ανοξείδωτο χάλυβα ή σκληρυμένο χάλυβα καλουπιών, διασφαλίζει μεγαλύτερη διάρκεια ζωής του εργαλείου και σταθερή απόδοση σε μεγάλους όγκους διάτρησης. Το στροφική μύτα σχεδιασμένο ειδικά για εφαρμογές ανοξείδωτου χάλυβα τρυπάνι στρέψης περιλαμβάνει γεωμετρία και προδιαγραφές θερμικής κατεργασίας που αποτρέπουν την πρόσφυση, τη συσσώρευση υλικού στην ακμή και την πρόωρη φθορά, οι οποίες διαφορετικά θα επηρέαζαν αρνητικά την ποιότητα της επιφανειακής τελικής επεξεργασίας. Όταν ένα τρυπάνι στρέψης διατηρεί την αρχική του γεωμετρία στην ακμή κοπής σε πολλές διαδοχικές οπές, η συνέπεια από οπή σε οπή παραμένει υψηλή, διασφαλίζοντας ότι η διαστασιακή ακρίβεια δεν επιδεινώνεται κατά τη διάρκεια ζωής του εργαλείου. Αυτό το επεκτεταμένο χρονικό παράθυρο απόδοσης σημαίνει ότι οι κατασκευαστές μπορούν να διατρύπωνουν σημαντικά μεγαλύτερο αριθμό οπών με κάθε τρυπάνι στρέψης προτού καταστεί αναγκαία η ακονισμός ή η αντικατάστασή του, βελτιώνοντας άμεσα την παραγωγικότητα.
Συχνές Ερωτήσεις
Πώς επηρεάζει η γωνία έλικας ενός τρυπανιού στρέψης την ποιότητα της επιφανειακής τελικής επεξεργασίας;
Η γωνία έλικας ενός τρυπανιού καθορίζει με πόση επιθετικότητα το εργαλείο εισέρχεται στο υλικό και με πόση αποτελεσματικότητα απομακρύνονται τα χόνδρα. Ένα τρυπάνι με γωνία έλικα βελτιστοποιημένη για το συγκεκριμένο υλικό του τεμαχίου εργασίας παράγει ομαλή, ελεγχόμενη δημιουργία χονδρών, η οποία ελαχιστοποιεί την αποκόλληση της επιφάνειας και τα σημάδια δονήσεων. Οι τυπικές γωνίες έλικας τρυπανιών κυμαίνονται από 25 έως 35 μοίρες για γενική κατεργασία, ενώ ειδικά σχέδια τρυπανιών περιλαμβάνουν μεταβλητές γωνίες έλικας που προσαρμόζονται στη σκληρότητα του υλικού και στις συνθήκες κοπής, παράγοντας συνεχώς ανώτερη ποιότητα επιφάνειας σε διάφορες εφαρμογές.
Ποιο εύρος ανοχής πρέπει να αναμένεται από ένα ακριβές τρυπάνι;
Ένα ποιοτικό τρυπάνι στρέψης διατηρεί συνήθως τις ανοχές διαμέτρου οπών εντός ±0,05 έως ±0,10 χιλιοστών για διαμέτρους μέχρι 13 χιλιοστά, ανάλογα με το υλικό και το βάθος της τρύπας. Εξειδικευμένες λύσεις τρυπανιών στρέψης υψηλής ακρίβειας για εφαρμογές ακριβείας επιτυγχάνουν συχνά στενότερες ανοχές εντός ±0,02 έως ±0,05 χιλιοστών, ιδιαίτερα όταν συνδυάζονται με κατάλληλο έλεγχο της αξονικής απόκλισης του άξονα και των κατάλληλων ταχυτήτων κοπής. Η διαστασιακή ακρίβεια ενός τρυπανιού στρέψης σχετίζεται άμεσα με την ακρίβεια κατασκευής του, τη σύνθεση του υλικού του και τη σταθερότητα του μηχανήματος στο οποίο εγκαθίσταται το τρυπάνι στρέψης.
Γιατί είναι σημαντική η περιεκτικότητα σε κοβάλτιο σε ένα τρυπάνι στρέψης για ανοξείδωτο χάλυβα;
Η περιεκτικότητα σε κοβάλτιο σε μια σπειροειδή μύτη τρυπανιού βελτιώνει τη διατήρηση της σκληρότητας σε υψηλές θερμοκρασίες, γεγονός κρίσιμο κατά τη διάτρηση ανοξείδωτου χάλυβα, επειδή αυτό το υλικό παράγει σημαντική θερμότητα τριβής κατά την κοπή. Μια σπειροειδής μύτη τρυπανιού με 5% προσθήκη κοβαλτίου διατηρεί την ακεραιότητα της ακμής κοπής της υπό τη θερμική τάση που δεν μπορούν να αντέξουν οι συνηθισμένες εναλλακτικές λύσεις σπειροειδών μυτών τρυπανιού από HSS, με αποτέλεσμα συνεπή επιφανειακή απόδοση και διαστασιακή ακρίβεια σε εκτεταμένους κύκλους διάτρησης. Η μύτη τρυπανιού ενισχυμένη με κοβάλτιο αντιστέκεται επίσης στη συσσώρευση υλικού στην ακμή και στο γκαλινγκ, δύο συνηθισμένα προβλήματα κατά τη μηχανική κατεργασία ανοξείδωτου χάλυβα, τα οποία διαφορετικά θα επιδείνωναν την ποιότητα των οπών και την επιφανειακή απόδοση.
