
 EN
Vrtni bušilica je dizajnirana tako da pruža izuzetne performanse u preciznim okruženjima obrade gdje kvaliteta površine i dimenzionalna točnost nisu pregovarale. Moderne industrijske primjene zahtijevaju alate koji dosljedno proizvode čiste, dimenzionalno stabilne rupe bez vibracija, šaputanja ili deflekcije alata. Vrtna bušilica je evoluirala kao temeljno rezačko oruđe koje kombinuje naprednu geometriju, znanost o materijalima i preciznost proizvodnje kako bi ispunilo ove zahtjevne standarde. Razumijevanje kako kvalitetna vrtljačka vrta postiže vrhunsku završnu površinu i održava tesne tolerancije dimenzija ključno je za proizvođače koji žele smanjiti sekundarne operacije završetka, minimizirati stopu otpada i poboljšati ukupnu učinkovitost proizvodnje.
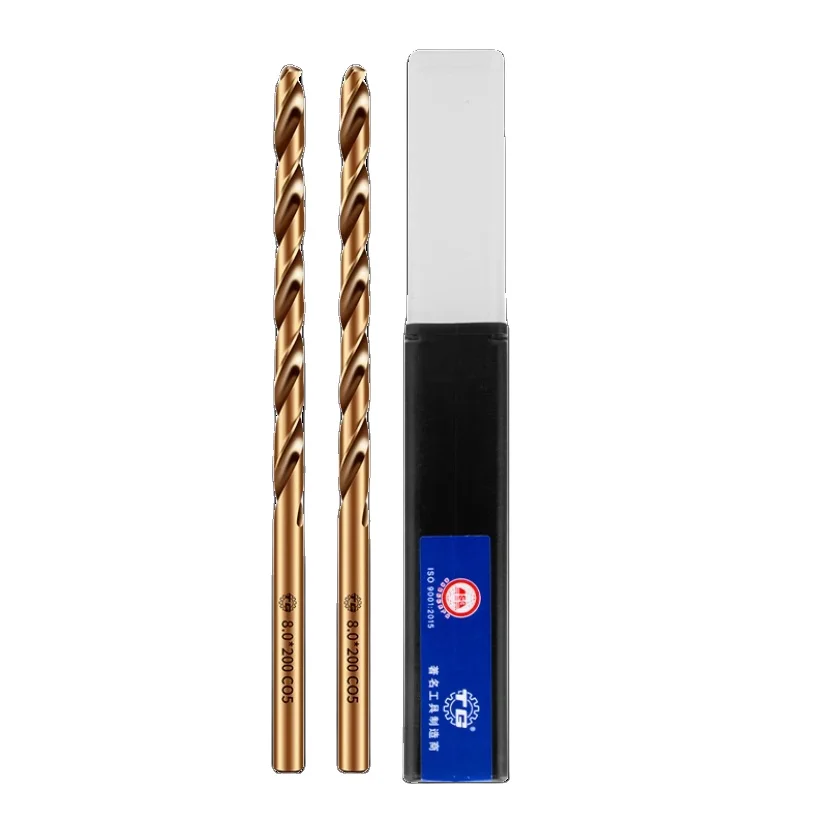
U skladu s člankom 1. stavkom 2. točkom (a) Uredbe (EU) br. 725/2012 Komisija je odlučila da se u skladu s člankom 2. stavkom 2. točkom (a) Uredbe (EU) br. 725/2012 primjenjuje odredba o uvođenju mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđ Kad proizvođači izaberu vrtuljku s naprednim ivicama, optimiziranom geometrijom flaute i preciznim tolerancijama proizvodnje, dobivaju mjerljive koristi koje daleko nadilaze početne troškove. U ovom članku istražuje se specifične prednosti završetka površine i dimenzionalne točnosti koje razlikuju visoko-izvrsna rješenja za vrtanje sa okretom od konvencionalnih alternativa te ispituje kako se te prednosti pretvaraju u opipljiva poboljšanja u operacijama preciznog obrađivanja.
Vrhunska površna obrada kroz naprednu geometriju rezanja
Precizni dizajn ivica u proizvodnji vrtolja za zavijanje
Kvalitet površinske obrade koju proizvodi vrtarica za zavijanje temeljno ovisi o preciznosti njezinih reznih rubova i optimizaciji geometrije flaute. Visokokvalitetna vrtljačka sa vrtanjem uključuje precizno rezanje usana koje održavaju konzistentan kut i oštrinu diljem cijelog promjera bušilice. Kad se vrtačka bušilica proizvodi pomoću računalno kontroliranih procesa brušenja, rezačke ivice postižu preciznost na mikro razini koja proizvodi glatko, kontrolirano ispuštanje čipova bez trganja ili izbijanja površine radnog dijela. Ova rafinirana rezanja djeluju na superiorne Ra vrijednosti površinske završetke, često postižu 0,8 do 1,6 mikrona u povoljnim uvjetima, u usporedbi s 2,0 do 3,2 mikrona od konvencionalnih alternativa za vrtljaju.
Geometrija flaute i kontrola čipova
Geometrija flaute vrtljaja za prevrtanje značajno utječe na to kako se čipovi učinkovito ispuštaju iz rupe i kako se čiste rupe uključuju u radni komad. Optimizirana vrtljačka sa okretom ima pažljivo dizajnirane uglove flauta koji podstiču brz, neometan kretanje čipova bez povećanja pritiska koji može uzrokovati šaputanje alata. Kada se čipovi slobodno kreću kroz flautu vrtljačke, ivice rezanja ostaju u kontaktu s radnim dijelom pod kontroliranim uvjetima, stvarajući dosljednu mikročipiranje umjesto povremene uključenosti koja stvara nepravilnosti na površini. Napredni dizajn vrtljaja s okrećem često uključuje promjenjive širine flaute i optimizirane uglove spiralnih zrna koji se prilagođavaju svojstvima materijala, osiguravajući da vrtljaj sa okrećem održava ravnomjeran pritisak rezanja i proizvodi vrhunsku površinsku završnu obuku na mek
Dimenziona točnost i kontrola tolerancije
U slučaju da se ne primjenjuje, to se može učiniti na temelju sljedećih uvjeta:
Točnost dimenzija temeljno ovisi o mehaničkoj preciznosti same vrtljačke, posebno koncentričnosti flauta u odnosu na štap i tolerancije odtoka tijekom rotacije. Precizno izrađena vrtačka vrtača održava izvod unutar 0,01 do 0,02 milimetra, osiguravajući da se, dok vrtačka vrtača okreće, svaka točka na reznim rubovima prati identičnu kružnu stazu. Ova iznimna koncentričnost znači da kad vrtač za zavijanje uđe u radni komad, reže na jednakoj dubini i proizvodi prečnike rupa koji ostaju dosljedno unutar specifikacijskih granica. Alternativne alternative za bušenje s nižim okretom mogu imati izlaz od 0,05 milimetra ili veći, što uzrokuje prevelike rupe, eliptične profile ili značajne promjene promjera rupe duž bušene dubine.
Sastav materijala i svojstva otpornosti na toplinu
U slučaju da je to potrebno, u slučaju da je potrebno, za određivanje vrijednosti, potrebno je utvrditi razinu i veličinu. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za vršenje obrtanja vrtača u skladu s člankom 3. točkom (a) ovog članka, za vrtače koji su u skladu s člankom 3. točkom (a) ovog članka, potrebno je utvrditi razine vrtanja vrtača. U slučaju da se vrtači koriste za vrtanje materijala od nehrđajućeg čelika ili čelika od oblika koji stvaraju značajno toplinsko trenje, standardna vrtača za zavoj može doživjeti toplinsko širenje i mikrodeformaciju koja smanjuje dimenzionalu točnost tijekom vremena. Kvalitetan vrtljač s kobaltnim poboljšanjem ili naprednom formulacijom čelika odupire se ovom toplinskom pomaku, održavajući dizajnirani prečnik rupe i karakteristike površine zida tijekom produženih ciklusa obrade. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za sve vrste vrtova, koji se upotrebljavaju u proizvodnji, proizvodnji i proizvodnji, potrebno je utvrditi razine i veličine vrtova.
U skladu s člankom 3. stavkom 2.
Smanjena sekundarna radna mjesta i troškovna učinkovitost
Vrhunska površna obrada i preciznost dimenzija koje pruža visokokvalitetna vrtarica za okreće izravno smanjuju potrebu za sekundarnim operacijama završetka kao što su reaming, honing ili deburring. Kada vrtljač za zavijanje dosljedno proizvodi rupe s vrijednostima Ra ispod 1,6 mikrona i tesnim tolerancijama dimenzija, dijelovi često prelaze izravno na sljedeću fazu montaže bez međuproizvodnje. Ukidanje sekundarnih koraka rezultira smanjenim troškovima rada, bržim vremenskim ciklusima i manjim troškovima za alat u proizvodnim serijama. Proizvođači koji koriste vrhunska rješenja za vrtljaje s okretom obično doživljavaju smanjenje troškova obrade po jedinici od 15 do 25 posto pri izračunu ukupnih troškova vlasništva u više proizvodnih trka.
Kompatibilnost materijala i produženi životni vijek alata
Korektno odabrana vrtljačka za određene materijale kao što su nerđajući čelik ili tvrdi čelik od kalupara osigurava produženi životni vijek alata i dosljednu učinkovitost u većim količinama bušenja. U skladu s člankom vratna bušilica koji je dizajniran za primjene u nerđajućem čeliku uključuje geometrijske i toplinske specifikacije koje sprečavaju žuljanje, nakupljanje rubova i prijevremeno nošenje koje bi inače ugrozilo kvalitetu površne obrade. Kada vrtljač sa prevrtanjem zadrži svoju izvornu geometriju vrhunske forme kroz više rupa, konzistencija od rupe do rupe ostaje visoka, osiguravajući da se dimenzijska točnost ne smanjuje tijekom trajanja alata. Ova produžena mogućnost performansi znači da proizvođači mogu napraviti znatno više rupa po vrtnoj vrti prije nego što postane potrebno oštriti ili zamijeniti, što direktno poboljšava proizvodnu proizvodnju.
Često se javljaju pitanja
Kako kut špilje vrtljaja utječe na kvalitetu površinske obrade?
Ugao vrtljaja okreće koliko agresivno alat uključuje materijal i koliko se čipovi učinkovito isprazniju. Svirni bušilica s uglom spiral optimiziran za određeni materijal za radni komad proizvodi glatko, kontrolirano formiranje čipova koji minimizira površinske trljaju i tragove škropljenja. Standardni uglovi spiralnih vrtljaja za vrtljaje sa okretom kreću se od 25 do 35 stupnjeva za opće obrade, dok specijalizirani dizajn vrtljaja s okretom ima varijabilne uglove spiralnih vrtljaja koji se prilagođavaju tvrdoći materijala i uvjetima rezanja
Koje se tolerancije mogu očekivati od precizne vrtljačke?
U slučaju da je to potrebno, za svaku vrpcu se može koristiti i drugi tipovi vrpca. Primjerna rješenja za vrtanje sa okretom dizajnirana za precizne primjene često postižu strože tolerancije unutar ±0,02 do ±0,05 milimetra, posebno kada su u kombinaciji s pravilnom kontrolom ispuhavanja vrenja i odgovarajućim brzinama rezanja. Točnost dimenzija vrtljaja za zavijanje izravno je povezana s njegovom preciznošću proizvodnje, sastavom materijala i stabilnošću stroja u kojem je instalirana vrtljaja za zavijanje.
Zašto je sadržaj kobalta važan u vrtljaju za nehrđajući čelik?
Udio kobalta u vrtini za prevrtanje povećava zadržavanje tvrdoće na povišenim temperaturama, što je kritično pri bušenju nehrđajućeg čelika jer ovaj materijal stvara znatnu toplinu trenja tijekom rezanja. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za borbu s 5% kobalta potrebno je upotrebiti različite metode za vrtanje. Svojim kobaltom ojačana vrtljačka otporna je na nagomilavanje i guranje rubova, što su česti problemi pri obradi nehrđajućeg čelika koji bi u suprotnom narušili kvalitetu rupa i površno završenje.
