
 EN
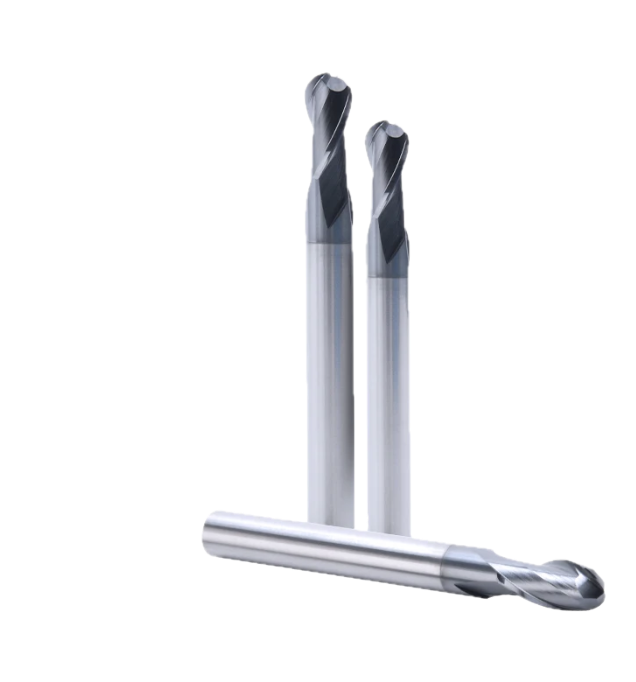
Maskinvibration är fortfarande en av de mest betydelsefulla utmaningarna inom precisions-CNC-bearbetning och påverkar direkt ytfinishens kvalitet, verktygens livslängd och målnoggrannheten. Ett karbidsfräsare löser detta avgörande problem genom sina inneboende material egenskaper och avancerad geometrisk design som i grunden minskar oönskade vibrationer under skärningsoperationer. Att förstå hur karbidsfräsare styvhet fungerar hjälper tillverkare att optimera sina bearbetningsprocesser och uppnå överlägsna resultat vid krävande applikationer.
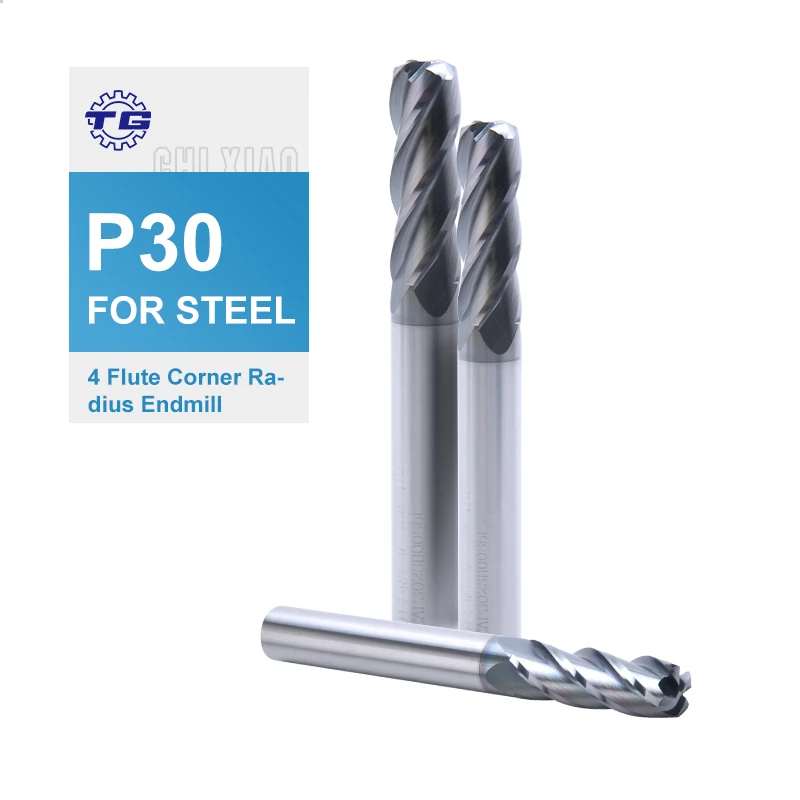
De styvhetsfördelar som ett karbidsfräsare sträcker sig bortom enkel materialstyrka. Kombinationen av karbidets elasticitetsmodul, termiska stabilitet och exakta tillverkningsmöjligheter skapar ett verktyg som behåller sin geometriska konsekvens under extrema skärkrafter. Denna stabilitet översätts till mätbara förbättringar i bearbetningsprestanda, vilket minskar vibrationer (chatter), förbättrar ytytor och förlänger verktygets livslängd jämfört med traditionella stålverktyg.
Materialens sammansättning och styvhetsfördelar
Karbidets överlägsna elasticitetsmodul
Karbid uppvisar en elasticitetsmodul som är ungefär tre gånger högre än snabbstål, vilket innebär att det motverkar deformation under skärkrafter med exceptionell effektivitet. När ett karbidsfräsare möter varierande skärlaster förhindrar denna materialegenskap verktyget från att böja sig på ett oförutsägbart sätt. Den minskade böjningen översätts direkt till konsekvent skärgeometri, vilket är grundläggande för att kontrollera vibrationsamplitud och vibrationsfrekvens under bearbetningsoperationer.
Denna överlägsna styvhet innebär att karbidsfräsare behåller sin banbrytande position med minimal avvikelse, även när spindelhastigheterna varierar eller skärkrafterna stiger kraftigt. Verktyget följer den programmerade banan exakt och förhindrar att verktyg-spindel-arbetsstycke-systemet hamnar i resonansförhållanden som annars skulle generera förstörande vibrationer.
Täthets- och masskarakteristik
Karbidens höga täthet ger massfördelar som stabiliserar verktygets prestanda under dynamiska skärningscykler. Ett karbidsfräsare med identisk geometri som ett stålverktyg väger betydligt mer, vilket förbättrar tröghetsdämpningsegenskaperna. Denna ökade massa motverkar plötsliga accelerationändringar, särskilt vid snabba infedningar och utfedningar där vibrationer traditionellt eskalerar i konventionella verktyg.
Den högre tätheten hos ett karbidsfräsare möjliggör också för tillverkare att använda verktyg med mindre diameter och motsvarande eller bättre styvhet jämfört med större stålverktyg. Denna geometriska fördel gör det möjligt att nå åtkomst till trånga interna detaljer samtidigt som styvheten behålls för att dämpa vibrationer i utmanande skärzoner.
Geometriska designfaktorer för vibrationskontroll
Skärgångsgeometri och skärsnittsprecision
Akarbidsfräsare drar nytta av tillverkningsprecision som konsekvent ger skärsnitt med minimal variation över flera skärgångar. Denna enhetlighet säkerställer att alla skärsnitt engagerar arbetsstycket samtidigt och symmetriskt, vilket förhindrar obalanserade skärkrafter som utlöser vibrationsmönster. När skärsnittsengagemanget är ojämnt utsätts verktyget för excentrisk belastning, vilket förstärker runout och genererar skärvibrationer oavsett materialets styvhet.
Modern karbidsfräsare designerna inkluderar optimerade spiralvinklar och skärvinklar som fördelar skärkrafterna jämnt genom verktygets struktur. Dessa geometriska förbättringar minskar spänningskoncentrationspunkter och släta kraftförloppet genom spåren, vilket skapar mer förutsägbara vibrationsresponskarakteristika.
Stabilitet i skaft- och hållarkontakt
Precisionen mellan ett karbidsfräsare skaft och dess hållare utgör ett avgörande gränssnitt för vibrationskontroll. Hartmetallverktyg bibehåller extremt strikta dimensions toleranser under hela tillverkningsprocessen, vilket säkerställer konsekventa greppförhållanden i moderna CNC-hållare. Denna exakta passning eliminerar mikrorörelser vid gränssnittet, vilka annars skulle fungera som en vibrationskälla och förstärkningsmekanism.
När en karbidsfräsare sitter säkert i en precisionshållare med minimal radialspel, och hela verktygs-spindelmonteringen beter sig som en enhetlig styv struktur. Denna integration är avgörande för vibrationsdämpning, eftersom all relativ rörelse mellan verktyg och hållare introducerar fasförskjutningar i kraftöverföringen, vilket vanligtvis försämrar skärvibrationsförhållandena.
Skärprestanda och vibrationsminskningsresultat
Ytytans förbättringar genom stabilitet
De styvhetsfördelar som ett karbidsfräsare ger direkt överlägsna ytytor på precisionsdelar. När verktygets böjning minimeras bibehåller skärgrejen en konstant ingreppsdjup, vilket skapar enhetlig spån-tjocklek och avlägsnar material med förutsägbara krafter. Denna stabilitet förhindrar de upprepade verktygsmärkena och ytojämnheterna som vibrationer orsakar vid konventionell verktygsmaterial.
Tillverkare rapporterar att omställningen till karbidsfräsare verktygstillverkning eliminerar ofta behovet av sekundära slutföringsoperationer på måttkritiska funktioner. Den inbyggda stelheten översätter verktygsstabilitet till mätbara dimensionella konsekvenser och estetiskt överlägsna ytor, vilket minskar kostnaderna för nedströmsbearbetning och förbättrar produktionsverkningsgraden.
För längre verktygslivslängd genom minskad utmattning
Vibration orsakar cykliska spänningsväxlingar som accelererar verktygsslitage och sprickinitiering i skärande kanter. Ett karbidsfräsare upprätthåller lägre vibrationsamplitud under hela sin livslängd, vilket kraftigt minskar de mekaniska utmattningsspel som verktygsmaterialet utsätts för. Denna förbättrade hållbarhet resulterar i betydligt längre verktygslivslängd jämfört med stålalternativ, ofta med 5–15 gånger längre skäravstånd innan byte blir nödvändigt.
De vibrationsdämpande egenskaperna hos ett karbidsfräsare minskar också termisk utmattning på skärande kanter vid avbrutna snitt. Arbetsstycken med hålrum, kylflänsar eller komplexa geometrier orsakar periodiska lastförändringar som leder till termisk chock i konventionella verktyg. Den överlägsna styvheten och värmeledningsförmågan hos karbid mildrar dessa effekter, skyddar verktygsgeometrin och förlänger den produktiva verktygslivslängden i krävande applikationer.
Dessutom, en karbidsfräsare tål högre skärhastigheter utan att förstärka vibrationer, vilket möjliggör aggressiva bearbetningsstrategier som minskar cykeltiden samtidigt som verktygets pålitlighet bibehålls. Denna prestandaprofil utvidgar tillverkningsflexibiliteten och gör det möjligt for ingenjörer att optimera skärparametrar både för produktivitet och precision samtidigt.
Vanliga frågor
Hur minskar karbidmaterialets styvhet specifikt vibrerande skärvibrationer?
Akarbidsfräsare minskar skakningar genom sin tre gånger högre elasticitetsmodul jämfört med stål, vilket minimerar verktygets böjning under skärkrafter. När verktyget motstår böjning bibehåller skärgrejen en konstant skärningsdjup, vilket förhindrar den självförstärkande vibrationscykeln som orsakar skakningar. Den överlägsna styvheten ökar också den naturliga frekvensen för verktyg-spindel-systemet, vilket förskjuter resonanspunkten bort från vanliga driftshastigheter och ytterligare undertrycker initiering av vibrationer.
Kan en hårdmetallfräs eliminera vibrationer helt i instabila uppställningar?
Medan en karbidsfräsare erbjuder exceptionella fördelar vad gäller styvhet, men kan inte eliminera vibrationer som orsakas av grundläggande uppställningsproblem, såsom slitna spindellager, löst fäst av arbetsstycket eller otillräcklig maskinstyvhet. Den karbidsfräsare utmärker sig genom att kontrollera vibrationer inom själva skärgränsytan, men systemvillkoren för maskinen utgör fortfarande den främsta påverkan på allmän skakningsbeteende. Genom att kombinera en hög-styvhet karbidsfräsare med korrekt maskinunderhåll, säker arbetsstyckesfixering och optimerade skärparametrar ger bästa resultat för vibrationskontroll.
Vilka skärhastigheter maximerar vibrationsdämpande fördelar hos en karbidfräs?
Akarbidsfräsare visar optimal vibrationskontroll inom sitt rekommenderade hastighetsområde, vanligtvis 100–1500 fot per minut beroende på material och geometri. Högre skärhastigheter ger i allmänhet mindre spånstorlek, vilket leder till lägre kraftbelastning och mer jämn kraftfördelning, vilket förstärker vibrationsdämpande fördelar från verktygets styvhet. Den karbidsfräsare termiska stabiliteten möjliggör också långvarig höghastighetsdrift utan kantförslitning, vilket gör att tillverkare kan bibehålla maximal styvhet under längre produktionstider.
