
 EN
Vrták s vinutým závitem je navržen tak, aby poskytoval výjimečný výkon v prostředích přesného obrábění, kde je kvalita povrchové úpravy a rozměrová přesnost nepodmíněnou požadavkem. Moderní průmyslové aplikace vyžadují nástroje, které konzistentně vytvářejí čisté, rozměrově stabilní otvory bez vibrací, bručení nebo pružné deformace nástroje. Vrták s vinutým závitem se vyvinul jako základní řezný nástroj, který kombinuje pokročilou geometrii, materiálovou vědu a výrobní přesnost, aby splnil tyto náročné požadavky. Pochopení toho, jak kvalitní vrták s vinutým závitem dosahuje lepší povrchové úpravy a udržuje úzké rozměrové tolerance, je nezbytné pro výrobce, kteří usilují o snížení sekundárních operací dokončování, minimalizaci podílu zmetků a zlepšení celkové výrobní efektivity.
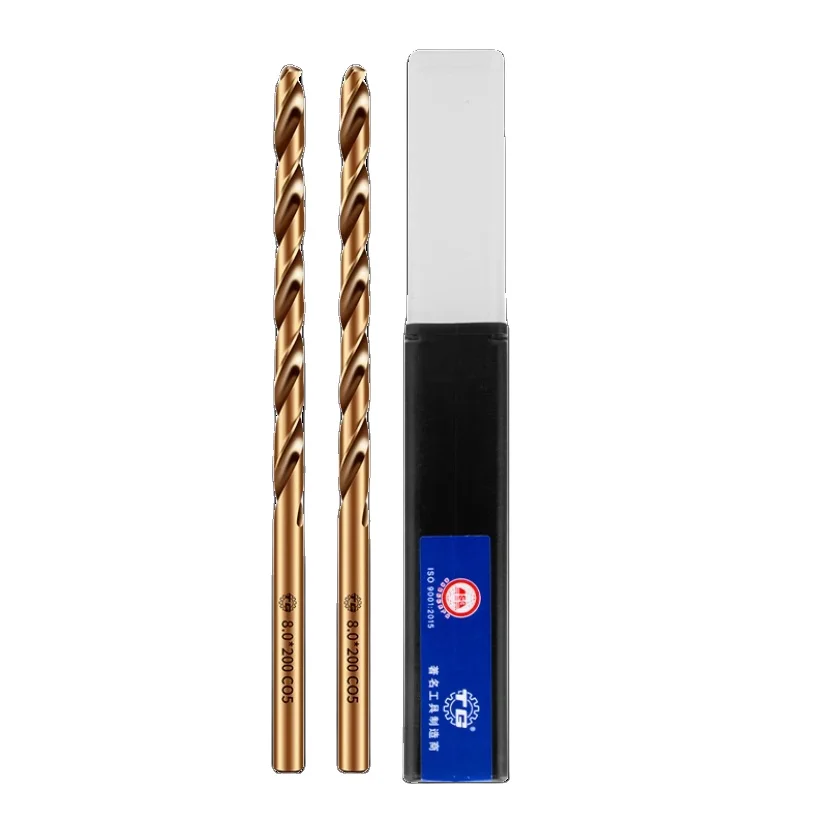
Konkurenční výhoda investice do prémiového vyvrtávacího nástroje spočívá v jeho schopnosti dosahovat stále lepších výsledků na různých materiálech – od nerezové oceli po ocel pro tvary. Když výrobci vybírají vyvrtávací nástroj s pokročilými řeznými hranami, optimalizovanou geometrií drážek a přesnými výrobními tolerancemi, získají měřitelné výhody, které výrazně přesahují pouhé počáteční náklady. Tento článek zkoumá konkrétní výhody v oblasti povrchové úpravy a rozměrové přesnosti, které odlišují vysoce výkonné vyvrtávací nástroje od běžných alternativ, a analyzuje, jak se tyto výhody promítají do skutečných provozních zlepšení při přesném obrábění.
Vyšší kvalita povrchové úpravy díky pokročilé řezné geometrii
Přesný návrh řezné hrany při výrobě vyvrtávacích nástrojů
Kvalita povrchové úpravy vytvořená vrtákem s vinutým drážkováním závisí zásadně na přesnosti jeho řezných hran a optimalizaci geometrie jeho drážek. Vysokokvalitní vrták s vinutým drážkováním obsahuje přesně broušené řezné hrany, které udržují stálý úhel a ostrost po celém průměru vrtáku. Pokud je vrták s vinutým drážkováním vyráběn pomocí počítačem řízených broušení, dosahují řezné hrany mikroúrovňové přesnosti, která umožňuje hladkou a kontrolovanou evacuaci třísek bez trhání nebo vyškrabávání povrchu obrobku. Tato zdokonalená řezná činnost se přímo promítá do lepších hodnot povrchové drsnosti Ra, často dosahujících 0,8 až 1,6 mikrometru za příznivých podmínek oproti 2,0 až 3,2 mikrometru u konvenčních alternativ vrtáků s vinutým drážkováním.
Geometrie drážek a řízení třísek
Geometrie vývrtových drážek vrtáku s torzním břitem výrazně ovlivňuje účinnost odvádění třísek z díry a čistotu záběru řezných hran do obrobku. Optimalizovaný vrták s torzním břitem má pečlivě navržené úhly vývrtových drážek, které podporují rychlý a nepřekážený pohyb třísek bez hromadění tlaku, jež může způsobit vibrace nástroje. Když se třísky volně pohybují vývrtovou drážkou vrtáku s torzním břitem, zůstávají řezné hrany v kontaktu s obrobkem za kontrolovaných podmínek, čímž vzniká konzistentní mikrotřískování místo přerušovaného záběru, který způsobuje nerovnosti povrchu. Pokročilé konstrukce vrtáků s torzním břitem často zahrnují proměnnou šířku vývrtových drážek a optimalizované úhly šroubovice, které se přizpůsobují vlastnostem materiálu, a tak zajišťují, že vrták s torzním břitem udržuje rovnoměrný řezný tlak a dosahuje vynikající kvality povrchu jak u měkkých, tak u tvrdých materiálů.
Rozměrová přesnost a řízení tolerance
Přesnost hřídele a tolerance běhového průběhu
Rozměrová přesnost závisí zásadně na mechanické přesnosti vrtáku se šroubovicí, zejména na souososti rýh vzhledem ke stopce a na toleranci během rotace. Vrták se šroubovicí vyrobený s vysokou přesností udržuje odchylku (runout) v rozmezí 0,01 až 0,02 milimetru, čímž je zajištěno, že při rotaci vrtáku každý bod řezných hran opisuje identickou kruhovou dráhu. Tato vynikající souosost znamená, že při vstupu vrtáku se šroubovicí do obrobku řeže rovnoměrnou hloubku a vytváří průměry děr, které zůstávají stále v rámci specifikovaných limitů. Nižší kvality vrtáků se šroubovicí mohou mít odchylku (runout) 0,05 milimetru nebo vyšší, což způsobuje příliš velké průměry děr, eliptické profily nebo výrazné kolísání průměru díry podél celé hloubky vrtání.
Složení materiálu a tepelně odolné vlastnosti
Složení materiálu vrtáku ovlivňuje přímo jeho rozměrovou stabilitu za tepelného namáhání vznikajícího během obrábění. Vysoce kvalitní vrtáky, například ty obsahující kobalt nebo vyrobené z legované oceli HSS-M35, zachovávají svou tvrdost a rozměrovou stálost i při vyšších teplotách řezání. Při vrtání nerezové oceli nebo formovací oceli, které vyvolávají významné třecí teplo, může standardní vrták podléhat tepelnému roztažení a mikrodeformaci, čímž se postupně zhoršuje rozměrová přesnost. Kvalitní vrták s přidaným kobaltem nebo pokročilou ocelovou formulací odolává tomuto tepelnému posunu a udržuje po celou dobu delších obráběcích cyklů navržený průměr díry i charakteristiky povrchu stěny. Tato konzistence eliminuje nutnost postupného vrtání nebo dodatečného kalibrování, čímž se zkracuje čas cyklu a zvyšuje se opakovatelnost rozměrů.
Provozní výhody a praktická užitná hodnota
Snížení sekundárních operací a zvýšení cenové efektivity
Vynikající povrchová úprava a rozměrová přesnost poskytované vysokovýkonným vyvrtávacím nástrojem přímo snižují potřebu sekundárních dokončovacích operací, jako je například vyvrtávání, broušení nebo odstraňování oštěpů. Pokud vyvrtávací nástroj konzistentně vytváří díry s hodnotou drsnosti Ra pod 1,6 mikrometru a s přesnými rozměrovými tolerancemi, součásti často postupují přímo do dalšího stadia montáže bez mezistupňů zpracování. Toto vynechání sekundárních kroků má za následek snížení nákladů na práci, kratší cyklové doby a nižší náklady na nástroje v rámci celých výrobních šarží. Výrobci používající vysoce kvalitní vyvrtávací nástroje obvykle dosahují snížení strojních nákladů na jednotku o 15 až 25 procent, pokud se vypočítají celkové náklady na vlastnictví (TCO) přes více výrobních běhů.
Kompatibilita s materiály a prodloužená životnost nástroje
Správně vybraný vrták pro konkrétní materiály, jako je nerezová ocel nebo kalená formovací ocel, zajišťuje prodlouženou životnost nástroje a stálý výkon při vrtání většího množství otvorů. vrták vrták navržený pro aplikace s nerezovou ocelí obsahuje geometrii a specifikace tepelného zpracování, které brání vzniku lepení materiálu, hromadění třísek na řezné hraně a předčasnému opotřebení, jež by jinak zhoršily kvalitu povrchové úpravy. Pokud vrták udržuje původní geometrii řezné hrany při vrtání více otvorů, zůstává konzistence mezi jednotlivými otvory vysoká, čímž se zajišťuje, že rozměrová přesnost se během životnosti nástroje nezhoršuje. Toto prodloužené období výkonného provozu znamená, že výrobci mohou vrtat výrazně více otvorů jedním vrtákem, než je nutné jej nabrousit nebo vyměnit, což přímo zvyšuje výrobní výkon.
Často kladené otázky
Jak ovlivňuje úhel šroubovice vrtáku kvalitu povrchové úpravy?
Úhel šroubovice vrtáku určuje, jak agresivně nástroj zasahuje do materiálu a jak efektivně jsou odváděny třísky. Vrták se šroubovicí optimalizovanou pro konkrétní obrobek zajišťuje hladké a kontrolované tvoření třísek, čímž minimalizuje odtrhování povrchu a vibrace na povrchu. Standardní úhel šroubovice vrtáků pro běžné obrábění se pohybuje mezi 25 a 35 stupni, zatímco specializované vrtáky mají proměnný úhel šroubovice, který se přizpůsobuje tvrdosti materiálu a podmínkám řezání a trvale zajišťuje vyšší kvalitu povrchu v různých aplikacích.
Jaký rozsah tolerance lze očekávat u přesného vrtáku?
Kvalitní vrták s vyvrtaným závitem obvykle udržuje tolerance průměru díry v rozmezí ±0,05 až ±0,10 mm pro průměry do 13 mm, v závislosti na materiálu a hloubce vrtání. Prémiová řešení vrtáků s vyvrtaným závitem určená pro přesné aplikace často dosahují úzkějších tolerancí v rozmezí ±0,02 až ±0,05 mm, zejména tehdy, je-li kombinována s vhodnou kontrolou běhového rozptylu vřetene a příslušnými řeznými rychlostmi. Rozměrová přesnost vrtáku s vyvrtaným závitem je přímo spojena s přesností jeho výroby, složením materiálu a stabilitou obráběcího stroje, ve kterém je vrták s vyvrtaným závitem nainstalován.
Proč je obsah kobaltu důležitý u vrtáku s vyvrtaným závitem pro nerezovou ocel?
Obsah kobaltu v vrtáku s šroubovicí zlepšuje udržení tvrdosti při zvýšených teplotách, což je zásadní při vrtání nerezové oceli, protože tento materiál při řezání vyvolává významné třecí teplo. Vrták s šroubovicí obsahující 5 % kobaltu udržuje integritu řezné hrany za tepelného namáhání, které standardní alternativy z rychlořezné oceli (HSS) nezvládnou, a tak zajišťuje stálou kvalitu povrchu a rozměrovou přesnost i při dlouhodobém vrtání. Vrták s kobaltem také odolává tvorbě hranových nánosů a zášlapu – běžným problémům při obrábění nerezové oceli, které by jinak snižovaly kvalitu díry a kvalitu povrchu.
