
 EN
ツイストドリルは、表面粗さや寸法精度が絶対に妥協できない高精度機械加工環境において、卓越した性能を発揮するよう設計されています。現代の産業用途では、振動・ビビり・工具のたわみを一切生じさせず、常に清潔で寸法安定性の高い穴を確実に加工できる工具が求められています。ツイストドリルは、先端形状の高度化、材料科学の進展、製造工程の高精度化を融合させた基本的な切削工具として進化を遂げ、こうした厳格な要求に応えるようになりました。高品質なツイストドリルがいかにして優れた表面粗さを実現し、狭い公差範囲内での寸法精度を維持するかを理解することは、二次仕上げ工程の削減、不良品率の低減、および生産全体の効率向上を目指すメーカーにとって不可欠です。
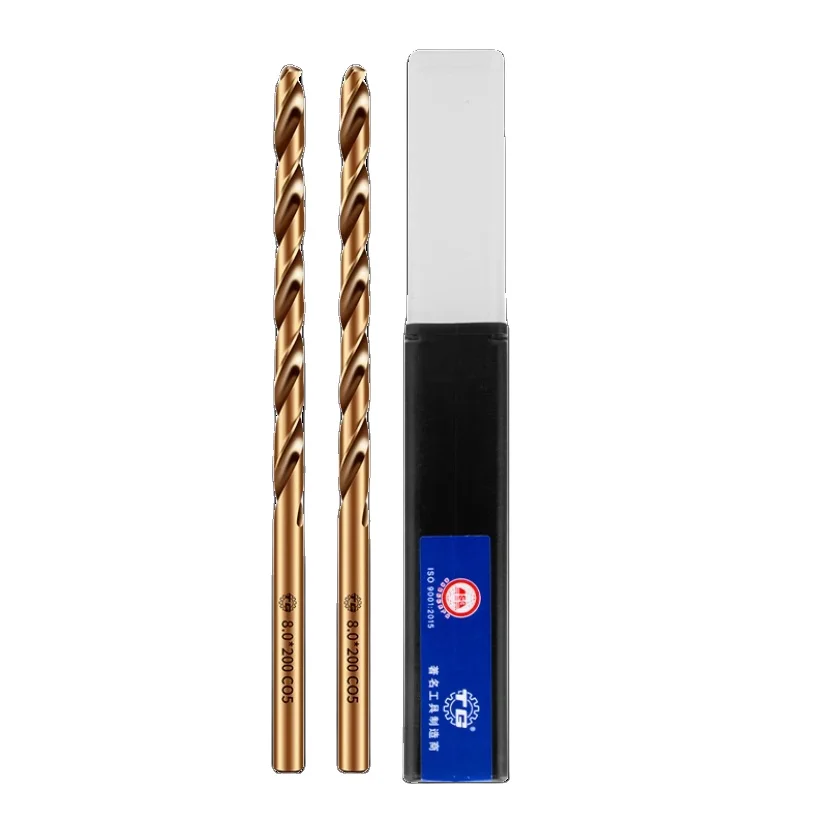
高級タップドリルへの投資がもたらす競争優位性は、ステンレス鋼から金型鋼に至るまで、多様な素材に対して一貫して優れた加工結果を実現できる点にあります。製造業者が、先進的な切削刃、最適化された溝形状、そして高精度な製造公差を備えたタップドリルを選定することで、初期コスト以上の明確なメリットを獲得できます。本稿では、高性能タップドリルが従来型製品と明確に差別化される表面粗さおよび寸法精度の優位性について詳しく解説し、こうした優位性が精密機械加工工程において、どのような具体的な作業効率向上につながるかを検討します。
先進的な切削形状による優れた表面粗さ
タップドリル製造における高精度エッジ設計
ねじ切りドリルによって得られる表面仕上げの品質は、基本的にその切削刃の精度と溝形状の最適化に依存します。高品質なねじ切りドリルは、全直径にわたり一定の角度と鋭さを保つよう精密に研磨された切刃を備えています。コンピュータ制御による研削工程で製造されたねじ切りドリルでは、切削刃がマイクロレベルの精度を実現し、被削材の表面を引き裂いたり削り取ったりすることなく、滑らかで制御されたチップ排出が可能になります。このような洗練された切削作用により、表面粗さ(Ra)値が大幅に向上し、条件が整えば0.8~1.6マイクロメートルを達成できます。これに対し、従来型のねじ切りドリルでは2.0~3.2マイクロメートル程度が一般的です。
溝形状とチップ制御
ねじ切りドリルの溝形状(フルート形状)は、穴内の切屑をどれだけ効率よく排出できるか、また切刃が被削材にどれだけクリーンに切入するかに大きく影響します。最適化されたねじ切りドリルは、圧力の蓄積や工具のびびり(チャッタリング)を引き起こさず、切屑を素早く、妨げられることなく排出できるよう、細心の注意を払って設計された溝角度を備えています。切屑が溝内を自由に流れるとき、切刃は制御された状態で被削材と接触し続け、表面の凹凸を生む断続的な切入ではなく、均一な微小な切込み(マイクロチッピング)を実現します。先進的なねじ切りドリルでは、材料特性に応じて適応する可変溝幅や最適化されたヘリックス角が採用されることが多く、軟質材・硬質材の両方においても均一な切削圧を維持し、優れた仕上げ面粗さを実現します。
寸法精度と公差管理
シャフト精度および振れ公差
寸法精度は、根本的に、ツイストドリル自体の機械的精度、特にシャンクに対する溝の同心度および回転時のランアウト公差に依存します。高精度で製造されたツイストドリルでは、ランアウトを0.01~0.02ミリメートル以内に保つことができ、ドリルが回転する際に切削刃上のすべての点が同一の円形軌道を描くことを保証します。この優れた同心度により、ツイストドリルがワークピースに進入した際、均一な深さで切削が行われ、穴径も仕様範囲内において一貫して維持されます。一方、品質の劣るツイストドリルでは、ランアウトが0.05ミリメートル以上になる場合があり、これにより穴径が大きくなったり、楕円状の形状になったり、あるいは穴の深さ方向で穴径に著しいばらつきが生じたりします。
材質構成と耐熱性
タップドリルの材質構成は、切削中に発生する熱応力下での寸法安定性に直接影響します。コバルトを含む高品位タップドリルや、HSS-M35合金で製造された製品などは、高温切削時でも硬度と寸法精度を維持します。ステンレス鋼や金型鋼など、切削時に多量の摩擦熱を発生させる材料を加工する際、標準的なタップドリルでは熱膨張や微小変形が生じ、長時間使用に伴い寸法精度が低下することがあります。一方、コバルト強化や先進鋼材を用いた高品質なタップドリルは、こうした熱的ドリフトに強く、長時間の加工サイクルにおいても設計通りの穴径および内壁面の仕上がり特性を安定して保ちます。この一貫した性能により、段階的な穴あけや仕上げ加工(サイズ調整)を不要とし、加工サイクル時間を短縮するとともに、寸法再現性を向上させます。
作業上のメリットと実用的な活用価値
二次加工工程の削減とコスト効率の向上
高性能スピンドリルが実現する優れた表面粗さおよび寸法精度により、リーマ加工、ホーニング、バリ取りなどの二次仕上げ工程の必要性が直接的に低減されます。スピンドリルが一貫して表面粗さ(Ra)1.6マイクロメートル未満、かつ厳密な寸法公差を満たす穴を加工できる場合、部品は中間処理を経ることなく、次工程の組立へ直接進むことが多くなります。こうした二次工程の削減は、人件費の削減、サイクルタイムの短縮、および量産ロット全体における工具費用の低減につながります。高品質なスピンドリルソリューションを導入した製造事業者は、複数回の生産ロットにわたる総所有コスト(TCO)で評価した場合、単位加工コストを通常15~25%削減しています。
対応材質の広さと工具寿命の延長
ステンレス鋼や硬化型鋼などの特定の材料に適したタップドリルを選択することで、工具寿命が延び、大量の穴あけ作業においても安定した性能を維持できます。 タップドリル ステンレス鋼向けに設計されたタップドリルは、焼き入れ処理と刃先形状が最適化されており、かじりや刃こぼれ、早期摩耗を防ぎ、加工面の品質低下を抑制します。タップドリルの切削刃形状が複数の穴あけ作業を通じて維持されれば、穴間の寸法ばらつきが小さく抑えられ、工具寿命中に寸法精度が劣化することを防げます。このように性能が長期間安定するため、工具の研ぎ直しや交換までの穴数が大幅に増加し、生産性の向上に直接寄与します。
よくある質問
タップドリルのヘリックス角は、加工面の仕上げ品質にどのような影響を与えますか?
スパイラルドリルのヘリックス角は、工具が被削材にどれだけ積極的にかみ込むか、および切屑をどれだけ効率よく排出できるかを決定します。被削材の材質に最適化されたヘリックス角を持つスパイラルドリルは、表面のささくれやビビり痕を最小限に抑える、滑らかで制御された切屑形成を実現します。一般加工用の標準的なスパイラルドリルのヘリックス角は25~35度ですが、特殊設計のスパイラルドリルでは、材質の硬さや切削条件に応じて変化する可変ヘリックス角を採用しており、多様な用途において一貫して優れた仕上げ面粗さを実現します。
高精度スパイラルドリルから期待される公差範囲はどの程度ですか?
高品質なタップドリルは、材質や穴深さに応じて、直径13ミリメートルまでの穴径公差を通常±0.05~±0.10ミリメートルの範囲内に保ちます。特に高精度加工向けに設計された高級タップドリルでは、スピンドルの振れ制御や適切な切削速度を確保した場合、±0.02~±0.05ミリメートルというより厳しい公差が達成されることがあります。タップドリルの寸法精度は、その製造精度、材質構成、および装着される工作機械の剛性(安定性)と直接的に関係しています。
ステンレス鋼用タップドリルにおいて、コバルト含有量が重要な理由は何ですか?
ねじりドリルに含まれるコバルトは、高温下での硬度保持性を高めます。これはステンレス鋼を加工する際に特に重要で、この材料は切削中に多量の摩擦熱を発生させるためです。コバルトを5%添加したねじりドリルは、標準的な高速度鋼(HSS)製ドリルでは耐えきれない熱応力下でも切刃の形状を維持でき、長時間の連続穴あけ作業においても安定した表面粗さと寸法精度を確保します。また、コバルト強化型のねじりドリルは、ステンレス鋼の加工時に頻発する切刃への被削材付着(ビルドアップ)やガリング現象にも優れた耐性を示し、穴の品質や表面仕上げの劣化を防ぎます。
