
 EN
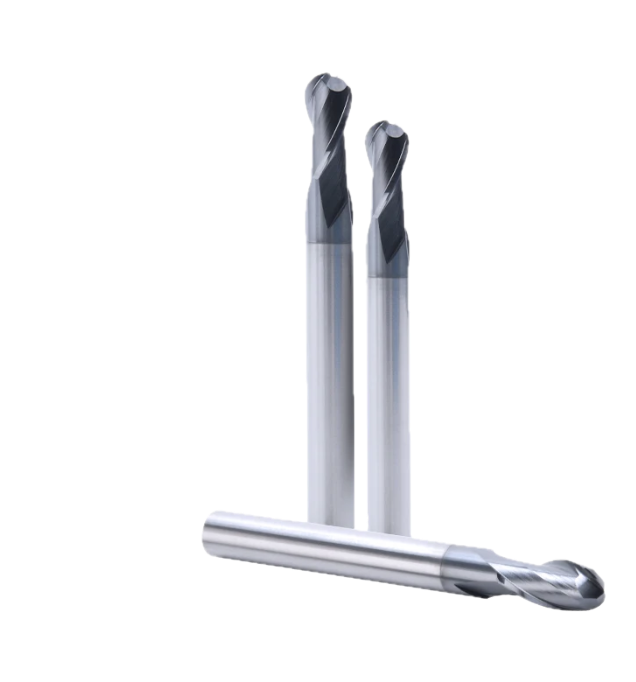
Вибрация станка остаётся одной из наиболее значимых проблем при точной фрезерной обработке с ЧПУ, напрямую влияя на качество поверхности, срок службы инструмента и точность размеров. карбидная конечная мельница решает эту критическую проблему за счёт собственных свойств материала и передовых геометрических решений, которые принципиально снижают нежелательные вибрации в процессе резания. Понимание того, как карбидная конечная мельница жёсткость работает, помогает производителям оптимизировать процессы механической обработки и достигать превосходных результатов при выполнении сложных задач.
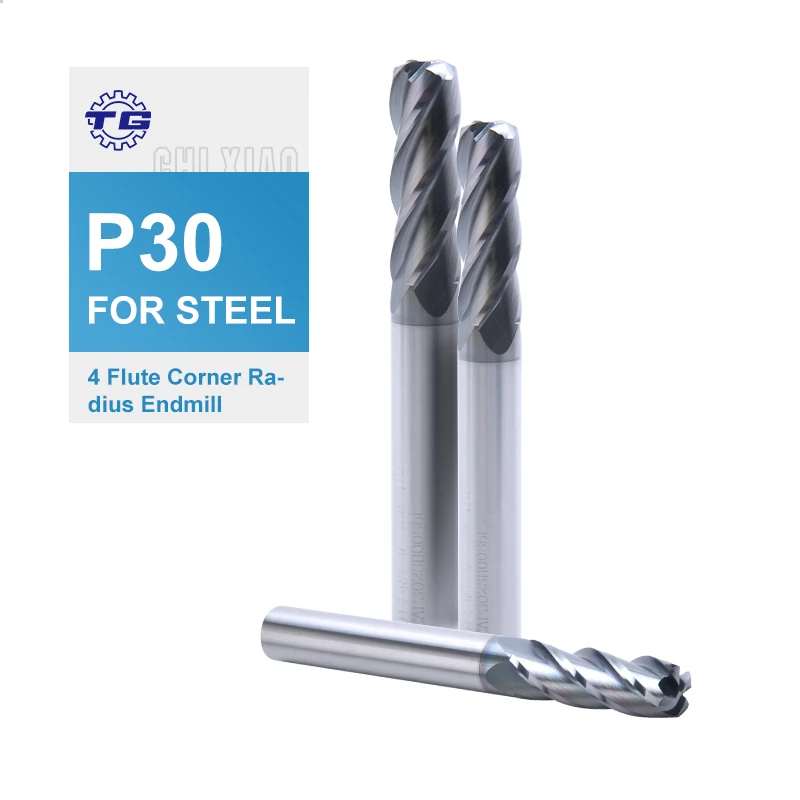
Преимущества жёсткости карбидная конечная мельница выходят за рамки простой прочности материала. Сочетание модуля упругости карбида, его термостабильности и точных допусков при производстве создаёт инструмент, сохраняющий геометрическую стабильность под воздействием экстремальных сил резания. Эта стабильность обеспечивает измеримое повышение эффективности обработки: снижается вибрация (чATTER), улучшается качество поверхности и увеличивается срок службы инструмента по сравнению с традиционными стальными режущими инструментами.
Состав материала и преимущества жёсткости
Превосходный модуль упругости карбида
Модуль упругости карбида примерно в три раза выше, чем у быстрорежущей стали, что означает исключительно высокую эффективность сопротивления деформации под действием сил резания. Когда карбидная конечная мельница подвергается переменным нагрузкам при резании, это свойство материала предотвращает непредсказуемое отклонение инструмента. Снижение отклонения напрямую обеспечивает стабильную геометрию резания — ключевой фактор контроля амплитуды и частоты вибраций в процессах механической обработки.
Эта превосходная жёсткость означает, что карбидная конечная мельница сохраняет своё передовое положение с минимальным отклонением, даже при колебаниях скорости шпинделя или резком возрастании режущих сил. Инструмент строго следует запрограммированной траектории, предотвращая попадание системы «инструмент–шпиндель–заготовка» в резонансные условия, которые иначе вызвали бы разрушительные вибрации.
Плотность и массовые характеристики
Высокая плотность карбида обеспечивает массовые преимущества, стабилизирующие работу инструмента в динамических циклах резания. карбидная конечная мельница с одинаковой геометрией по сравнению со стальным инструментом имеет значительно бо́льшую массу, что улучшает характеристики инерционного демпфирования. Эта увеличенная масса противодействует резким изменениям ускорения, особенно при быстрых подачах на входе и выходе, где вибрации традиционно усиливаются в обычных инструментах.
Более высокая плотность карбидная конечная мельница также позволяет производителям использовать инструменты меньшего диаметра с эквивалентной или повышенной жёсткостью по сравнению с более крупными стальными инструментами. Это геометрическое преимущество обеспечивает доступ к труднодоступным внутренним элементам детали при сохранении необходимой жёсткости для подавления вибраций в сложных зонах резания.
Геометрические факторы конструкции при управлении вибрациями
Геометрия канавок и точность режущей кромки
Aкарбидная конечная мельница выигрывает от высокой точности производства, обеспечивающей получение режущих кромок с минимальным разбросом параметров по всем канавкам. Такая однородность гарантирует одновременное и симметричное вступление всех режущих кромок в зацепление с заготовкой, предотвращая возникновение несбалансированных сил резания, провоцирующих вибрационные процессы. При неравномерном вступлении в зацепление инструмент испытывает эксцентричную нагрузку, что усиливает биение и вызывает дребезжание независимо от жёсткости обрабатываемого материала.
Современные карбидная конечная мельница конструкции включают оптимизированные углы винтовой линии и передние углы, которые равномерно распределяют силы резания по всей структуре инструмента. Эти геометрические усовершенствования снижают концентрацию напряжений и сглаживают нарастание силы по канавкам, обеспечивая более предсказуемые характеристики вибрационного отклика.
Стабильность соединения хвостовика и оправки
Точность между карбидная конечная мельница хвостовиком и его оправкой представляет собой критически важный интерфейс для управления вибрацией. Твердосплавные инструменты сохраняют чрезвычайно жёсткие допуски по размерам на всём протяжении производства, гарантируя стабильные условия зажима в современных CNC-оправках. Такая точная посадка исключает микроперемещения на интерфейсе, которые в противном случае выступали бы источником и механизмом усиления вибрации.
Когда карбидная конечная мельница надёжно закрепляется в прецизионном патроне с минимальным радиальным биением, и весь узел «инструмент — шпиндель» ведёт себя как единая жёсткая конструкция. Такая интеграция критически важна для подавления вибраций, поскольку любое относительное перемещение между инструментом и патроном вызывает сдвиги фаз при передаче сил, что обычно усугубляет условия возникновения самовозбуждённых колебаний (чatter).
Показатели режущей производительности и результаты снижения вибраций
Улучшение качества поверхности за счёт стабильности
Преимущества жёсткости карбидная конечная мельница напрямую обеспечивают превосходное качество обработанной поверхности на прецизионных деталях. При минимизации прогиба инструмента режущая кромка сохраняет постоянную глубину врезания, формируя однородную толщину стружки и удаляя материал с предсказуемыми силами резания. Эта стабильность предотвращает появление повторяющихся следов инструмента и неровностей поверхности, вызываемых вибрациями при использовании традиционных инструментов.
Производители сообщают, что переход на карбидная конечная мельница применение оснастки часто устраняет необходимость вторичной отделки элементов с высокими требованиями к точности. Врождённая жёсткость обеспечивает стабильность инструмента, что проявляется в измеримой стабильности геометрических размеров и превосходных эстетических характеристиках поверхности, снижая затраты на последующую обработку и повышая эффективность производства.
Увеличенный срок службы инструмента за счёт снижения усталостных нагрузок
Вибрация вызывает циклическое изменение напряжений, ускоряющее износ инструмента и образование трещин на режущих кромках. карбидная конечная мельница поддерживает более низкую амплитуду вибрации на протяжении всего срока службы, резко снижая механические усталостные нагрузки, воздействующие на материал инструмента. Такая повышенная долговечность обеспечивает значительно больший срок службы по сравнению со стальными аналогами — часто в 5–15 раз большее расстояние резания до необходимости замены.
Вибро-подавляющие свойства карбидная конечная мельница также снижает термические циклические нагрузки на режущие кромки при прерывистом резании. Заготовки с полостями, рёбрами жёсткости или сложной геометрией вызывают периодические изменения нагрузки, приводящие к тепловому удару в традиционных инструментах. Повышенная жёсткость и теплопроводность карбида ослабляют эти эффекты, защищая геометрию инструмента и увеличивая срок его продуктивной службы в требовательных применениях.
Кроме того, карбидная конечная мельница выдерживает более высокие скорости резания без усиления вибрации, что позволяет применять агрессивные стратегии обработки для сокращения времени цикла при сохранении надёжности инструмента. Такой рабочий диапазон расширяет гибкость производства и даёт инженерам возможность одновременно оптимизировать параметры резания как по производительности, так и по точности.
Часто задаваемые вопросы
Как именно повышенная жёсткость карбидного материала снижает вибрацию дребезга?
Aкарбидная конечная мельница снижает дребезг за счёт модуля упругости, в три раза превышающего модуль упругости стали, что минимизирует прогиб инструмента под действием сил резания. Когда инструмент противостоит изгибу, режущая кромка сохраняет постоянную глубину резания, предотвращая цикл самовозбуждаемых колебаний, вызывающих дребезг. Повышенная жёсткость также увеличивает собственную частоту системы «инструмент–шпиндель», смещая резонансную точку в сторону от типичных рабочих скоростей и дополнительно подавляя возникновение вибраций.
Может ли твёрдосплавная фреза полностью устранить вибрацию в неустойчивых настройках?
Пока карбидная конечная мельница обладает исключительными преимуществами в плане жёсткости, однако не способна устранить вибрацию, вызванную базовыми проблемами настройки, такими как изношенные подшипники шпинделя, ненадёжное крепление заготовки или недостаточная жёсткость станка. карбидная конечная мельница превосходно контролирует вибрацию непосредственно в зоне резания, однако системные условия станка остаются главным фактором, определяющим общее поведение при дребезге. Комбинирование высокожёсткого карбидная конечная мельница при правильном техническом обслуживании станка, надёжном креплении заготовки и оптимизированных режимах резания достигаются наилучшие результаты по подавлению вибраций.
Какие скорости резания максимизируют преимущества карбидной фрезы по подавлению вибраций?
Aкарбидная конечная мельница обеспечивает оптимальный контроль вибраций в пределах рекомендованного диапазона скоростей — обычно от 100 до 1500 футов в минуту в зависимости от обрабатываемого материала и геометрии инструмента. Повышенные скорости резания, как правило, приводят к уменьшению размеров стружки, что снижает величину силы резания и обеспечивает более равномерное распределение сил, усиливая преимущества жёсткости инструмента в плане подавления вибраций. карбидная конечная мельница тепловая стабильность также позволяет длительно работать на высоких скоростях без деградации режущей кромки, что даёт возможность производителям сохранять максимальную жёсткость инструмента на протяжении продолжительных циклов производства.
