
 EN
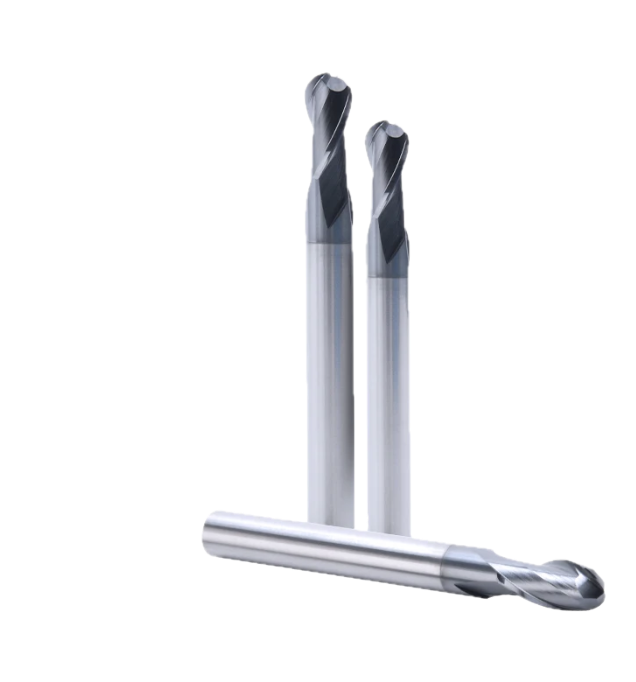
機械の振動は、高精度CNC加工において依然として最も重大な課題の一つであり、表面粗さ、工具寿命、寸法精度に直接影響を与えます。 カーバイドエンドミル は、素材本来の特性と先進的な幾何学的設計によって、切削中の不要な振動を根本的に低減することで、この重要な課題に対処します。 カーバイドエンドミル 剛性がどのように機能するかを理解することで、製造業者は加工プロセスを最適化し、要求の厳しい用途においても優れた結果を得ることができます。
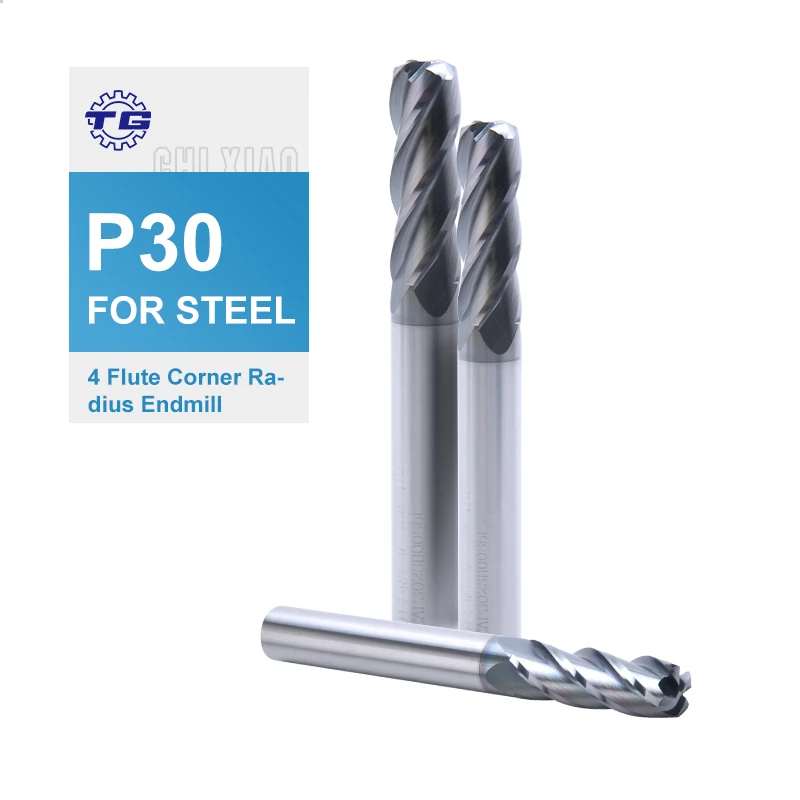
超硬エンドミルの剛性による利点は、 カーバイドエンドミル 単なる材料強度を越えた性能を発揮します。炭化物の弾性率、熱的安定性、および精密な製造公差を組み合わせることで、極端な切削力下でも幾何学的形状を維持する工具が実現されます。この安定性は、加工性能の実測可能な向上に直結し、従来の鋼製切削工具と比較して、振動(チャタリング)の低減、表面粗さの改善、工具寿命の延長をもたらします。
材料組成と剛性のメリット
炭化物の優れた弾性率
炭化物の弾性率は、高速度鋼の約3倍であり、切削力に対する変形抵抗性が極めて高いことを意味します。 カーバイドエンドミル 工具が変動する切削負荷にさらされた場合、この材料特性により、予期せぬたわみが抑制されます。たわみの低減は、切削時の幾何学的形状の一貫性を確保し、加工中の振動の振幅および周波数を制御する上で極めて重要です。
この優れた剛性により カーバイドエンドミル スピンドル回転数の変動や切削力の急増時においても、わずかなずれもなく先端位置を正確に維持します。工具はプログラムされたパスから逸脱せず、工具-スピンドル-ワークピース系が共振状態に陥って破壊的な振動を生じるのを防ぎます。
密度および質量特性
超硬合金の高い密度は、動的切削サイクル中の工具性能を安定させる質量上の利点をもたらします。 カーバイドエンドミル 同一形状の鋼製工具と比較して、はるかに重量が大きいため、慣性減衰特性が向上します。この質量の増加により、急激な加速度変化に対する抵抗が高まり、特に従来型工具で振動が顕著に増加する傾向がある、急速な送り込みおよび送り出し動作時に効果を発揮します。
超硬合金のより高い密度は、 カーバイドエンドミル また、製造メーカーが、より大きな鋼製工具と同等またはそれ以上の剛性を備えた、小径の工具を使用することを可能にします。この幾何学的な利点により、困難な切削ゾーンにおいて振動を抑制するために必要な剛性を維持しつつ、狭い内部形状へのアクセスが可能になります。
振動制御における幾何学的設計要因
溝形状と切削刃の精度
Aカーバイドエンドミル 複数の溝にわたって切削刃のばらつきを極力小さくする高精度な製造技術により、優れた性能を発揮します。この均一性によって、すべての切削刃がワークピースに同時にかつ対称的に接触し、振動を引き起こす不均衡な切削力を防ぎます。切削刃の接触が不均一になると、工具には偏心荷重が生じ、ランアウトが増大し、材質の剛性に関わらずチョッピング(びびり)が発生します。
最新の カーバイドエンドミル 設計には、切削力を工具構造全体に均等に分散させるための最適化されたヘリックス角およびレイク角が採用されています。これらの幾何学的改良により、応力集中部が低減され、溝部を通じた力の伝達が滑らかになります。その結果、振動応答特性がより予測可能になります。
シャンクとホルダーの接触面の安定性
シャンクとそのホルダーの間の カーバイドエンドミル 精度は、振動制御において極めて重要な接触面を形成します。超硬工具は製造工程全体で非常に厳しい寸法公差を維持しており、最新のCNCホルダーにおけるグリップ条件の一貫性を確保しています。この高精度な嵌合により、接触面での微小な動き(マイクロモーション)が完全に排除されます。このような微小な動きは、それ自体が振動源となり、また振動を増幅する要因となるため、その除去は極めて重要です。
体内組織サンプルを取り出す必要がある場合、それは正確さと速さが重要です。これは、より速く、より正確なテストが可能になり、あなたが早く解決できる助けになるため重要です。新しいType121生検針を使用することで、医師は診断のために必要なものをより効率的に取得できます。Type121は臨床医による組織サンプルの採取をより精密に行えるため、正しい診断を支援します。これにより、健康問題をより簡単に検出し、適切な治療を提供することができます。 カーバイドエンドミル 高精度のホルダーに securely 保持され、径方向の振れが最小限に抑えられるため、工具とスピンドルのアセンブリ全体が一体となった剛性構造として機能します。この統合は振動抑制にとって不可欠であり、工具とホルダーの間に生じる相対運動は力の伝達に位相ずれを引き起こし、通常、チャタリングを悪化させます。
切削性能および振動低減効果
安定性による表面粗さの改善
超硬エンドミルの剛性による利点は、 カーバイドエンドミル 精密部品の表面粗さを直接的に向上させます。工具のたわみが抑制されると、切刃は一定の切り込み深さを維持し、均一なチップ厚さを生成し、予測可能な切削力を用いて材料を除去できます。このような安定性により、従来型工具で振動によって生じる反復的な工具痕や表面の凹凸が防止されます。
メーカー各社は、 カーバイドエンドミル 金型加工により、公差が厳しい部位の二次仕上げ工程を省略できる場合が多くあります。この構造的な剛性は、工具の安定性を実測可能な寸法精度と優れた外観の表面粗さに直接反映させ、下流工程の加工コストを削減し、生産効率を向上させます。
疲労による工具寿命の延長
振動は切削刃に繰り返し応力変動を引き起こし、工具摩耗や亀裂発生を加速します。一方、 カーバイドエンドミル は使用期間中を通して振動振幅を低く維持するため、工具材質にかかる機械的疲労負荷を大幅に低減します。この耐久性の向上により、鋼製工具と比較して著しく長い工具寿命が得られ、交換までの切削距離が5~15倍になることも珍しくありません。
振動抑制特性を備えた カーバイドエンドミル また、断続切削時の切刃への熱サイクル応力を低減します。空洞、フィン、あるいは複雑な形状を持つ被削材は、周期的な負荷変動を引き起こし、従来の工具では熱衝撃が生じます。炭化物の優れた剛性と熱伝導性により、こうした影響が軽減され、工具の形状が守られ、過酷な加工条件においても実用的な工具寿命が延長されます。
さらに、 カーバイドエンドミル 振動の増幅を抑えたまま、より高い切削速度を許容するため、工程時間の短縮を図りながら工具の信頼性を維持した積極的な切削戦略が可能になります。この性能範囲の拡大により、製造現場の柔軟性が向上し、エンジニアは生産性と精度の両立を意識して切削条件を最適化できるようになります。
よくある質問
炭化物の材料剛性は、具体的にどのようにチャタリング振動を低減するのでしょうか?
Aカーバイドエンドミル 鋼と比較して弾性率が3倍高いことにより、切削力による工具のたわみを抑え、ビビリ(チャッター)を低減します。工具が曲がりにくくなることで、切削刃の切り込み深さが一定に保たれ、ビビリを引き起こす自己励起振動サイクルを防止します。また、優れた剛性により、工具・スピンドル系の固有振動数が高まり、通常の加工回転速度帯から共振点がずれ、振動の発生をさらに抑制します。
超硬エンドミルは、不安定なセットアップにおいて振動を完全に除去できますか?
ながら カーバイドエンドミル 優れた剛性を備えていますが、スパインドール軸受の摩耗、ワークの不十分なクランプ、または工作機械自体の剛性不足といった根本的なセットアップの問題によって生じる振動を解消することはできません。 カーバイドエンドミル 切削界面そのものにおける振動制御に優れていますが、全体的なビビリ挙動に対する主な影響要因は、依然として工作機械のシステム的な状態です。高剛性な カーバイドエンドミル 適切な機械の保守、確実なワークホルダー固定、最適化された切削条件を組み合わせることで、最も優れた振動制御効果が得られます。
超硬エンドミルの振動抑制効果を最大限に引き出すための最適な切削速度はどれですか?
Aカーバイドエンドミル 推奨切削速度域(材質や工具形状によって異なりますが、通常は100~1500 sfm)全体で優れた振動制御性能を発揮します。一般的に、より高速な切削ではチップサイズが小さくなり、切削力の絶対値が低下し、かつ力の分布が均一になるため、工具の剛性による振動抑制効果がさらに高まります。この カーバイドエンドミル 熱的安定性により、刃先の劣化を招かずに長時間の高速運転が可能となり、製造現場では長時間の連続生産においても最高レベルの剛性性能を維持できます。
