
 EN
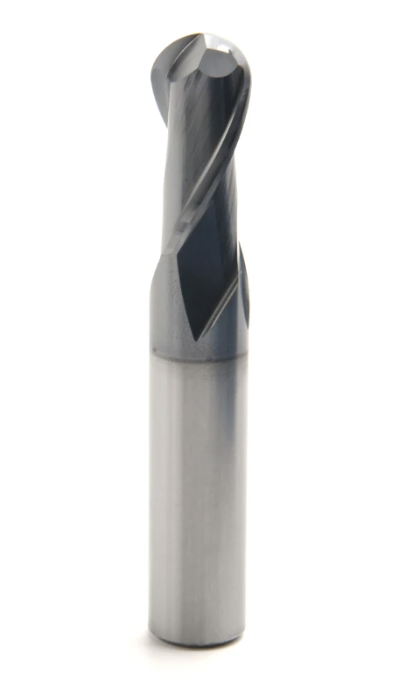
Luft- och rymdfartsindustrins tillverkning kräver absolut precision. Varje tillverkad komponent måste uppfylla strikta toleranser och ytkvalitetsspecifikationer som direkt påverkar flygsäkerheten, bränsleeffektiviteten och komponenternas livslängd. Valet av skärverktyg avgör i grunden om luft- och rymdfartsdelar uppfyller dessa kritiska krav, och en högprecisionens CNC-fräs är ett av de viktigaste verktygen inom modern luft- och rymdfartstillverkning. Att förstå varför kvaliteten på en CNC-fräs direkt korrelerar med överlägsen komponentyta kräver en undersökning av sambandet mellan verktygsgeometri, materialvetenskap och bearbetningsdynamik inom luft- och rymdfartssektorn.
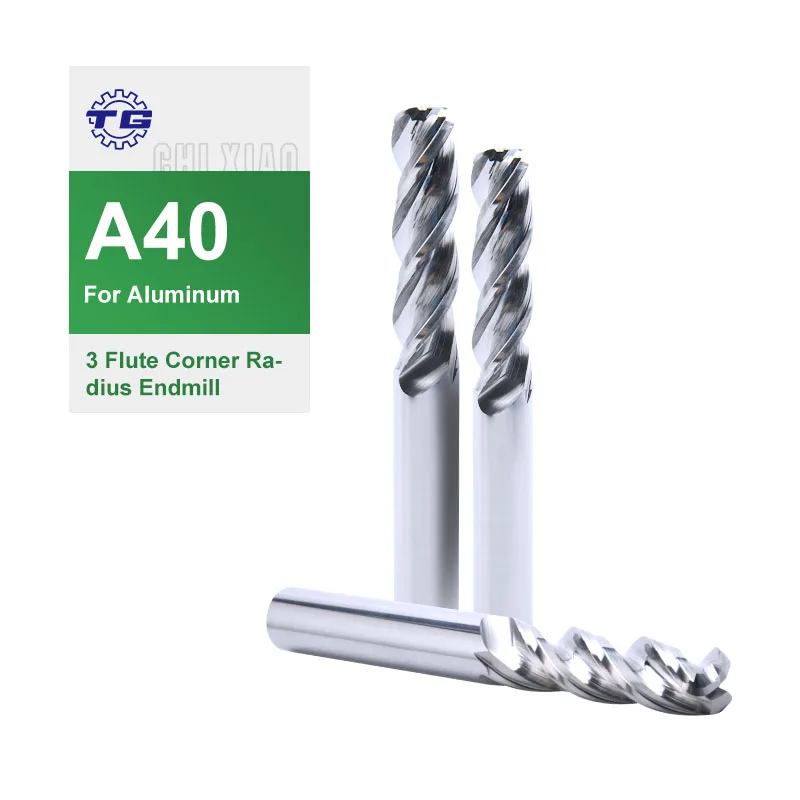
Aerospacekomponenter utgör den högsta nivån av tillverkningsutmaningar. Titanlegeringar, aluminiumsuperslegeringar och nickelbaserade material kräver skärverktyg som är konstruerade för extrema förhållanden. En CNC-fräsfräs speciellt utformad för luft- och rymdfartsapplikationer ger den skärgemetri, material-sammansättningen och beläggningstekniken som krävs för att producera felfria ytor på dessa krävande legeringar. Utan korrekt verktygsval står tillverkare inför ytfel, dimensionsmässiga inkonsekvenser och kostsamma omarbetsuppgifter som hotar både tidsplanen och lönsamheten.
Precision i verktygsgeometri och kvalitet på ytytan
Hur flöjtens design påverkar ytytan inom luft- och rymdfarten
Flöjtgeometrin hos en CNC-fräs direkt påverkar kvaliteten på ytan som återstår på bearbetade luft- och rymdfartsdelar. Komponenter för luft- och rymdfart kräver ofta ytytor med Ra 0,8 mikrotum eller bättre – en specifikation som kräver verktygsprecision i tiotusendels tum. En CNC-fräs med exakt slipade flöjter, optimerade spåntransportvägar samt noggrant konstruerade skärvinklar och avslutningsvinklar ger renare snitt med minimal bildning av uppskrapad kant. Särskilt hörnradien på en CNC-fräs spelar en avgörande roll vid slutförandeoperationer, där skäreggen måste övergå smidigt utan att orsaka mikroskopiskt rivskada eller spänningsmärken på arbetsstycket.
När en CNC-fräsverktygsklinga arbetar vid optimerade spindelhastigheter och matningshastigheter genererar den kontrollerade skärgreppet förutsägbar spånformning och värmeutbredning. Luft- och rymdföretag väljer CNC-fräsverktygsklingor med optimerade spiralvinklar eftersom dessa minskar vibrationer och skärvibrationer – två faktorer som omedelbart försämrar ytkvaliteten. En CNC-fräsverktygsklinga med överlägsen skärgemetri behåller också sin skärprestanda längre, vilket minskar verktygsslitage som annars skulle påverka ytens konsekvens över produktionsserier. Denna konsekvens är ovillkorlig inom luft- och rymdindustrin, där varje komponent i en serie måste fungera identiskt.
Materialval för hårdmetall-CNC-fräsverktygsklingor
Underlagets material för en CNC-fräsverktyg bestämmer i grunden dess skärprestanda på luftfartslegeringar. Hårdmetall-CNC-fräsverktyg presterar långt bättre än verktygsstålalternativ i luftfartsapplikationer. Hårdmetall behåller sin hårdhet vid de höga temperaturerna som uppstår vid höghastighetsbearbetning av titan och superlegeringar, medan verktygsstålverktyg mjuknar och slits snabbt under samma förhållanden. En CNC-fräsverktyg tillverkad av premiumhårdmetall, ofta med tillsatser av kobolt för ökad slagfasthet, tål den termiska chocken och de avbrutna snitten som är vanliga vid luftfartsfixturarbete. Denna hållbarhet översätts direkt till en konsekvent ytyta, eftersom en slöad CNC-fräsverktyg omedelbart börjar ge upphov till ytdefekter och dimensionsavvikelser.
Beläggningsteknik och kompatibilitet med luftfartsmaterial
Avancerade beläggningar på precisions-CNC-fräsverktyg
Moderna CNC-fräsverktyg har flerskiktsbeläggningar som är utformade för att hantera specifika utmaningar som luft- och rymdfartsmaterial ställer. Titanlegeringar visar extrem kemisk affinitet till okarburerad hartskolv, en fenomen kallad gallning som orsakar katastrofal verktygsslitage och ytskador. En CNC-fräs med specialiserad beläggning av titynnitrid, aluminiumoxid eller kromnitrid förhindrar denna adhesion och bibehåller en skarp skärande kant under hela fräsprocessen. Beläggningen på en CNC-fräs fungerar även som en termisk barriär och skyddar hartskolvsubstratet mot termisk chock vid fräsning av nickelsuperlegeringar, där temperaturerna i skärzonen överskrider 1000 grader Celsius. Luft- och rymdfartsproducenter väljer specifikt CNC-fräsalternativ med bevisad belägningsprestanda på sina särskilda legeringsfamiljer, eftersom ytfinishens kvalitet kritiskt beror på denna belägningsstabilitet.
Tjockleken och vidhäftningskvaliteten hos en CNC-fräsars beläggning avgör hur länge verktyget behåller sin kantgeometri för finishbearbetning. Inom luftfartsproduktionen ingår ofta finishbearbetningspass där dimensionsnoggrannhet och ytkvalitet är viktigare än materialavtagshastigheten. En CNC-fräs med en robust beläggning klarar dessa finishbearbetningspass utan att utveckla mikrospåning, vilket annars orsakar ytscratchar, verktygsspår eller dimensionsosamstämmighet. Premiumleverantörer av CNC-fräsar investerar i avancerade beläggningsprocesser som säkerställer enhetlig beläggning över alla skärgångsytor och kanter, vilket eliminerar svaga punkter där beläggningsfel kan börja.
Välja CNC-fräsbeläggningar för specifika luftfartslegeringar
Olika luft- och rymdfartsmaterial kräver olika strategier för beläggning av CNC-fräsar. Aluminiumkomponenter tål mer aggressiva skärparametrar, så en CNC-fräs för aluminium använder tunnare, lägre-friktionsbeläggningar som är optimerade för spåntransport. Fräsning av titanlegeringar kräver en CNC-fräs med hårdare, tjockare beläggningar som kan motstå den kemiska reaktiviteten och arbetshärtningsbeteendena hos dessa metaller. Fräsning av superlegeringar kräver en CNC-fräs som är konstruerad med värmebeständiga beläggningar som behåller sin hårdhet även när skärtemperaturen stiger. Luft- och rymdfartsanläggningar som fräser flera legeringstyper håller separata lager av CNC-fräsar, där varje typ är optimerad för sitt avsedda användningsområde. Att blanda verktygstyper eller använda en allmän CNC-fräs på olika material leder nästan alltid till försämrad ytfinishkvalitet, eftersom inget enskilt verktyg kan prestera optimalt över så olika materialfamiljer.
Spindelhastighet, matningshastighet och prestandadynamik för CNC-fräsar
Optimering av skärparametrar för slutförda ytor
Luft- och rymdfartsanläggningar uppnår överlägsna komponentytor genom att anpassa sina CNC-fräsars kapacitet till optimerade skärparametrar. En högprecision-CNC-fräs fungerar endast lika bra som spindelhastigheten och matningshastigheten tillåter. Moderna luft- och rymdfarts-CNC-maskiner är utrustade med styva spindlar och servostyrda axlar, vilket möjliggör höghastighetsavslutande bearbetning med låg matning för att producera ytor av luft- och rymdfartskvalitet. När operatörer väljer en CNC-fräs och ställer in korrekta skärparametrar skapar de förutsägbara och återkommande skärförhållanden som konsekvent håller måtttoleranser och ytfinish. Denna förutsägbarhet är det som skiljer användningen av CNC-fräsar för luft- och rymdfartsapplikationer från allmän bearbetning.
Vibrationskontroll påverkar direkt om en CNC-fräs såsom en end mill uppnår den ytkvalitet som luft- och rymdfartsindustrin kräver. CNC-maskiner för luft- och rymdfartsapplikationer använder verktygshållare med extremt exakta runout-toleranser, ofta mindre än 0,0005 tum, eftersom runout orsakar att fräsen vibrerar (chatter) och lämnar märken på arbetsstyckets yta. När verktygets runout kombineras med spindelns excentricitet och otillräcklig arbetsstycksfixering ger även en högkvalitativ CNC-fräs end mill bara en medelmåttig ytkvalitet. Verkstäder inom luft- och rymdfartsindustrin investerar kraftigt i underhåll av spindlar, precisionsspecifika verktygshållare och styva fästutrustningar – särskilt för att säkerställa att deras CNC-fräsverktyg presterar på det avsedda nivåkravet. Denna infrastrukturinvestering är ovillkorlig om en CNC-fräs såsom en end mill ska kunna leverera resultat av luft- och rymdfartsstandard.
Avslutande fräsning och ytintegritet
Många luft- och rymdfartskomponenter kräver specialiserade avslutningspass med en specialanpassad CNC-fräs som väljs strikt för ytskapande snarare än för storskalig materialborttagning. Dessa avslutningspass med CNC-fräs använder ofta grunt snittdjup och lägre matningshastigheter för att skapa ytor utan underliggande deformationshärdning eller spänningar. En CNC-fräs som är optimerad för avslutning tar bort minimalt material men skapar ytor av exceptionell släthet och metallurgisk integritet. Ytan som skapas av en precisions-CNC-fräs vid avslutningspass visar inga byggnader av material på verktyget (built-up edge), inga revor och inga verktygsspår, vilket uppfyller de krävande visuella och mikroskopiska inspektionskraven som luft- och rymdfartskomponenter måste uppfylla. Denna fokus på avslutning förklarar varför tillverkare av luft- och rymdfartsprodukter håller separata verktygsinventarier och varför en enda CNC-fräs inte effektivt kan användas både för grovarbeten och avslutning.
Vanliga frågor
Varför slits en CNC-fräs snabbare vid bearbetning av luft- och rymdfartslösgodslater jämfört med allmän stål?
Aerospacelegeringar genererar extrema temperaturer och visar kemisk reaktivitet som angriper oskyddade skärande kanter. Titan genomgår allvarlig verktygshärtningsverkan under bearbetning, och nickelbaserade superlegeringar behåller sin styrka även vid temperaturer i skärzonen som överstiger 1000 grader Celsius. En CNC-fräs med slutfräsning möter dessa förhållanden kontinuerligt, vilket orsakar termisk chock, kemisk diffusion in i karbidunderlaget och accelererad kantslitage. Beläggningar och geometrier för CNC-slutfräsar av aerospace-kvalitet är utformade för att tåla dessa specifika påfrestningar – en CNC-slutfräs som är avsedd för allmän bearbetning skulle inte klara dem effektivt.
Hur påverkar hörnradien på en CNC-slutfräs komponentens ytyta för luft- och rymdfartsapplikationer?
Hörnradie på en CNC-fräs bestämmer hur verktyget övergår mellan skärande kanter och påverkar ytans kvalitet på plana och formade ytor. En CNC-fräs med en exakt utformad hörnradie ger jämnare ytovergångar och minskar mikroavslutningsmärkena som uppstår när radiegeometrin är inkonsekvent. Luft- och rymdfarkomponenter har ofta strikta krav på hörnradie eftersom de påverkar aerodynamisk strömning och koncentration av strukturell spänning. Precisions-CNC-fräsverktyg behåller en konstant hörnradie under hela sin livslängd, vilket säkerställer att varje tillverkad komponent bibehåller enhetlig ytqualitet.
Kan en enda CNC-fräs användas både för grov- och finkapning av luft- och rymdfarkomponenter?
I praktiken innebär användningen av en enda CNC-fräs för både grov- och finbearbetning en kompromiss för båda operationerna. Grovbearbetningspass genererar annorlunda spånformning, skärtemperaturer och verktygsbelastning än finbearbetningspass, och en CNC-fräs som är optimerad för den ena operationen presterar dåligt under den andra. Luft- och rymdföretag använder separata verktygssatser, med en CNC-fräs för grov materialavlägsning och en annan för precisionsslipning. Denna specialisering säkerställer att varje CNC-fräs arbetar inom sina konstruktionsparametrar, vilket bevarar skärgemetri och beläggningsintegritet för att leverera överlägsna resultat i sin avsedda funktion.
Innehållsförteckning
- Precision i verktygsgeometri och kvalitet på ytytan
- Beläggningsteknik och kompatibilitet med luftfartsmaterial
- Spindelhastighet, matningshastighet och prestandadynamik för CNC-fräsar
-
Vanliga frågor
- Varför slits en CNC-fräs snabbare vid bearbetning av luft- och rymdfartslösgodslater jämfört med allmän stål?
- Hur påverkar hörnradien på en CNC-slutfräs komponentens ytyta för luft- och rymdfartsapplikationer?
- Kan en enda CNC-fräs användas både för grov- och finkapning av luft- och rymdfarkomponenter?
