
 EN
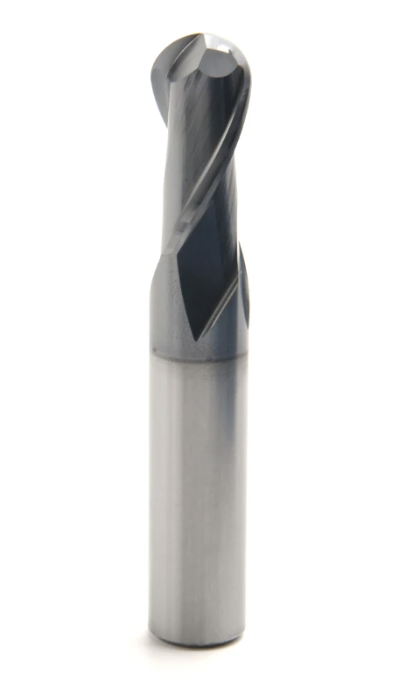
Manufaktur dirgantara menuntut presisi mutlak. Setiap komponen yang dihasilkan harus memenuhi toleransi dan spesifikasi kehalusan permukaan yang ketat, yang secara langsung memengaruhi keselamatan penerbangan, efisiensi bahan bakar, serta masa pakai komponen. Pemilihan alat potong menjadi penentu utama apakah komponen dirgantara memenuhi persyaratan kritis ini, dan cnc end mill berpresisi tinggi merupakan salah satu alat paling esensial dalam produksi dirgantara modern. Memahami mengapa kualitas cnc end mill berkorelasi langsung dengan hasil akhir komponen yang unggul memerlukan analisis hubungan antara geometri alat, ilmu material, dan dinamika pemesinan di sektor dirgantara.
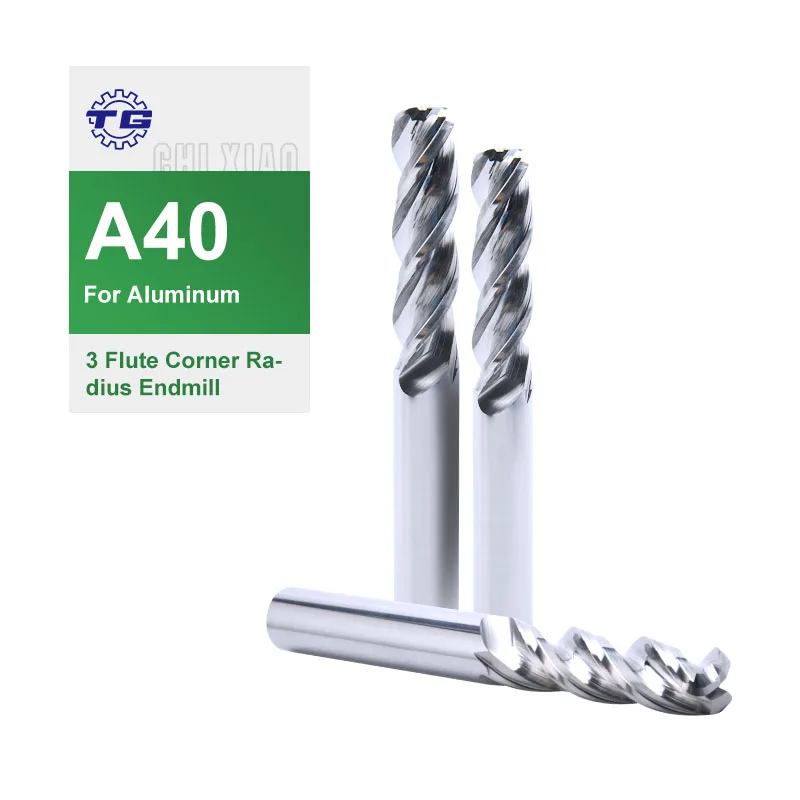
Komponen dirgantara mewakili tingkatan tertinggi tantangan manufaktur. Paduan titanium, paduan aluminium super, dan bahan berbasis nikel memerlukan alat potong yang direkayasa khusus untuk kondisi ekstrem. Sebuah cnc end mill yang dirancang khusus untuk aplikasi dirgantara memberikan geometri tepi pemotong, komposisi material, serta teknologi pelapisan yang diperlukan guna menghasilkan permukaan sempurna pada paduan-paduan menuntut ini. Tanpa pemilihan alat yang tepat, produsen menghadapi cacat permukaan, ketidaksesuaian dimensi, dan pembuatan ulang yang mahal—semua itu membahayakan jadwal produksi maupun profitabilitas.
Geometri Alat Presisi dan Kualitas Hasil Permukaan
Cara Desain Alur (Flute) Mempengaruhi Hasil Akhir pada Aplikasi Dirgantara
Geometri flute pada end mill CNC secara langsung memengaruhi kualitas permukaan yang tersisa pada komponen kedirgantaraan hasil pemesinan. Komponen kedirgantaraan sering kali memerlukan hasil akhir permukaan sebaik Ra 0,8 mikroinci atau lebih baik—spesifikasi yang menuntut ketepatan alat dalam skala sepuluh ribuan inci. End mill CNC dengan flute yang digiling secara presisi, jalur evakuasi chip yang dioptimalkan, serta sudut rake dan relief yang direkayasa secara cermat menghasilkan pemotongan yang lebih bersih dengan pembentukan built-up edge seminimal mungkin. Radius sudut pada end mill CNC, khususnya, memainkan peran krusial dalam operasi finishing di mana tepi pemotong harus berpindah secara halus tanpa menyebabkan sobekan mikroskopis atau bekas tegangan pada benda kerja.
Ketika freis ujung CNC beroperasi pada kecepatan spindle dan laju umpan yang dioptimalkan, keterlibatan alur yang terkendali menghasilkan pembentukan geram dan distribusi panas yang dapat diprediksi. Produsen dirgantara memilih opsi freis ujung CNC dengan sudut heliks yang dioptimalkan karena hal tersebut mengurangi getaran dan gema—dua faktor yang langsung menurunkan kualitas hasil permukaan. Freis ujung CNC dengan geometri tepi pemotong unggul juga mempertahankan kinerja pemotongannya lebih lama, sehingga mengurangi keausan alat yang jika tidak dikendalikan akan mengganggu konsistensi hasil permukaan selama proses produksi. Konsistensi ini bersifat mutlak dalam industri dirgantara, di mana setiap komponen dalam satu lot harus berkinerja secara identik.
Pemilihan Bahan pada Alat Freis Ujung CNC Berbahan Karbida
Bahan dasar mata bor CNC secara mendasar menentukan kinerja pemotongannya pada paduan aerospace. Alat mata bor CNC berbahan karbida padat jauh lebih unggul dibandingkan alternatif baja kecepatan tinggi dalam aplikasi aerospace. Karbida mempertahankan kekerasannya pada suhu tinggi yang dihasilkan selama pemesinan kecepatan tinggi terhadap titanium dan superpaduan, sedangkan alat baja kecepatan tinggi menjadi lunak dan aus dengan cepat dalam kondisi yang sama. Mata bor CNC yang terbuat dari kelas karbida premium—sering kali ditambah kobalt untuk meningkatkan ketangguhan—mampu bertahan terhadap kejut termal dan pemotongan terputus yang umum terjadi dalam pekerjaan perlengkapan aerospace. Daya tahan ini langsung berdampak pada konsistensi hasil permukaan, karena mata bor CNC yang tumpul segera mulai menghasilkan cacat permukaan serta penyimpangan dimensi.
Teknologi Pelapisan dan Kesesuaian dengan Bahan Aerospace
Pelapisan Canggih pada Alat Mata Bor CNC Presisi
Peralatan modern cnc end mill dilengkapi lapisan pelindung multi-lapis yang dirancang khusus untuk mengatasi tantangan spesifik yang muncul saat memproses bahan aerospace. Paduan titanium menunjukkan afinitas kimia ekstrem terhadap karbida tanpa lapisan pelindung, suatu fenomena bernama galling yang menyebabkan keausan alat secara bencana dan kerusakan permukaan. Sebuah cnc end mill yang dilapisi titanium nitride khusus, aluminium oksida, atau kromium nitrida berfungsi sebagai penghalang pencegah lekatnya bahan dan menjaga ketajaman ujung potong sepanjang proses pemotongan. Lapisan pada cnc end mill juga berperan sebagai penghalang termal, melindungi substrat karbida dari kejut termal saat memotong superalloy nikel yang mencapai suhu zona pemotongan lebih dari 1000 derajat Celsius. Produsen aerospace secara khusus memilih opsi cnc end mill dengan kinerja lapisan teruji pada keluarga paduan tertentu mereka, karena kualitas hasil akhir sangat bergantung pada stabilitas lapisan tersebut.
Ketebalan dan kualitas adhesi lapisan mata bor CNC menentukan seberapa lama alat tersebut mempertahankan geometri tepi pemotongnya yang menghasilkan permukaan akhir. Produksi kedirgantaraan sering melibatkan proses finishing di mana akurasi dimensi dan kualitas permukaan lebih penting daripada laju penghilangan material. Mata bor CNC dengan lapisan yang kokoh mampu bertahan selama proses finishing tersebut tanpa mengalami mikro-chipping yang menyebabkan goresan permukaan, bekas alat, atau ketidaksesuaian dimensi. Pemasok mata bor CNC kelas premium berinvestasi pada proses pelapisan canggih yang menjamin keseragaman lapisan di seluruh permukaan dan tepi alur, sehingga menghilangkan titik lemah tempat kegagalan lapisan bisa dimulai.
Memilih Lapisan Mata Bor CNC untuk Paduan Kedirgantaraan Tertentu
Bahan aerospace yang berbeda memerlukan strategi pelapisan pahat frais CNC yang berbeda pula. Komponen aluminium dapat menoleransi parameter pemotongan yang lebih agresif, sehingga pahat frais CNC untuk aluminium menggunakan lapisan yang lebih tipis dan berkoefisien gesek lebih rendah, yang dioptimalkan guna mengeluarkan serbuk logam. Pemesinan paduan titanium memerlukan pahat frais CNC dengan lapisan yang lebih tangguh dan tebal, mampu menahan reaktivitas kimia serta fenomena pengerasan akibat deformasi pada logam tersebut. Pemesinan superpaduan menuntut pahat frais CNC yang dirancang khusus dengan lapisan tahan panas, yang mampu mempertahankan kekerasan meskipun suhu pemotongan meningkat. Fasilitas aerospace yang memproses berbagai jenis paduan menyimpan stok pahat frais CNC secara terpisah, masing-masing dioptimalkan untuk aplikasi spesifiknya. Menggabungkan jenis pahat atau menggunakan pahat frais CNC umum pada berbagai bahan hampir selalu mengakibatkan penurunan kualitas permukaan akhir, karena tidak ada satu pun pahat yang mampu berkinerja optimal di seluruh kelompok bahan yang begitu beragam.
Kecepatan Spindel, Laju Umpan, dan Dinamika Kinerja Pahat Frais CNC
Mengoptimalkan Parameter Pemotongan untuk Kualitas Finishing
Fasilitas dirgantara mencapai kualitas permukaan komponen yang unggul dengan menyesuaikan kemampuan frais ujung CNC mereka terhadap parameter pemotongan yang dioptimalkan. Frais ujung CNC presisi tinggi hanya mampu berkinerja sebaik yang diizinkan oleh kecepatan spindle dan laju umpan. Mesin CNC dirgantara modern dilengkapi spindle kaku dan sumbu yang dikendalikan servo, sehingga memungkinkan proses finishing berkecepatan tinggi dengan laju umpan rendah guna menghasilkan permukaan berkualitas dirgantara. Ketika operator memilih frais ujung CNC dan menetapkan parameter pemotongan yang tepat, mereka menciptakan kondisi pemotongan yang dapat diprediksi dan diulang secara konsisten, sehingga menjaga toleransi dimensi dan kualitas permukaan secara stabil. Prediktabilitas inilah yang membedakan penggunaan frais ujung CNC khusus dirgantara dari pemesinan serba guna.
Pengendalian getaran secara langsung memengaruhi apakah freis ujung CNC mampu mencapai kualitas permukaan yang dipersyaratkan oleh industri dirgantara. Mesin CNC dirgantara menggunakan dudukan alat (tool holders) dengan toleransi runout yang sangat presisi—sering kali kurang dari 0,0005 inci—karena runout menyebabkan freis ujung CNC bergetar (chatter) dan meninggalkan bekas pada permukaan benda kerja. Ketika runout alat bergabung dengan eksentrisitas poros utama mesin dan sistem penahan benda kerja yang tidak memadai, bahkan freis ujung CNC berkualitas tinggi sekalipun hanya menghasilkan kualitas permukaan biasa-biasa saja. Bengkel dirgantara menginvestasikan dana besar dalam perawatan poros utama, dudukan alat presisi, serta perlengkapan penahan yang kaku—secara khusus untuk menjamin bahwa alat freis ujung CNC mereka beroperasi sesuai tingkat kemampuan yang dirancang. Investasi infrastruktur semacam ini bersifat mutlak dan tidak dapat dinegosiasikan jika freis ujung CNC hendak menghasilkan kinerja setara standar dirgantara.
Pemotongan Akhir dan Integritas Permukaan
Banyak komponen dirgantara memerlukan proses akhir khusus menggunakan frais ujung CNC khusus yang dipilih secara ketat untuk pembentukan permukaan, bukan untuk penghilangan material dalam jumlah besar. Proses akhir dengan frais ujung CNC ini sering kali menggunakan kedalaman pemotongan dangkal dan laju umpan lebih rendah guna menghasilkan permukaan tanpa pengerasan lapisan bawah atau tegangan sisa. Frais ujung CNC yang dioptimalkan untuk proses akhir hanya menghilangkan sedikit material, tetapi menghasilkan permukaan dengan kehalusan luar biasa serta integritas metalurgi yang tinggi. Permukaan hasil frais ujung CNC presisi pada proses akhir tidak menunjukkan tepi material yang menumpuk (built-up edge), sobekan, maupun bekas alat, sehingga memenuhi kriteria inspeksi visual dan mikroskopis yang ketat yang wajib dipenuhi komponen dirgantara. Penekanan pada proses akhir inilah yang menjelaskan mengapa produsen dirgantara menyimpan inventaris alat terpisah, serta mengapa satu frais ujung CNC tidak dapat berfungsi secara efektif baik untuk proses pembubutan kasar maupun proses akhir.
Tanya Jawab
Mengapa frais ujung CNC aus lebih cepat saat memproses paduan dirgantara dibandingkan baja umum?
Paduan dirgantara menghasilkan panas ekstrem dan menunjukkan reaktivitas kimia yang menyerang tepi pemotong tanpa perlindungan. Titanium mengalami pengerasan parah akibat deformasi saat dipotong, sedangkan paduan super-nikel mempertahankan kekuatannya bahkan pada suhu zona pemotongan yang melampaui 1000 derajat Celsius. Mata bor frais CNC menghadapi kondisi-kondisi ini secara terus-menerus, sehingga menyebabkan kejut termal, difusi kimia ke dalam substrat karbida, serta keausan tepi yang dipercepat. Lapisan dan geometri mata bor frais CNC khusus dirgantara dirancang untuk tahan terhadap tekanan-tekanan spesifik ini—tekanan yang tidak dapat ditahan secara efektif oleh mata bor frais CNC yang dirancang untuk permesinan umum.
Bagaimana jari-jari sudut mata bor frais CNC memengaruhi hasil permukaan komponen dirgantara?
Jari-jari sudut pada mata bor CNC menentukan cara alat tersebut berpindah antar tepi pemotongan dan memengaruhi kualitas permukaan akhir pada permukaan datar maupun berkontur. Mata bor CNC dengan jari-jari sudut yang dirancang secara presisi menghasilkan transisi permukaan yang lebih halus serta mengurangi bekas mikrofinishing yang muncul ketika geometri jari-jari tidak konsisten. Komponen aerospace sering memiliki spesifikasi jari-jari sudut yang ketat karena hal tersebut memengaruhi aliran aerodinamis dan konsentrasi tegangan struktural. Alat mata bor CNC presisi mempertahankan konsistensi jari-jari sudut sepanjang masa pakainya, sehingga setiap komponen yang dihasilkan memiliki kualitas permukaan yang seragam.
Apakah satu mata bor CNC dapat digunakan baik untuk proses rough machining maupun finish machining komponen aerospace?
Dalam praktiknya, menggunakan satu jenis cnc end mill untuk operasi roughing dan finishing secara bersamaan mengurangi kinerja kedua operasi tersebut. Gerakan roughing menghasilkan pembentukan chip, suhu pemotongan, dan tekanan pada alat yang berbeda dibandingkan gerakan finishing; sehingga cnc end mill yang dioptimalkan untuk satu operasi akan berkinerja buruk saat digunakan untuk operasi lainnya. Produsen pesawat terbang memelihara dua set alat terpisah: satu cnc end mill khusus untuk penghilangan bahan kasar dan cnc end mill lainnya untuk finishing presisi. Spesialisasi ini memastikan bahwa masing-masing cnc end mill beroperasi dalam batas desainnya, sehingga menjaga geometri tepi potong dan integritas lapisan pelindung guna menghasilkan kinerja unggul sesuai fungsinya.
Daftar Isi
- Geometri Alat Presisi dan Kualitas Hasil Permukaan
- Teknologi Pelapisan dan Kesesuaian dengan Bahan Aerospace
- Kecepatan Spindel, Laju Umpan, dan Dinamika Kinerja Pahat Frais CNC
-
Tanya Jawab
- Mengapa frais ujung CNC aus lebih cepat saat memproses paduan dirgantara dibandingkan baja umum?
- Bagaimana jari-jari sudut mata bor frais CNC memengaruhi hasil permukaan komponen dirgantara?
- Apakah satu mata bor CNC dapat digunakan baik untuk proses rough machining maupun finish machining komponen aerospace?
