
 EN
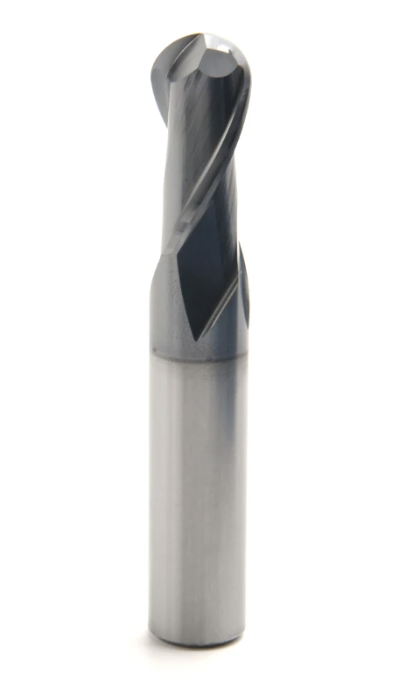
Ilmailuteollisuuden valmistus vaatii täydellistä tarkkuutta. Jokaisen tuotetun komponentin on täytettävä tiukat toleranssit ja pinnanlaatukriteerit, jotka vaikuttavat suoraan lentoturvallisuuteen, polttoaineen kulutukseen ja komponenttien kestävyyteen. Leikkuutyökalun valinta määrittää perustavanlaatuisesti, täyttävätkö ilmailukomponentit nämä kriittiset vaatimukset, ja korkean tarkkuuden CNC-päätyhylsy on yksi tärkeimmistä työkaluista nykyaikaisessa ilmailuteollisuuden tuotannossa. Ymmärtääkseen, miksi CNC-päätyhylsyn laatu korreloi suoraan paremman komponentin pinnanlaadun kanssa, on tarkasteltava työkalun geometrian, materiaalitieteen ja koneistusdynamiikan välistä suhdetta ilmailualalla.
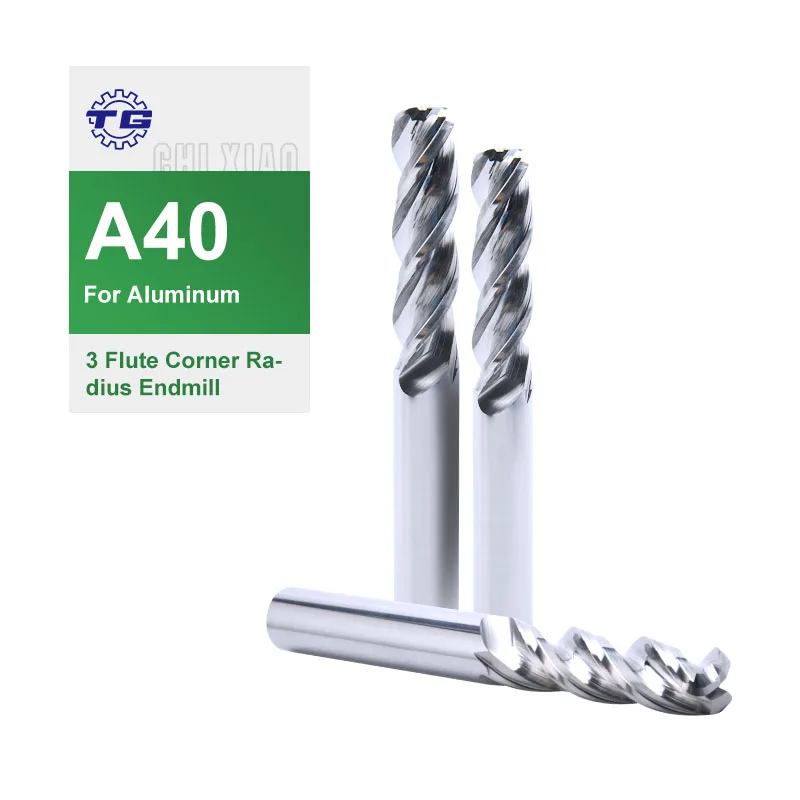
Ilmailukomponentit edustavat korkeinta valmistustason haastetta. Titaaniseokset, alumiinisuperseokset ja nikkeliä sisältävät materiaalit vaativat leikkuutyökaluja, jotka on suunniteltu äärimmäisiin olosuhteisiin. Ilmailualalle erityisesti suunniteltu CNC-päätyhakkaaja tarjoaa terävyyden geometrian, materiaalin koostumuksen ja pinnoitusteknologian, joita tarvitaan näiden vaativien seosten virheettömien pintojen tuottamiseen. Oikean työkalun valinnan puuttuessa valmistajat kohtaavat pintavirheitä, mittojen epäjohdonmukaisuuksia ja kalliita uudelleentyöstöjä, jotka vaarantavat sekä aikataulun että kannattavuuden.
Tarkkuustyökalun geometria ja pinnanlaatu
Kuinka kierrosluvun suunnittelu vaikuttaa ilmailupinnan laatuun
Puurakon muoto vaikuttaa suoraan koneistettujen ilmailukomponenttien pinnanlaatuun. Ilmailukomponenteissa vaaditaan usein pinnan karheusluokkaa Ra 0,8 mikroinchiä tai parempi, mikä edellyttää työkalun tarkkuutta tuhannesosainchin tarkkuudella. Tarkasti hioituja pururakoja, optimoituja lastunpoistopolkuja sekä huolellisesti suunniteltuja kärkikulmia ja varjostuskulmia sisältävä CNC-puurakko tuottaa puhtaampia leikkauksia ja vähentää kertymän muodostumista. Erityisesti CNC-puurakon kulmaradius on ratkaisevan tärkeä viimeistelytoimenpiteissä, joissa leikkausreuna on siirryttävä sileästi ilman mikroskooppisia repäisyjä tai jännitysmerkkejä työkappaleeseen.
Kun CNC-päätyhakkausporaa käytetään optimoiduilla pyörähtämismäisillä nopeuksilla ja syöttönopeuksilla, ohjattu terän kärkien osallistuminen tuottaa ennustettavan puristusmuodon ja lämmön jakautumisen. Ilmailuteollisuuden valmistajat valitsevat CNC-päätyhakkausporia, joissa on optimoidut kierre kulmat, koska ne vähentävät värinää ja tärinää – kahta tekijää, jotka heikentävät pinnanlaatua välittömästi. CNC-päätyhakkauspora, jossa on erinomainen terän muoto, säilyttää leikkuusuorituskykyään pidempään ja vähentää työkalun kulumista, mikä muuten vaarantaisi pinnanlaadun yhdenmukaisuuden tuotantosarjojen aikana. Tämä yhdenmukaisuus on ehdoton ilmailualalla, jossa jokaisen erän kaikkien komponenttien on toimittava täysin samalla tavalla.
Karbidi-CNC-päätyhakkausporien materiaalin valinta
Cnc-päätyhakkaimen pohjamateriaali määrittää perustavanlaatuisesti sen leikkuusuorituskyvyn ilmailuvalkojen kanssa. Kiinteistä karbidista valmistetut cnc-päätyhakkaimet ovat huomattavasti parempia kuin nopeasti kovettuvan teräksen vaihtoehdot ilmailusovelluksissa. Karbidi säilyttää kovuutensa korkeissa lämpötiloissa, jotka syntyvät titaanin ja ylikovalujen korkeanopeusleikkauksessa, kun taas nopeasti kovettuvan teräksen työkalut pehmenevät ja kuluvat nopeasti samoissa olosuhteissa. Premium-luokan karbidista, usein kobolttia sisältävästä laadusta valmistettu cnc-päätyhakkaime kestää ilmailuteollisuuden kiinnityslaitteiden työssä yleisiä lämpöshokkeja ja katkoviivaisia leikkauksia. Tämä kestävyys näkyy suoraan tasaisena pinnanlaatuna, sillä tumpenentunut cnc-päätyhakkaime alkaa välittömästi tuottaa pinnan epätäydellisyyksiä ja mittojen poikkeamia.
Pinnoitusteknologia ja ilmailumateriaalien yhteensopivuus
Edistyneet pinnoitteet tarkkuus-cnc-päätyhakkaimeen
Modernit CNC-päätyhakat ovat varustettu monikerroksisilla pinnoitteilla, jotka on suunniteltu ratkaisemaan tiettyjä haasteita, joita ilmailumateriaalit aiheuttavat. Titaaniseokset osoittavat erinomaista kemiallista affinitettia päällystämättömään kovametalliin; ilmiötä kutsutaan tarttumiseksi, ja se aiheuttaa katastrofaalista työkalun kulumista ja pinnan vaurioita. CNC-päätyhaka, joka on pinnoitettu erityisellä titaaninitridillä, alumiinioksidilla tai krominitridillä, estää tämän tarttumisen ja säilyttää terävän leikkuureunan koko leikkausprosessin ajan. CNC-päätyhakan pinnan tehtävä on myös lämmöneristäjä, joka suojaa kovametallisubstraattia lämpöshokeilta, kun leikataan nikkeli-superseoksia, joiden leikkausalueen lämpötila ylittää 1000 astetta Celsius-astikolla. Ilmailuteollisuuden valmistajat valitsevat erityisesti CNC-päätyhakat, joiden pinnan suorituskyky on todettu toimivan hyvin heidän käyttämiensä seosperheiden kanssa, koska pinnan laatu riippuu ratkaisevasti tästä pinnan vakaudesta.
CNC-päätyhakkaajan pinnoituksen paksuus ja adheesiovaatimusten mukaisuus määrittävät, kuinka kauan työkalu säilyttää pinnanmuodostukseen tarkoitetun leikkuureunan geometrian. Ilmailuteollisuuden tuotannossa suoritetaan usein lopputyöstöpassit, joissa tärkeintä ovat mitallinen tarkkuus ja pinnan laatu eikä materiaalin poistumisnopeus. Robustilla pinnoituksella varustettu CNC-päätyhakkaaja kestää nämä lopputyöstöpassit ilman mikrosirontaa, joka aiheuttaa pinnan naarmuja, työkalumerkkejä tai mitallisesti epäjohdonmukaisia tuloksia. Premium-CNC-päätyhakkaajien toimittajat sijoittavat edistyneisiin pinnoitusprosesseihin, jotka varmistavat yhtenäisen pinnoituksen kaikilla teräleikkauspinnalla ja -reunoilla, eliminoimalla heikot kohdat, joissa pinnoituksen hajoaminen voisi alkaa.
CNC-päätyhakkaajien pinnoitusten valinta tiettyihin ilmailualumiineihin
Eri avaruusteknologiamateriaalit vaativat erilaisia CNC-päätyhylsyjen pinnoitestrategioita. Alumiinikomponentit kestävät aggressiivisempia leikkausparametreja, joten alumiinia varten tarkoitettu CNC-päätyhylsy käyttää ohuempaa, kitkattomampaa pinnoitetta, joka on optimoitu lastunpoistoon. Titaaniseosten käsittelyyn tarvitaan CNC-päätyhylsyä, jonka kovempi ja paksuimpi pinnoite kestää näiden metallien kemiallista reaktiivisuutta ja kovettumista. Yli-seosten käsittelyyn tarvitaan CNC-päätyhylsyä, joka on suunniteltu lämpökestävällä pinnoitteella, joka säilyttää kovuutensa myös leikkauslämpötilojen noustessa. Avaruusteknologiateollisuuden laitokset, jotka työstävät useita eri seosmateriaaleja, pitävät erillisiä CNC-päätyhylsyvarastoja, joista kukin on optimoitu tiettyyn käyttötarkoitukseen. Työkalujen sekoittaminen tai yleiskäyttöisen CNC-päätyhylsyn käyttäminen eri materiaaleilla johtaa melkein aina huonontuneeseen pinnanlaatuun, koska yksikään työkalu ei voi toimia optimaalisesti niin monenlaisissa materiaaliperheissä.
Pyörintänopeus, syöttönopeus ja CNC-päätyhylsyn suorituskykydynamiikka
Leikkausparametrien optimointi lopputuloksen laadun varmistamiseksi
Ilmailualan teollisuuden laitokset saavuttavat erinomaisen komponenttien pinnanlaadun sovittamalla CNC-päätyhakkaustensa ominaisuudet optimoituun leikkausparametrien asetteluun. Korkean tarkkuuden CNC-päätyhakkaus toimii yhtä hyvin kuin mahdollistavat kärkivuus ja syöttönopeus. Nykyaikaiset ilmailualan CNC-koneet ovat varustettu jäykillä kärjillä ja servohallitulla akselijärjestelmällä, mikä mahdollistaa korkean nopeuden ja alhaisen syöttönopeuden viimeistelykäynnit, joilla saavutetaan ilmailualan vaatimukset täyttävät pinnat. Kun käyttäjät valitsevat CNC-päätyhakkausvälineen ja määrittävät oikeat leikkausparametrit, he luovat ennustettavia ja toistettavia leikkausolosuhteita, jotka varmistavat mittojen tarkkuuden ja pinnanlaadun yhdenmukaisesti. Tämä ennustettavuus on se, mikä erottaa ilmailualan vaatimukset täyttävän CNC-päätyhakkauskäytön yleiskäyttöisestä koneistuksesta.
Värähtelyn hallinta vaikuttaa suoraan siihen, saavuttaako CNC-päätyhakkaus työkappaleen pinnanlaatutason, jota ilmailuteollisuus vaatii. Ilmailuteollisuuden CNC-koneet käyttävät työkalupitojia, joiden pyörivän osan poikkeama (runout) on erinomaisen tarkka – usein alle 0,0005 tuumaa – koska pyörivän osan poikkeama aiheuttaa CNC-päätyhakkauslaitteen värinää ja jättää merkintöjä työkappaleen pinnalle. Kun työkalun pyörivän osan poikkeama yhdistyy koneen kärkipyörän epäkeskisyyteen ja riittämättömään työkappaleen kiinnitykseen, jopa huippuluokan CNC-päätyhakkaus tuottaa keskimääräistä pinnanlaatua. Ilmailuteollisuuden tehtaat sijoittavat huomattavia varoja kärkipyörän huoltoon, tarkkuustyökalupitopiin ja jäykkiin kiinnityslaitteisiin juuri siksi, että niiden CNC-päätyhakkaustyökalut toimisivat tarkoitetulla teholla. Tämä infrastruktuurisijoitus on ehdoton vaatimus, jos CNC-päätyhakkaus on tarkoitus saada tuottamaan ilmailualan vaatimusten mukaisia tuloksia.
Lopputulostuspyöräykset ja pinnan eheys
Monet ilmailukomponentit vaativat erityisiä viimeistelykäyntejä, joissa käytetään erityisesti pinnanmuodostukseen suunniteltua CNC-päätyhakkausporaa eikä suurten materiaalimäärien poistoon. Nämä CNC-päätyhakkauspora-viimeistelykäynnit käyttävät usein pieniä leikkuusyvyysarvoja ja alhaisempia syöttönopeuksia, jotta pinnat muodostuisivat ilman alapinnan kovettumista tai jännitystä. Viimeistelyyn optimoitu CNC-päätyhakkauspora poistaa vähän materiaalia, mutta tuottaa erinomaisen sileitä ja metallurgisesti eheitä pintoja. Tarkkuus-CNC-päätyhakkausporalla viimeistelykäynneillä tuotettu pinta ei sisällä kertymäreunaa, repäisyjä eikä työkalumerkkejä, täyttäen ilmailukomponenttien tiukat visuaaliset ja mikroskooppiset tarkastusvaatimukset. Tämä viimeistelyn painotus selittää, miksi ilmailuvalmistajat pitävät erillisiä työkaluvarastoja ja miksi yksi CNC-päätyhakkauspora ei voi tehokkaasti toimia sekä karkean että viimeistelyn tehtävissä.
UKK
Miksi CNC-päätyhakkauspora kuluu nopeammin ilmailu-seoksia koneistettaessa kuin yleisiä teräksiä?
Ilmailualumiinit tuottavat erittäin kovaa lämpöä ja ovat kemiallisesti reaktiivisia, mikä vaarantaa suojamattomien leikkuureunojen toiminnan. Titaani kovettuu voimakkaasti leikattaessa, ja nikkeli-superseokset säilyttävät lujuutensa edelleen leikkuualueen lämpötiloissa, jotka ylittävät 1000 astetta Celsius-asteikolla. CNC-päätyhylsy kohtaa näitä olosuhteita jatkuvasti, mikä aiheuttaa lämpöshokin, kemiallisen diffuusion kovametallialustaan ja nopeutettua reunakulumista. Ilmailualan CNC-päätyhylsyjen pinnoitteet ja geometriat on suunniteltu kestämään juuri näitä rasituksia, joita yleisesti koneistettaviin tehtäviin tarkoitettu CNC-päätyhylsy ei kestä tehokkaasti.
Miten CNC-päätyhylsyn kulmasäde vaikuttaa ilmailukomponenttien pinnanlaatuun?
Tyyppiä CNC-päätyhylsy käytetään kulmaradiuksen määrittämiseen, joka vaikuttaa työkalun siirtymään leikkausreunojen välillä ja vaikuttaa tasaisen ja muotoiltujen pintojen pinnanlaatuun. Tarkasti suunniteltu kulmaradius CNC-päätyhylsyssä tuottaa sileämmät pintasiirtymät ja vähentää mikroviimeistelyjälkiä, jotka ilmenevät, kun kulmaradiuksen geometria on epäyhtenäinen. Ilmailukomponenteissa on usein tiukat kulmaradiusspesifikaatiot, koska ne vaikuttavat aerodynaamiseen virtaukseen ja rakenteelliseen jännityskeskittymään. Tarkat CNC-päätyhylsytyökalut säilyttävät yhtenäisen kulmaradiuksen koko käyttöikänsä ajan, mikä varmistaa, että jokainen tuotettu komponentti säilyttää yhtenäisen pinnanlaadun.
Voiko yhtä CNC-päätyhylsyä käyttää sekä karkean että viimeistelytyöstön suorittamiseen ilmailukomponenteissa?
Käytännössä yhden CNC-päätykärjen käyttö sekä karkeaan että tarkkaan käsittelyyn heikentää molempia toimintoja. Karkea käsittely tuottaa erilaisia puristusmuodostumia, leikkuulämpötiloja ja työkalun rasituksia kuin tarkka käsittely, ja CNC-päätykärki, joka on optimoitu yhteen toimintoon, toimii huonosti toisessa. Ilmailuteollisuuden valmistajat pitävät erillisiä työkalusarjoja: yksi CNC-päätykärki karkeaan materiaalin poistoon ja toinen tarkkaan viimeistelyyn. Tämä erikoistuminen varmistaa, että jokainen CNC-päätykärki toimii suunnitteluparametreissaan, säilyttäen terän geometrian ja pinnoitteen eheytetä ja tarjoamaan parempia tuloksia tarkoitetussa tehtävässä.
