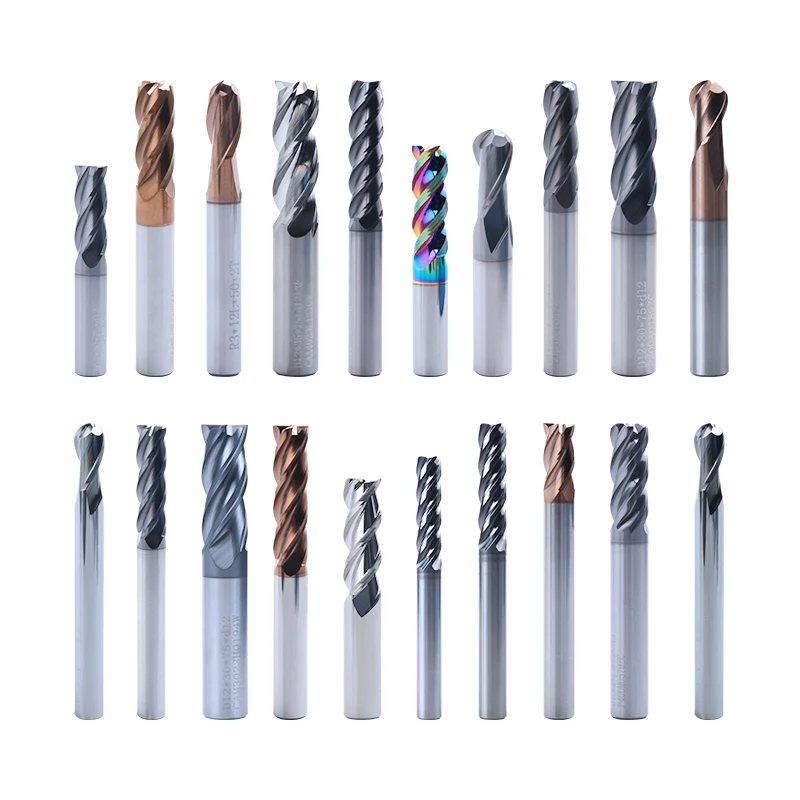
Präzisionsengineering und fortschrittliche Geometrien
Die technologische Raffinesse, die in Vollhartmetallwerkzeugen integriert ist, reicht weit über die Auswahl des Werkstoffes hinaus und umfasst präzise Konstruktion sowie fortschrittliche geometrische Designs, die die Schnittleistung in einer Vielzahl von Anwendungen optimieren. Moderne Vollhartmetallwerkzeuge werden mit hochmodernen CNC-Schleifmaschinen hergestellt, die Toleranzen im Bereich weniger Mikrometer einhalten können und so eine dimensionsgenaue Konsistenz gewährleisten, die sich unmittelbar auf die Genauigkeit der Bearbeitung auswirkt. Die Nutgeometrien, die in Vollhartmetallwerkzeuge integriert sind, basieren auf umfangreichen Untersuchungen zu Spanbildung, Strömungsdynamik und Schnittkräften und schaffen optimierte Wege für die Spanabfuhr, wodurch Spanstauung und erneutes Zerspanen vermieden werden. Variable Steigungswinkel (Variable-Helix-Designs), die bei vielen Vollhartmetall-Fräsern eingesetzt werden, verteilen die Schnittkräfte über verschiedene Phasen und reduzieren dadurch signifikant Vibrationen und Schwingungen (Chatter), die Oberflächengüte und Maßgenauigkeit beeinträchtigen würden. Diese harmonische Dämpfungswirkung wird insbesondere beim Bearbeiten dünnwandiger Komponenten oder bei langen Werkzeugaufnahmen besonders wertvoll, wo typischerweise Stabilitätsprobleme auftreten. Der Kern-Durchmesser von Vollhartmetallwerkzeugen ist sorgfältig konstruiert, um maximale Steifigkeit bei gleichzeitig ausreichendem Nutvolumen für die Spanfreigabe zu gewährleisten – ein ausgewogenes Verhältnis, das sowohl die Standzeit als auch die Leistungsfähigkeit des Werkzeugs verbessert. Kantenpräparierungen an Vollhartmetallwerkzeugen umfassen Entgraten, Abschrägen oder spezielle Behandlungen, die die Schneidkante gegen mikroskopisches Ausbrechen (Micro-chipping) verstärken, ohne dabei die Schneidschärfe für eine effiziente Materialabtragung einzubüßen. Diese Kantenbehandlungen werden präzise gesteuert, um den jeweiligen Anforderungen der Anwendung gerecht zu werden – sei es die Priorisierung der Kantensicherheit bei unterbrochenem Schnitt oder die Erhaltung der Schärfe bei Feinbearbeitungsoperationen. Die Freiwinkel, die in Vollhartmetallwerkzeuge eingearbeitet sind, werden für bestimmte Werkstoffgruppen optimiert, um Reibungseinflüsse zu verringern und gleichzeitig eine ausreichende Kantenunterstützung zur Vermeidung vorzeitigen Versagens sicherzustellen. Die Spanwinkel, die in die Schneiden integriert sind, beeinflussen Spanbildung und Schnittkräfte: Positive Spanwinkel reduzieren den Schnittdruck bei weicheren Werkstoffen, während neutrale oder negative Spanwinkel zusätzliche Kantensicherheit bei härteren Legierungen bieten. Die Spitzengeometrien von Vollhartmetall-Bohrern beinhalten komplexe Facetten und eine Verdünnung der Bohrerkernzone (Web thinning), um die Axialkräfte (Thrust forces) zu senken, die Zentriergenauigkeit zu verbessern und die Eindringgeschwindigkeit zu erhöhen. Beschichtungstechnologien, die auf Vollhartmetallwerkzeuge aufgebracht werden, fügen eine weitere Dimension der Leistungssteigerung hinzu; dazu zählen beispielsweise Titannitrid-, Titancarbonitrid-, Aluminium-Titannitrid- sowie diamantähnliche Kohlenstoffbeschichtungen (DLC), die Reibung reduzieren, die Härte erhöhen und thermische Barrieren bilden. Diese Beschichtungen werden mittels physikalischer Gasphasenabscheidung (PVD) oder chemischer Gasphasenabscheidung (CVD) aufgebracht und bilden metallurgische Bindungen mit dem Hartmetall-Substrat, sodass selbst unter extremen Schnittbedingungen eine hohe Haftfestigkeit der Beschichtung gewährleistet ist.

 EN