Precisie-engineering en geavanceerde geometrieën
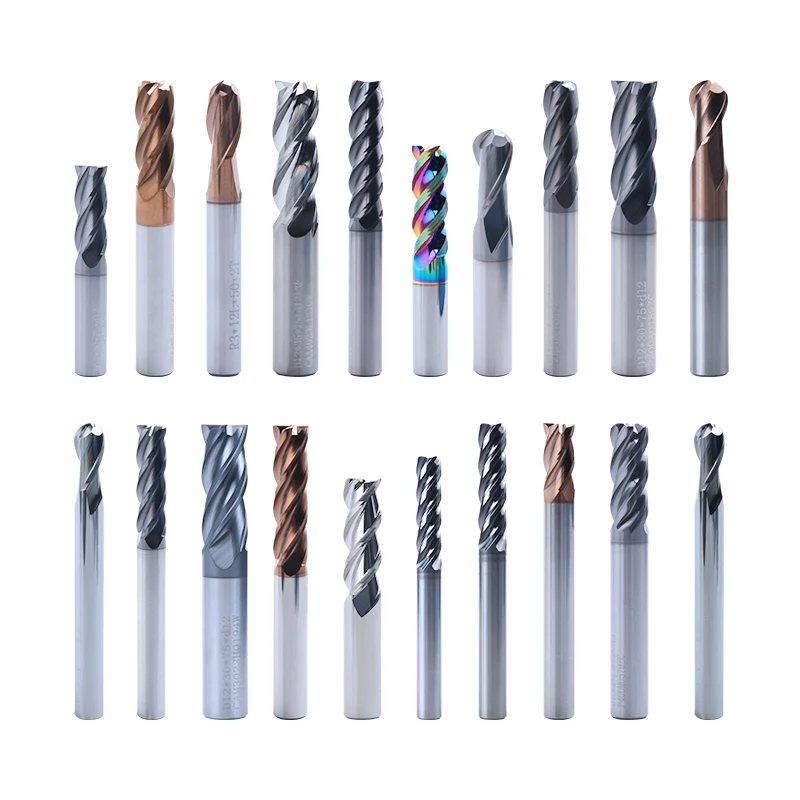
De technologische geavanceerdheid die is ingebouwd in massieve hardmetalen gereedschappen gaat verder dan alleen de keuze van het materiaal en omvat precisie-engineering en geavanceerde geometrische ontwerpen die de snijprestaties optimaliseren voor diverse toepassingen. Moderne massieve hardmetalen gereedschappen worden vervaardigd met behulp van ultramoderne CNC-slijpmachines die toleranties binnen enkele micrometer kunnen handhaven, wat zorgt voor dimensionele consistentie die direct van invloed is op de nauwkeurigheid van de bewerking. De freeskamgeometrieën die in massieve hardmetalen gereedschappen zijn verwerkt, zijn het resultaat van uitgebreid onderzoek naar spaanvormingsmechanismen, stromingsdynamica en snijkachten, waardoor geoptimaliseerde kanalen voor spaanevacuatie ontstaan die spaanopstopping en her-snijden voorkomen. Variabele helix-ontwerpen die in veel massieve hardmetalen freesgereedschappen zijn toegepast, verdelen de snijkachten over verschillende fasen, waardoor trillingen en sneren die de oppervlaktekwaliteit en dimensionele nauwkeurigheid aantasten, aanzienlijk worden verminderd. Dit harmonische dempingseffect wordt bijzonder waardevol bij het bewerken van dunwandige onderdelen of bij gebruik met lange gereedschapsuitsteeksels, waar stabiliteitsproblemen doorgaans optreden. De kerndoorsnede van massieve hardmetalen gereedschappen is zorgvuldig ontworpen om de stijfheid te maximaliseren terwijl er toch voldoende freeskamvolume beschikbaar blijft voor spaanafvoer, wat een evenwicht creëert dat de gereedschapslevensduur en prestaties verbetert. Randvoorbehandelingen die op massieve hardmetalen gereedschappen worden toegepast, omvatten afgeronden (honing), afschuinen of gespecialiseerde behandelingen die de snijkant versterken tegen micro-aftandingsverschijnselen, zonder de scherpte te verliezen die nodig is voor efficiënte materiaalverwijdering. Deze randbehandelingen worden nauwkeurig gecontroleerd om precies aan te sluiten bij specifieke toepassingsvereisten, of het nu gaat om het maximaliseren van de randsterkte bij onderbroken sneden of het behouden van scherpte bij afwerkoperaties. De vrijloophoeken die in massieve hardmetalen gereedschappen zijn geslepen, zijn geoptimaliseerd voor specifieke materiaalgroepen, waardoor wrijvingsweerstand wordt verminderd terwijl tegelijkertijd voldoende randondersteuning wordt geboden om vroegtijdig versleten te voorkomen. De spanhoeken die in de snijkanten zijn verwerkt, beïnvloeden de spaanvorming en de snijkachten: positieve spanhoeken verminderen de snijdruk bij zachtere materialen, terwijl neutrale of negatieve spanhoeken meer randsterkte bieden voor hardere legeringen. Puntgeometrieën op massieve hardmetalen boren omvatten complexe facetten en dunner gemaakte steunvlakken (web thinning) die de axiale kracht verminderen, de centrering nauwkeuriger maken en de penetratiesnelheid verbeteren. Coatingtechnologieën die op massieve hardmetalen gereedschappen worden toegepast, voegen een extra dimensie aan de prestatieverhoging toe; mogelijkheden omvatten titaniumnitride, titaniumcarbonitride, aluminiumtitaniumnitride en diamantachtige koolstofcoatings die wrijving verminderen, de hardheid verhogen en thermische barrières vormen. Deze coatings worden aangebracht via fysische dampafzetting (PVD) of chemische dampafzetting (CVD), waardoor metallurgische bindingen met het hardmetaalsubstraat worden gevormd, wat een uitstekende hechting van de coating garandeert, zelfs onder extreme snijomstandigheden.

 EN