Engenharia de Precisão e Geometrias Avançadas
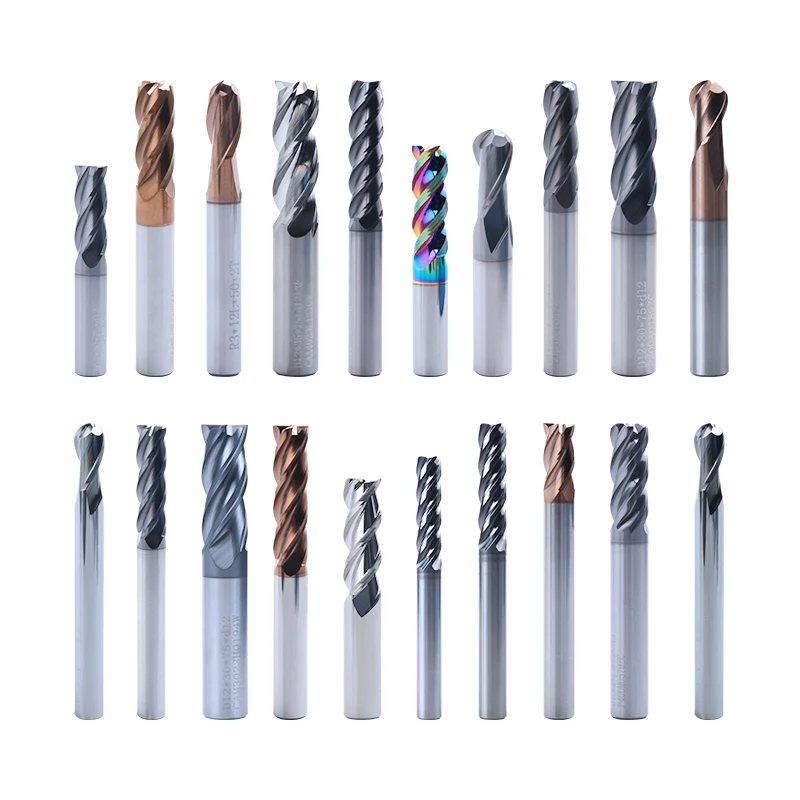
A sofisticação tecnológica incorporada nas ferramentas de metal duro integral vai muito além da seleção de materiais, abrangendo engenharia de precisão e designs geométricos avançados que otimizam o desempenho de corte em diversas aplicações. As ferramentas modernas de metal duro integral são fabricadas utilizando equipamentos de retificação CNC de última geração, capazes de manter tolerâncias dentro de poucos mícrons, garantindo consistência dimensional que impacta diretamente a precisão usinagem. As geometrias das canais (flutes) incorporadas nessas ferramentas resultam de extensas pesquisas sobre a mecânica da formação de cavacos, dinâmica de fluidos e forças de corte, criando trajetórias otimizadas para a evacuação de cavacos, evitando seu acúmulo e recorte. Projetos de hélice variável implementados em muitas fresas de metal duro integral distribuem as forças de corte por diferentes fases, reduzindo significativamente vibrações e chiado (chatter), que comprometem o acabamento superficial e a precisão dimensional. Esse efeito de amortecimento harmônico torna-se particularmente valioso ao usinar componentes de paredes finas ou ao trabalhar com grandes saliências da ferramenta, onde normalmente surgem desafios de estabilidade. O diâmetro do núcleo das ferramentas de metal duro integral é cuidadosamente projetado para maximizar a rigidez, ao mesmo tempo que oferece volume adequado nos canais para a remoção de cavacos, atingindo um equilíbrio que melhora a vida útil e o desempenho da ferramenta. Os tratamentos de borda aplicados às ferramentas de metal duro integral incluem afiação (honing), chanframento ou tratamentos especializados que reforçam a borda de corte contra micro-esticamento, mantendo ao mesmo tempo a nitidez necessária para uma remoção eficiente de material. Esses tratamentos de borda são controlados com precisão para atender aos requisitos específicos de cada aplicação, seja priorizando resistência da borda em cortes interrompidos ou mantendo a nitidez em operações de acabamento. Os ângulos de folga (relief angles) retificados nas ferramentas de metal duro integral são otimizados para grupos específicos de materiais, reduzindo o atrito por arraste enquanto mantêm suporte adequado à borda para evitar falhas prematuras. Os ângulos de folga positiva (rake angles) incorporados nas bordas de corte influenciam a formação de cavacos e as forças de corte: ângulos positivos reduzem a pressão de corte em materiais mais macios, enquanto ângulos neutros ou negativos conferem maior resistência à borda em ligas mais duras. As geometrias de ponta em brocas de metal duro integral incorporam facetas complexas e redução do espessura do núcleo (web thinning), o que reduz as forças axiais (thrust forces), melhora a precisão de centralização e aumenta as taxas de penetração. As tecnologias de revestimento aplicadas às ferramentas de metal duro integral acrescentam outra dimensão de aprimoramento de desempenho, com opções como nitreto de titânio, carbonitreto de titânio, nitreto de alumínio-titânio e revestimentos de carbono tipo diamante, que reduzem o atrito, aumentam a dureza e fornecem barreiras térmicas. Esses revestimentos são aplicados por meio de processos de deposição física de vapor (PVD) ou deposição química de vapor (CVD), que criam ligações metalúrgicas com o substrato de metal duro, assegurando aderência do revestimento mesmo sob condições severas de corte.

 EN